Edelstahl lasern: welche Sorten und bis zu welcher Dicke
Edelstahl lässt sich gut lasern, aber die Wahl der Sorte bestimmt das Schnittergebnis, die Folgebearbeitungen und das Verhalten des Teils im Einsatz. In diesem Artikel lesen Sie, welche Edelstahlsorten als Blech verarbeitet werden, bis zu welcher Dicke geschnitten werden kann und worauf Sie bei Schnittkante und Veredelung achten.
Welche Edelstahlsorten in Frage kommen
Beim Laserschneiden von Edelstahl ist die Werkstoffwahl meist schon durch die Anwendung bestimmt: Korrosionsbelastung, Temperatur, Hygieneanforderungen oder Festigkeit. Für das Schneiden selbst ist vor allem wichtig, dass das Blech eben ist, eine gleichmäßige Dicke hat und die Folie oder Schutzschicht der Arbeitsvorbereitung bekannt ist.
Folgende Edelstahlsorten werden bei Baas Metaal als Blech verarbeitet:
- 1.4301 (304) und 1.4307 (304L): das allgemeine Arbeitspferd für Konstruktions- und Apparatebau, gut schweiß- und abkantbar
- 1.4401 (316) und 1.4404 (316L): mit Molybdän, für höhere Korrosionsbelastung wie chloridhaltige Umgebungen
- 1.4571 (316Ti) und 1.4541 (321): stabilisierte Varianten, ausgelegt auf höhere Temperaturen
- 1.4462 (Duplex 2205): höhere Festigkeit und bessere Beständigkeit gegen Spannungsrisskorrosion, stellt aber Anforderungen an den Wärmeeintrag beim Schweißen
- 1.4016, 1.4057, 1.4104, 1.4122, 1.4305 (303) und 1.4310: ferritische, martensitische und zerspanungsfreundliche Sorten für besondere Anwendungen
Dicke und was das für Ihr Teil bedeutet
Die Maschinengrenze für Edelstahl liegt bei 30 mm. Das ist die Obergrenze der Anlage; ob ein bestimmtes Teil in dieser Dicke machbar ist, hängt von der Geometrie ab. Kleine Löcher, schmale Stege und scharfe Ecken brauchen in dickem Blech mehr Raum als in dünnem.
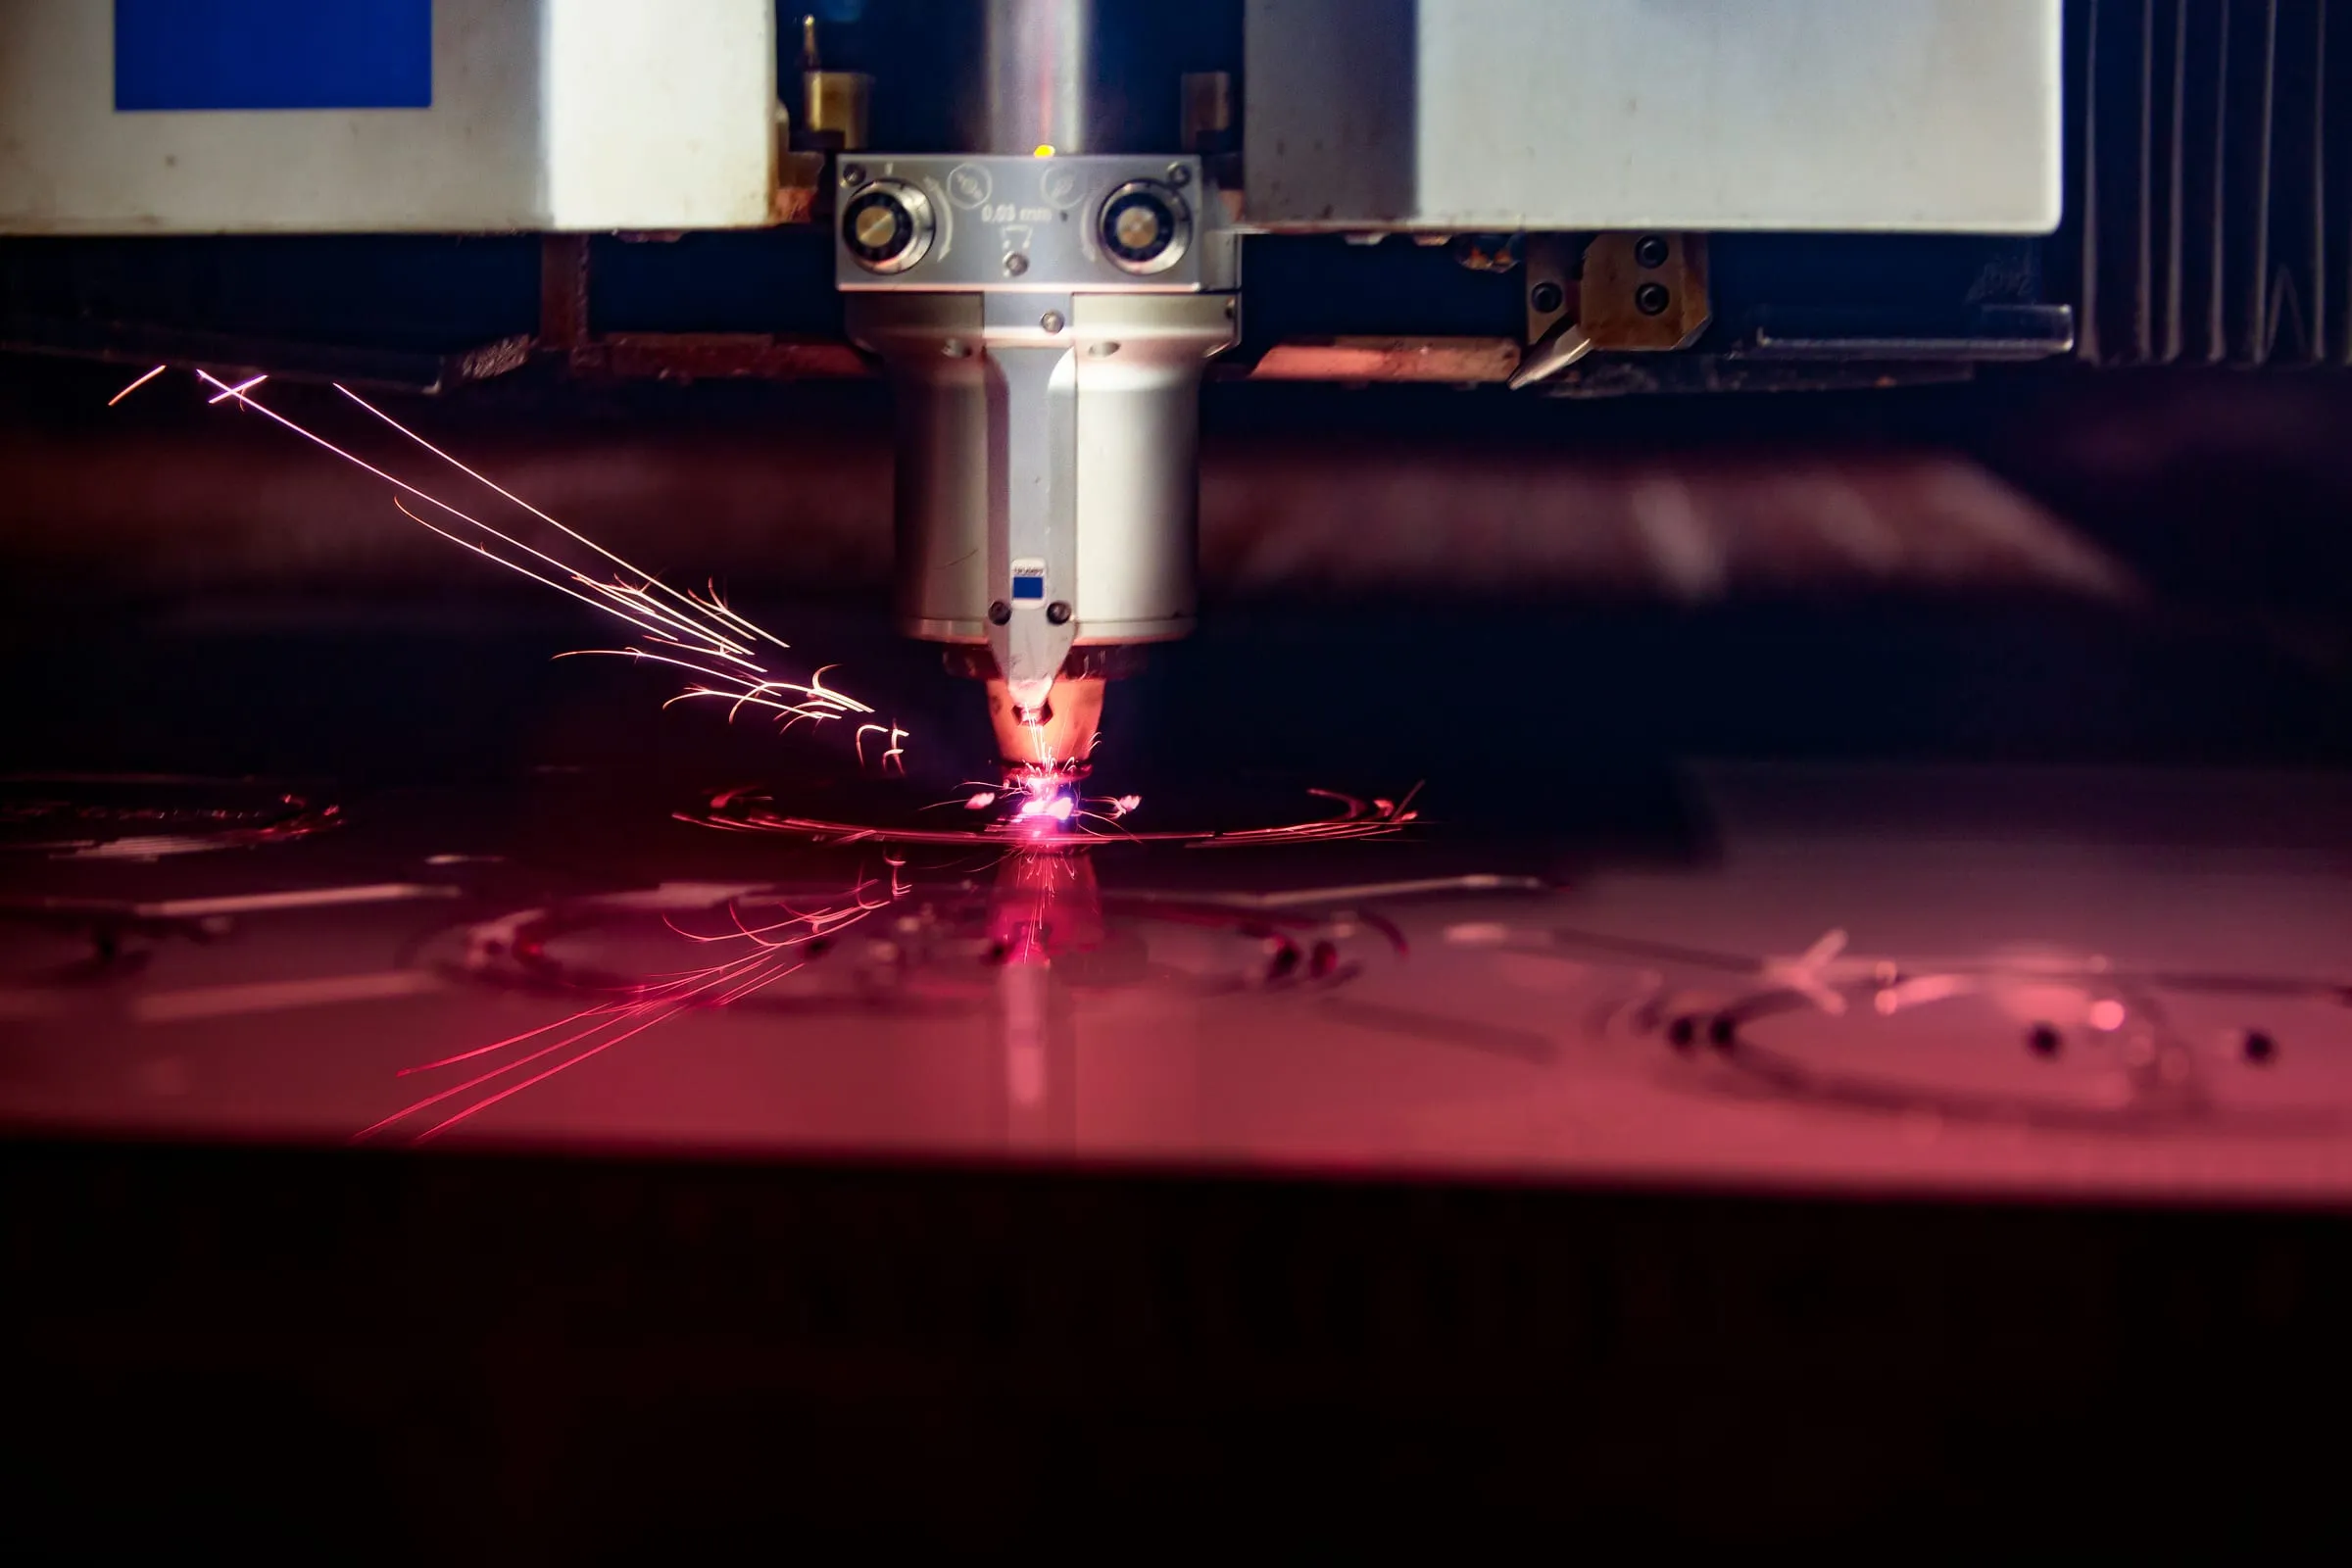
Geschnitten wird auf drei TRUMPF-Laserschneidanlagen, eine davon mit einem Tisch von 4000 × 2000 mm. Dadurch können Teile bis 4000 mm Länge aus einer Tafel kommen, ohne Zwischennaht. Bei langen Edelstahlteilen spart das eine Naht und damit Nacharbeit. Mehr über die Anlagen und die übrigen Werkstoffe lesen Sie auf der Seite Laserschneiden.
Bei dickerem Edelstahlblech steigt der Wärmeeintrag. Rechnen Sie damit, dass sich schmale, lange Teile in dickem Blech verziehen können und ein Richten oder ein zusätzlicher Arbeitsgang nötig sein kann. Geben Sie bei kritischen Teilen an, welche Seite die Bezugsflächen trägt.
Schnittkante und Veredelung
Edelstahl wird in der Regel mit einem inerten Schneidgas geschnitten, was eine blanke, oxidfreie Schnittkante ergibt. An der Unterseite kann je nach Dicke und Kontur ein leichter Grat entstehen. Vereinbaren Sie, ob Sie die Teile entgratet erhalten möchten; bei Handkontakt, Lebensmittelanwendungen oder Folgebearbeitungen ist das fast immer nötig.
Nach dem Schneiden folgen oft Abkanten und Schweißen. Bei Edelstahl ist die Reihenfolge wichtig: Abkanten vor oder nach dem Entfernen der Schutzfolie beeinflusst die Kratzerbildung, und Schweißen erzeugt Anlauffarben, die die Passivschicht örtlich angreifen.
Glasperlenstrahlen wird bei Edelstahl unter anderem eingesetzt, um Anlauffarben und die Oxidschicht zu entfernen und eine gleichmäßig matte Oberfläche zu erhalten. Beachten Sie, dass Strahlen ein einheitliches Bild über das ganze Teil ergibt; teilweises Strahlen hinterlässt sichtbare Unterschiede.
- Geben Sie an, welche Seite die Sichtseite ist
- Vermerken Sie, ob Teile entgratet werden müssen
- Geben Sie an, ob das Teil gestrahlt wird und ob das vor oder nach dem Schweißen geschieht
- Nennen Sie bei 316L und Duplex ausdrücklich die Sorte; optisch sind sie von 304 nicht zu unterscheiden
Hinweise zu Anfrage und Zeichnung
Eine eindeutige Anfrage hilft der Arbeitsvorbereitung. Die folgenden Punkte kommen bei Edelstahl am häufigsten vor.
- Werkstoffsorte nach Werkstoffnummer (zum Beispiel 1.4404) statt nur "Edelstahl"
- Blechdicke und Stückzahlen, einschließlich etwaiger Serienwiederholung
- Biegeradien und Biegereihenfolge bei Blechteilen; Duplex und stabilisierte Sorten verhalten sich anders als 304
- Oberflächenanforderung: unbearbeitet, entgratet oder gestrahlt
- Vermeidung von Fremdrost: vermerken Sie es, wenn Edelstahl und Stahl in einer Baugruppe vorkommen
Häufige Fragen
Bis zu welcher Dicke lässt sich Edelstahl lasern?
Die Maschinengrenze für Edelstahl liegt bei 30 mm. Ob diese Dicke für Ihr Teil machbar ist, hängt von der Geometrie ab, etwa von Lochdurchmessern, Stegbreiten und der Länge schmaler Teile.
Welchen Unterschied macht 304 gegenüber 316 beim Schneiden?
Für das Schneiden selbst ist der Unterschied gering. Er liegt in der Anwendung: 316 (1.4401) und 316L (1.4404) enthalten Molybdän und sind gegen höhere Korrosionsbelastung beständig, zum Beispiel in chloridhaltigen Umgebungen.
Lässt sich Duplex 2205 lasern?
Ja, 1.4462 (Duplex 2205) wird als Blech verarbeitet. Achten Sie bei den Folgebearbeitungen auf die höhere Festigkeit beim Abkanten und auf den Wärmeeintrag beim Schweißen.
Wie werden Anlauffarben auf Edelstahl entfernt?
Glasperlenstrahlen entfernt bei Edelstahl unter anderem Anlauffarben und die Oxidschicht und ergibt eine gleichmäßig matte Oberfläche. Geben Sie in der Anfrage an, ob das gewünscht ist.
Anfrage
Was wir für ein Angebot brauchen
Fehlt etwas, fragen wir nach. Wenn Sie es selbst noch nicht genau wissen, schauen wir mit.
- Werkstoff und Dicke
- die Stückzahlen
- eine Zeichnung: DXF, STEP oder ein bemaßtes PDF
- ob das Teil noch nachbearbeitet oder montiert werden muss