Für wen
Die Branchen, für die wir arbeiten, verlangen nicht alle dasselbe. Unten steht je Branche, was in der Praxis am schwersten wiegt.
Unterschiedliche Anforderungen, ein Prozess
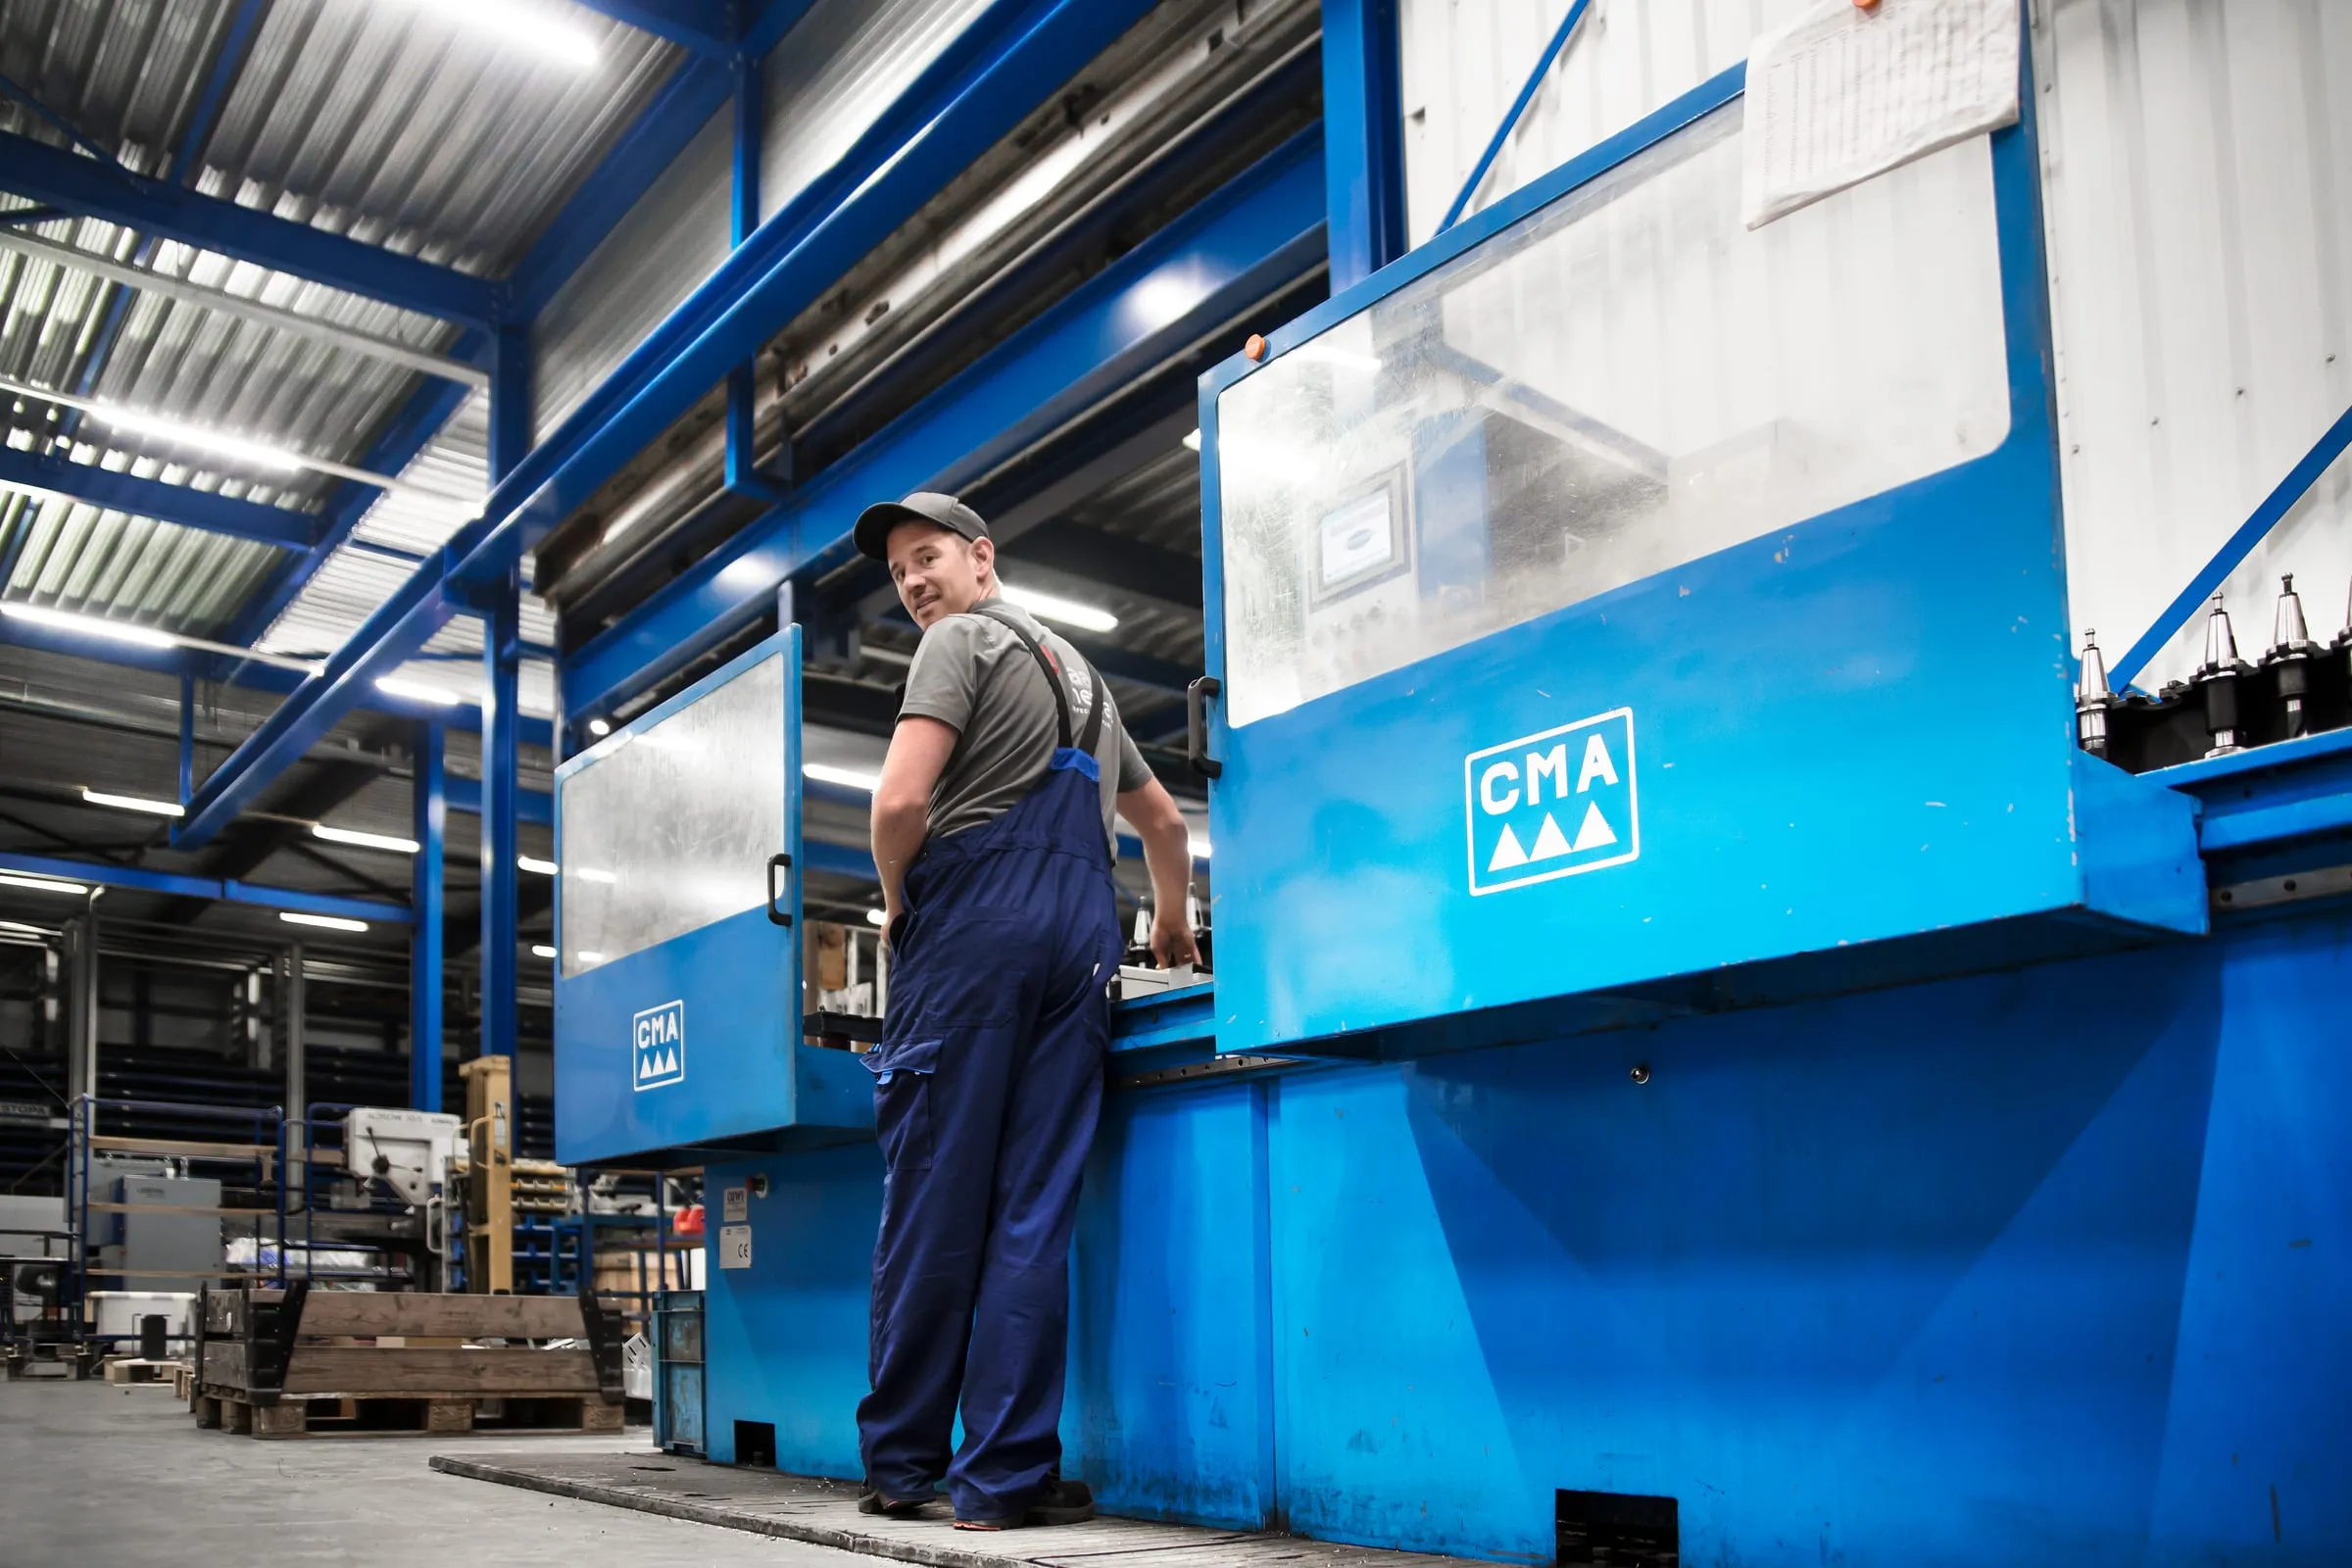
Ein Rahmen für die Transportbranche und ein Teil für eine Lebensmittellinie kommen aus derselben Halle, aber die Anforderungen liegen anders: die eine bei Belastung und Wiederholbarkeit, die andere bei Reinigbarkeit und Oberfläche. Was sich ändert, ist nicht die Maschine, sondern die Art, wie wir die Arbeit vorbereiten.
Für eine Anfrage brauchen wir eine Zeichnung oder ein 3D-Modell, den Werkstoff, die Stückzahlen und die Anforderungen an Oberfläche und Finish. Je vollständiger das ist, desto schneller können wir sagen, was möglich ist. Anfragen laufen über das Kontaktformular; für Laserschneiden und Abkanten auch über Plaatweb. Baas Metaal ist nach ISO 9001 zertifiziert (Zertifikate).
Branche 01
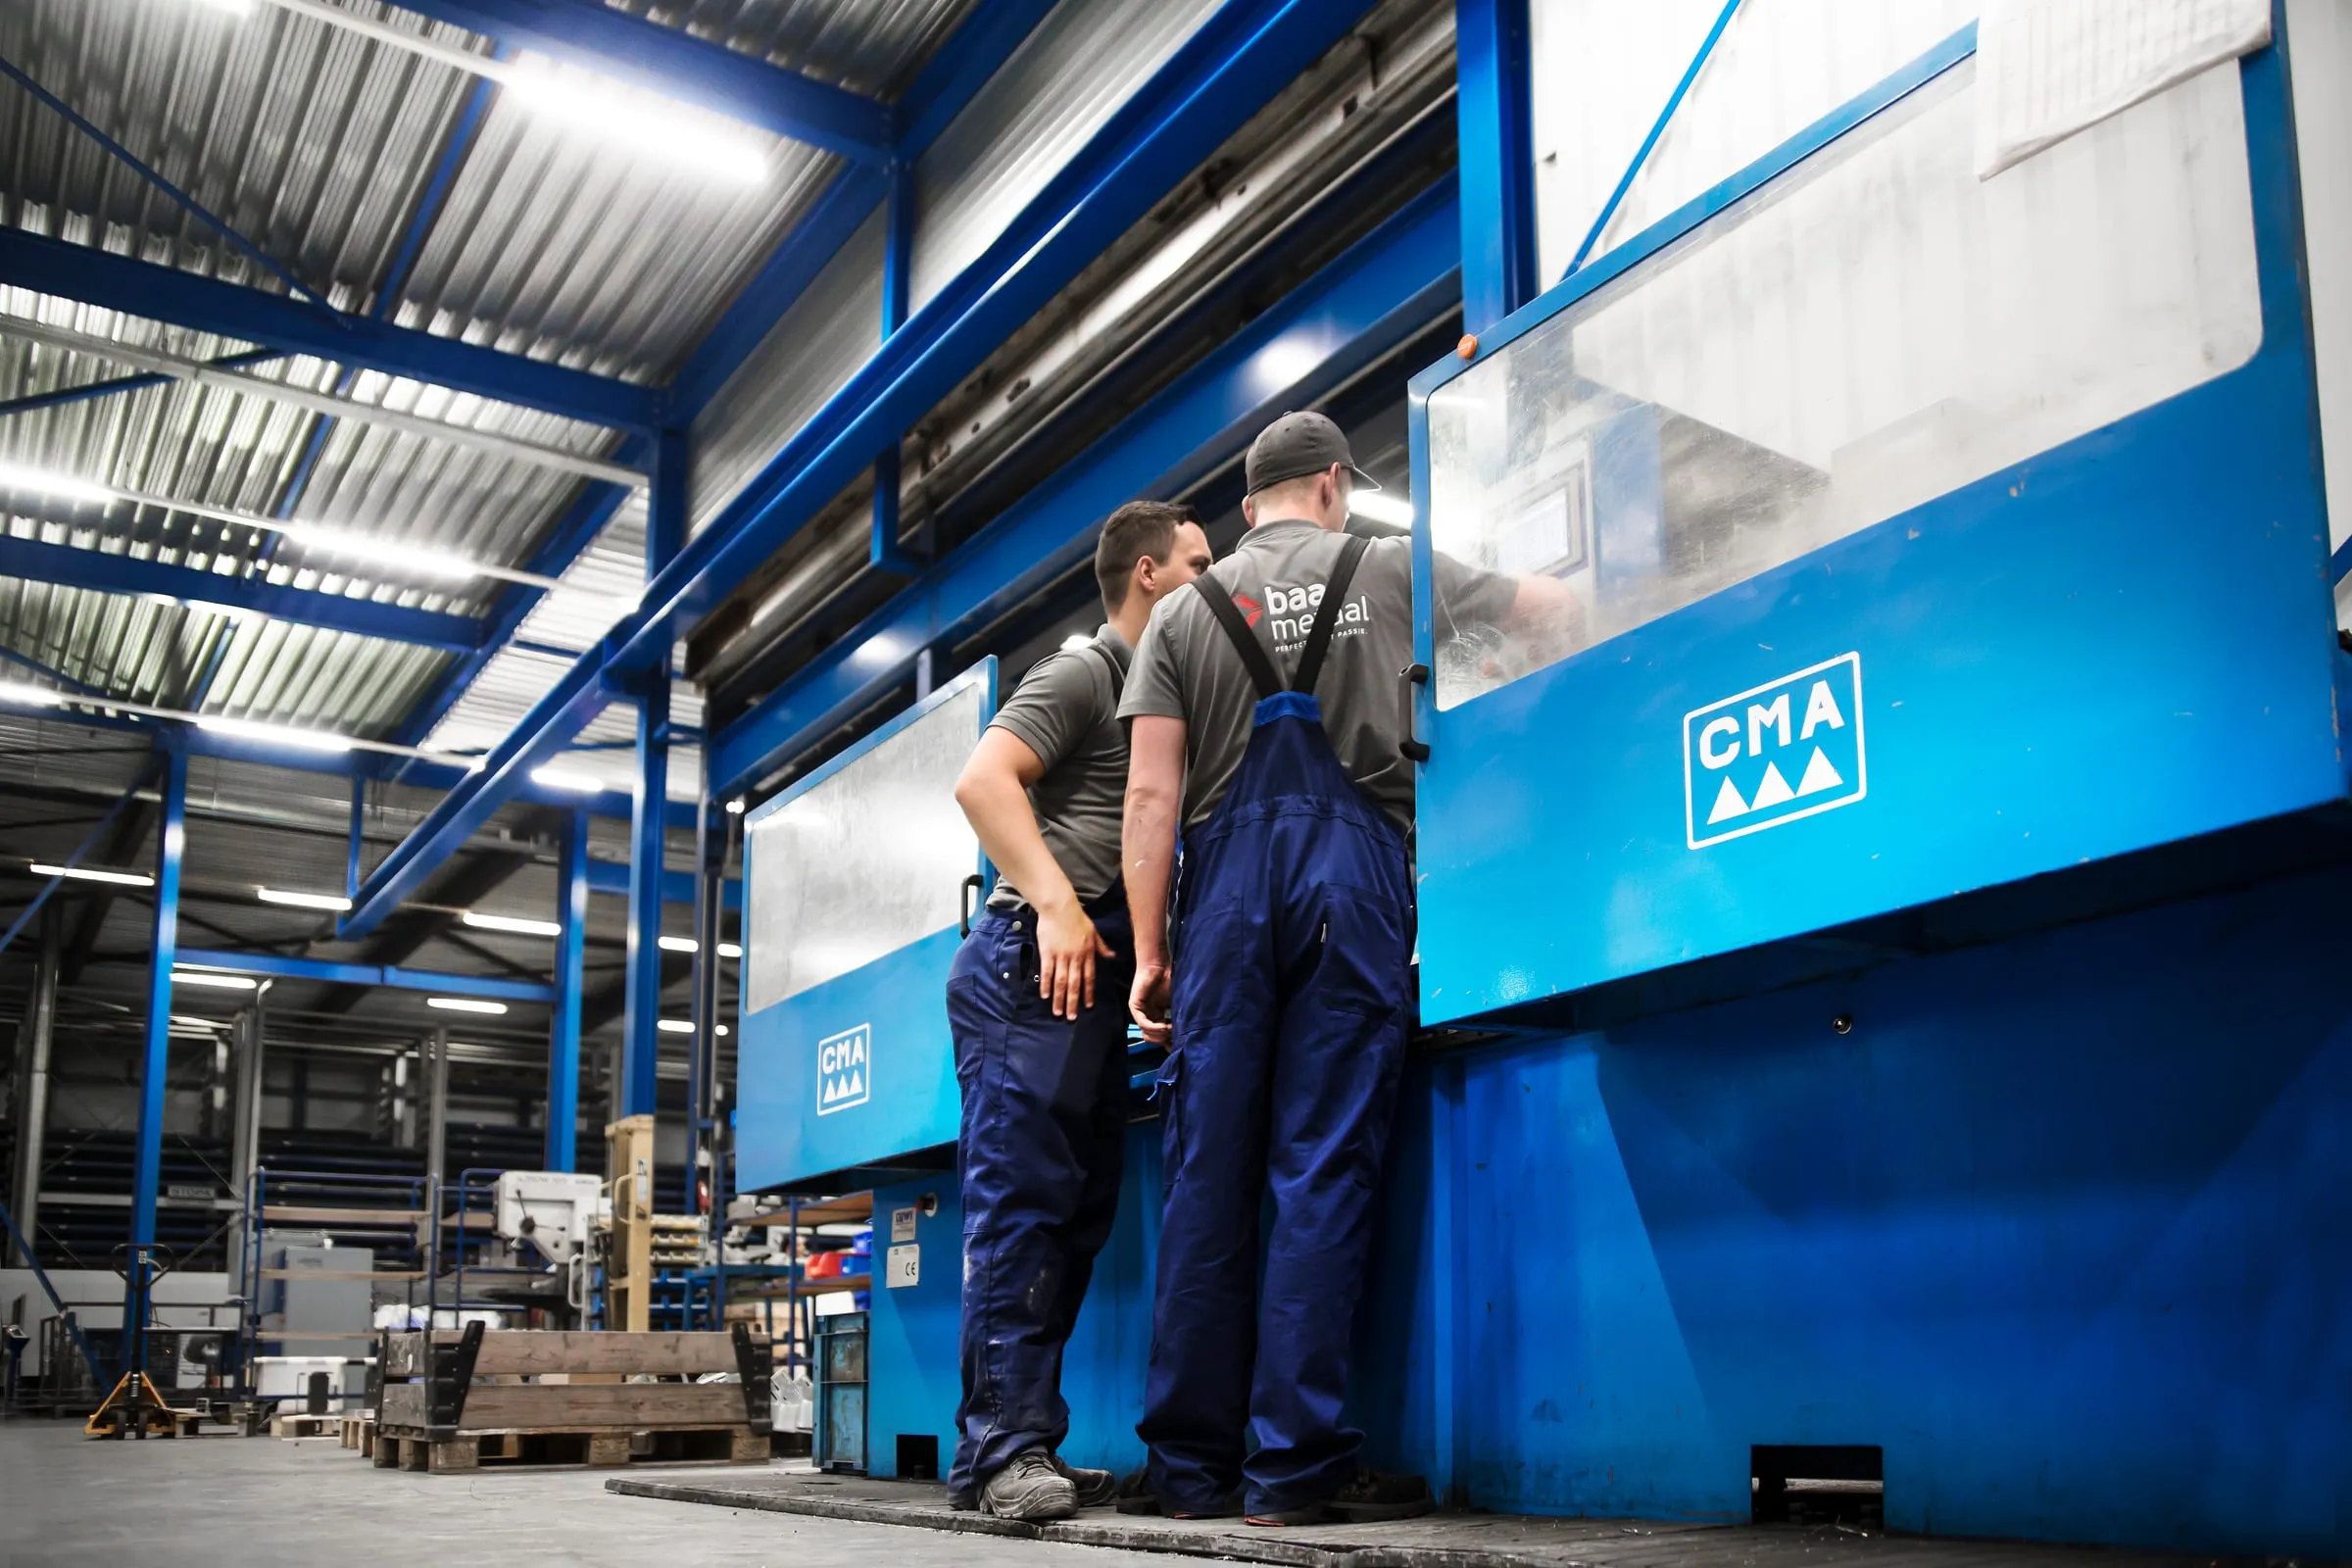
Maschinen- und Apparatebau
Teile, die in ein größeres Ganzes passen müssen – oft in wechselnden Stückzahlen und mit Zeichnungen, die sich während des Aufbaus noch ändern.
Entscheidend ist hier, dass das zweite und das zwanzigste Teil dem ersten entsprechen, und dass eine Zeichnungsänderung nicht bedeutet, den Prozess neu einzurichten. Blechbearbeitung, Zerspanung und Schweißen laufen bei uns durch dieselbe Arbeitsvorbereitung, eine Änderung muss also nur an einer Stelle ankommen.
Worauf es ankommt
- Maße, die in der Baugruppe stimmen, nicht nur am Einzelteil.
- Dasselbe Ergebnis bei wechselnden Stückzahlen: Einzelteile, Kleinserien und Nachbestellungen.
- Eine Zeichnungsänderung, die schnell und ohne Missverständnis in der Fertigung ankommt.
Was wir dafür einsetzen
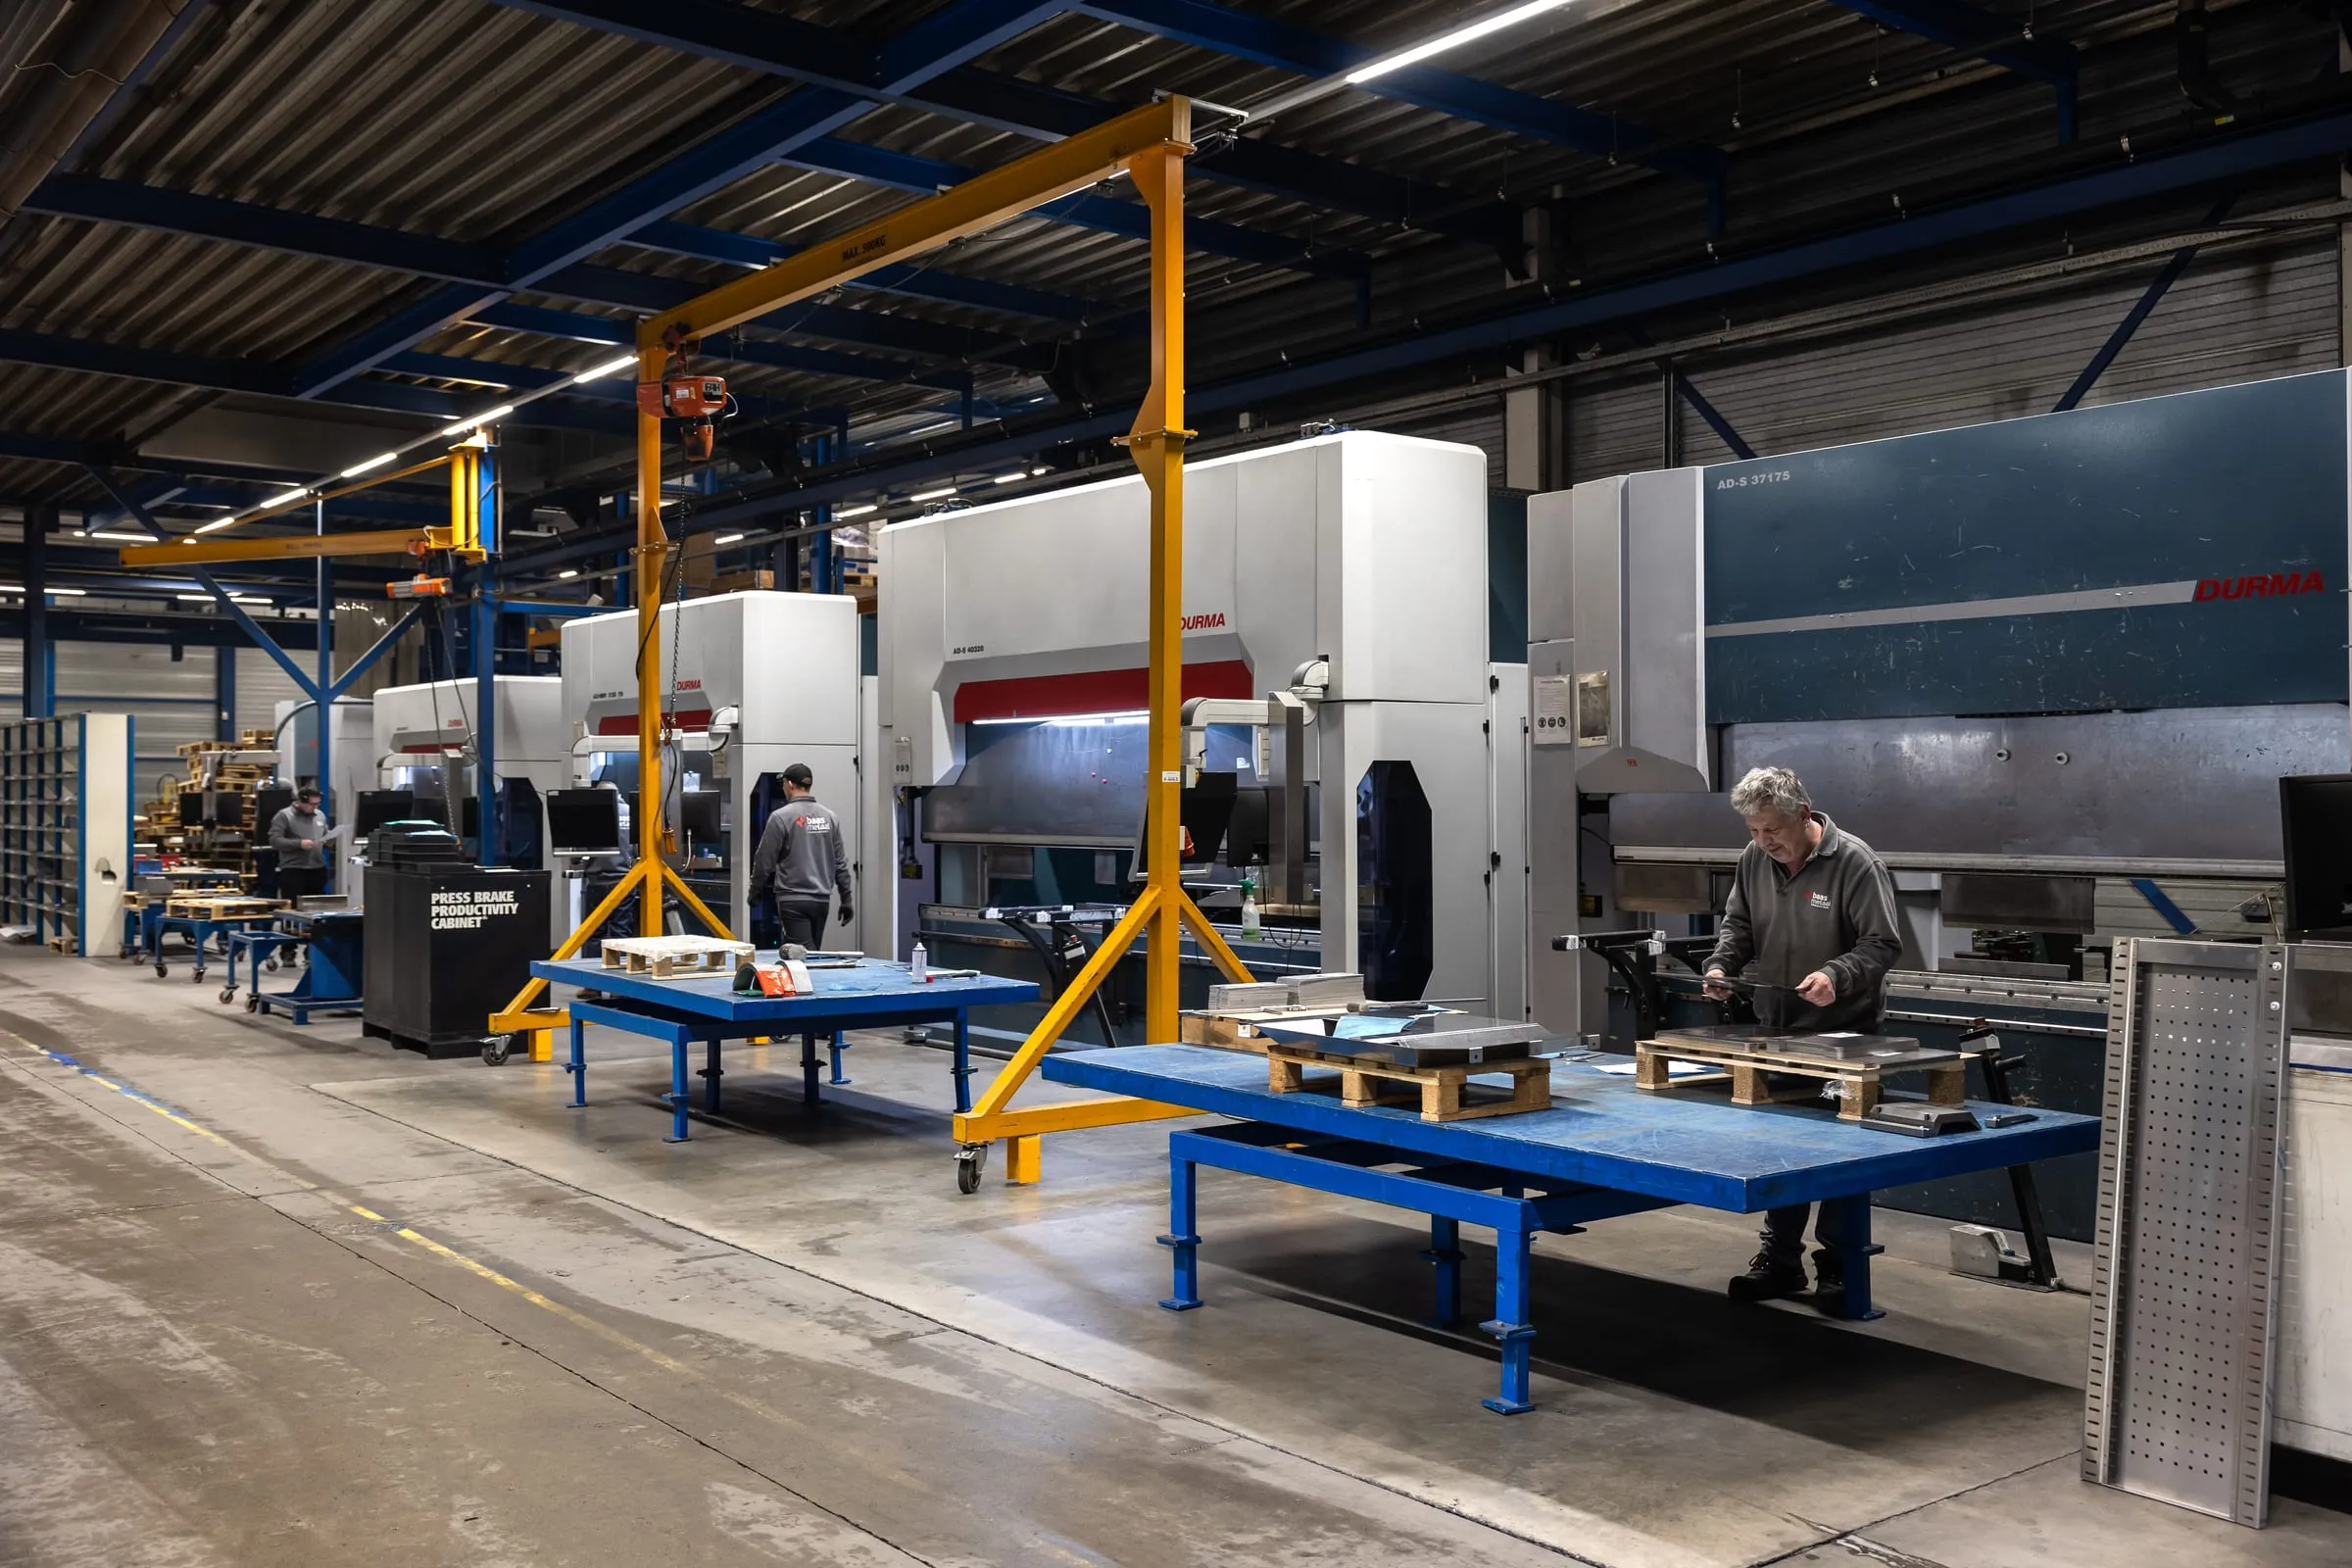
Blechteile schneiden wir auf drei Laserschneidmaschinen, bis 30 mm in Stahl und Edelstahl und bis 15 mm in Aluminium. Abgekantet wird auf sieben Abkantpressen, bis zu einer Biegelänge von 4000 mm und einer Presskraft von 320 Tonnen. Fräsen, Drehen, Schweißen und Glasperlenstrahlen finden in derselben Halle statt, sodass eine Baugruppe nicht zwischen Lieferanten hin und her geht. Die Übersicht steht beim Maschinenpark.
Steht die Konstruktion noch nicht fest, prüfen wir die Fertigbarkeit, bevor geschnitten wird. Siehe 3D-Konstruktion.
Branche 02
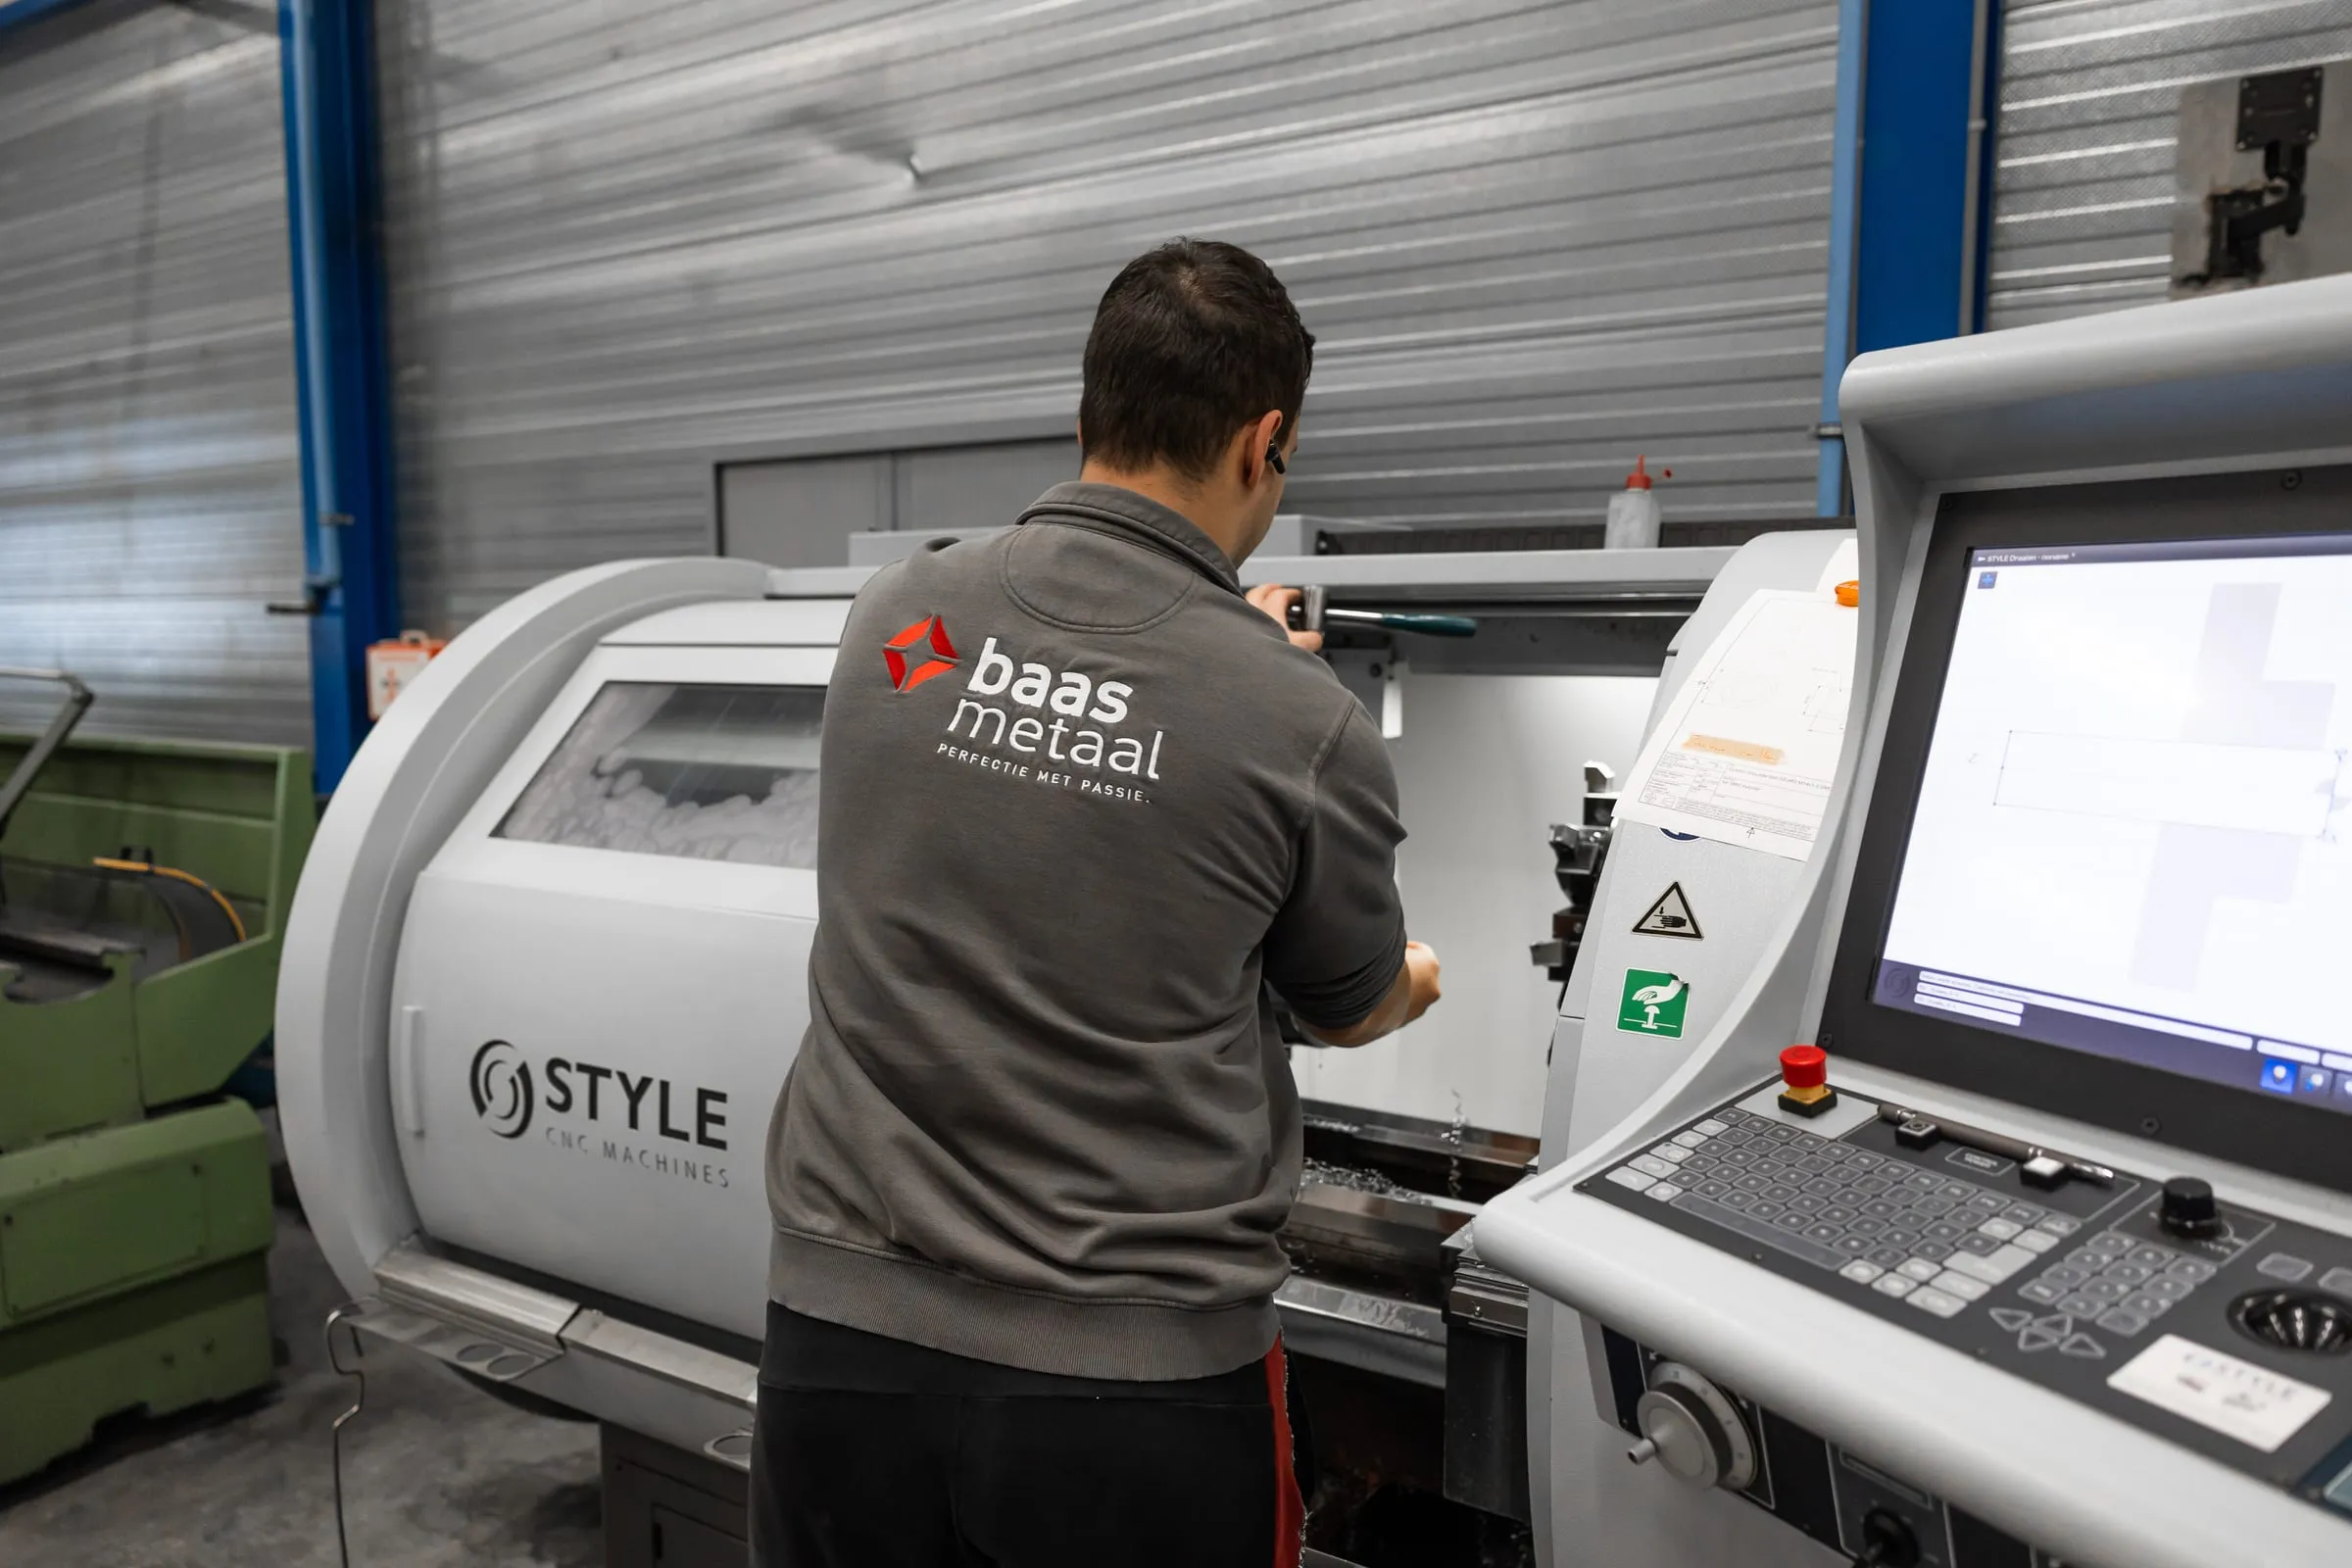
Transport und Automotive
Konstruktionsteile, die Last tragen und in Serien wiederkehren, wobei die Schweißnaht von Produkt zu Produkt gleich bleiben muss.
Bei Wiederholung ist die Naht der kritische Faktor: derselbe Winkel, dieselbe Geschwindigkeit, derselbe Wärmeeintrag. Dafür ist Roboterschweißen gedacht. Ob sich das rechnet, hängt von der Serie ab und davon, wie oft dieselbe Naht wiederkehrt; das rechnen wir mit Ihnen durch, bevor eine Aufspannung gebaut wird.
Worauf es ankommt
- Schweißnähte, die vom ersten bis zum letzten Produkt gleich sind.
- Werkstoff, der zur Belastung passt: Baustahl, hochfester Stahl oder verschleißfester Stahl.
- Bohrungen und Aufnahmepunkte, die nach dem Schweißen noch an ihrem Platz sind.
Was wir dafür einsetzen
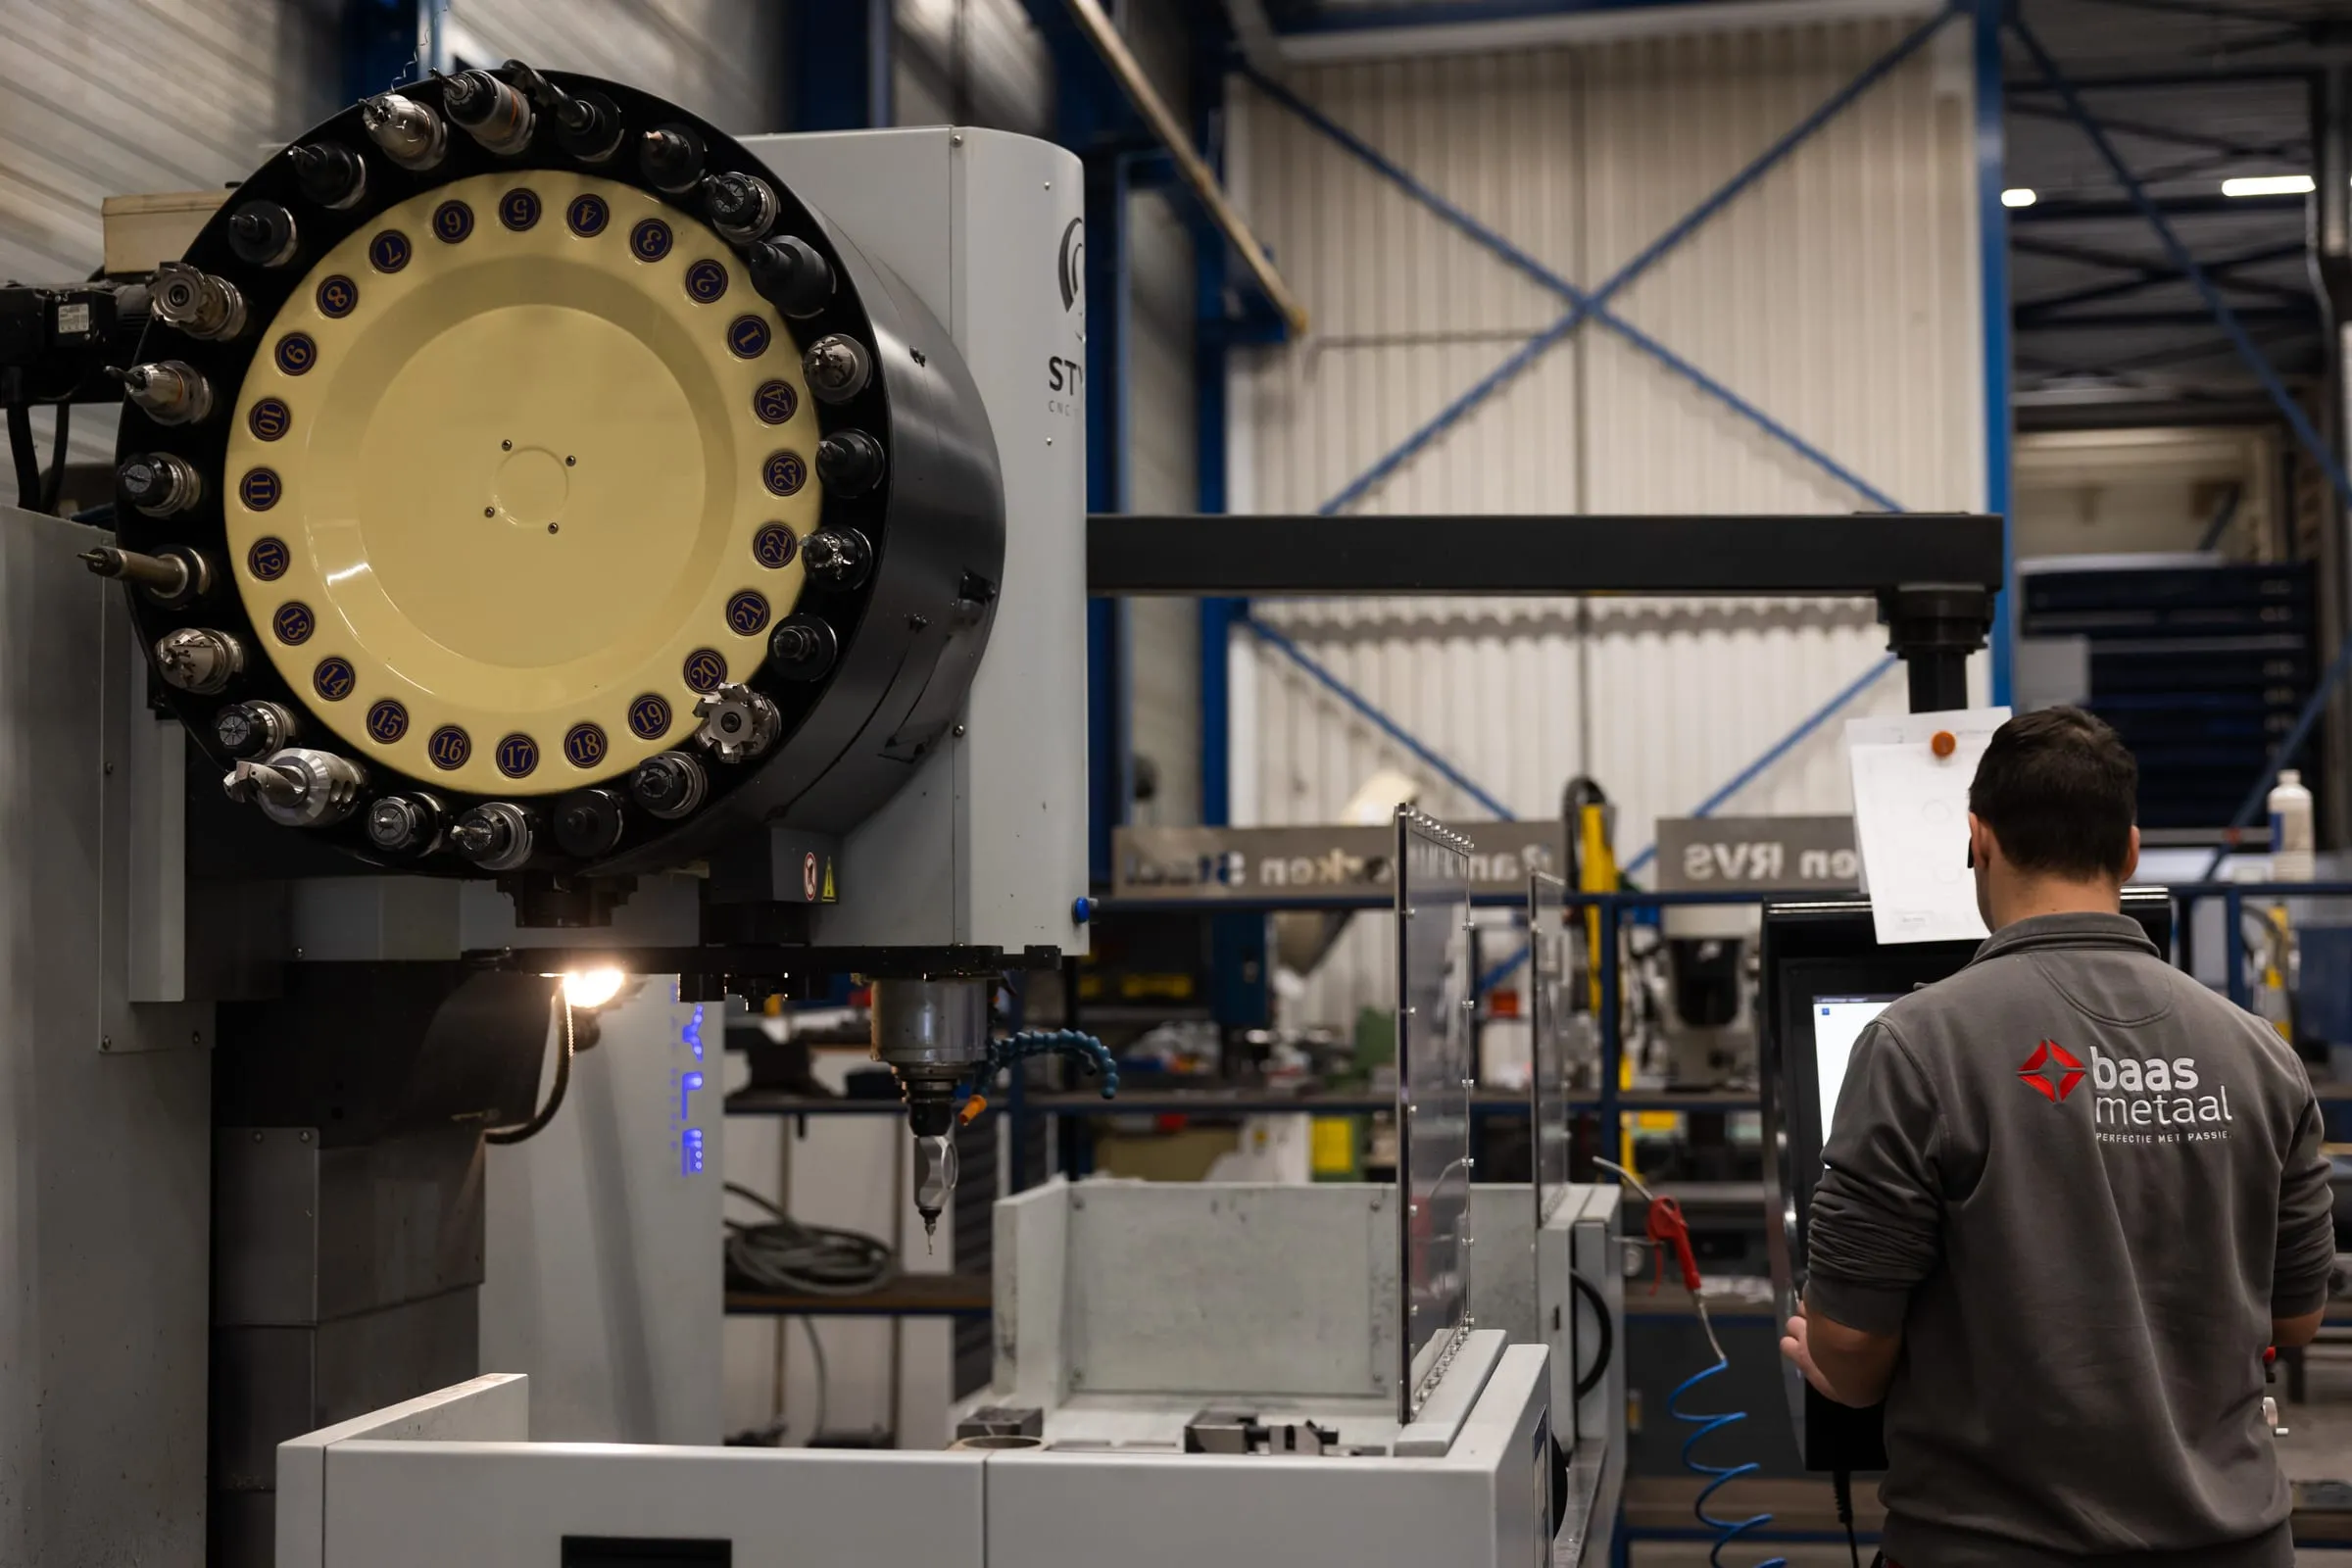
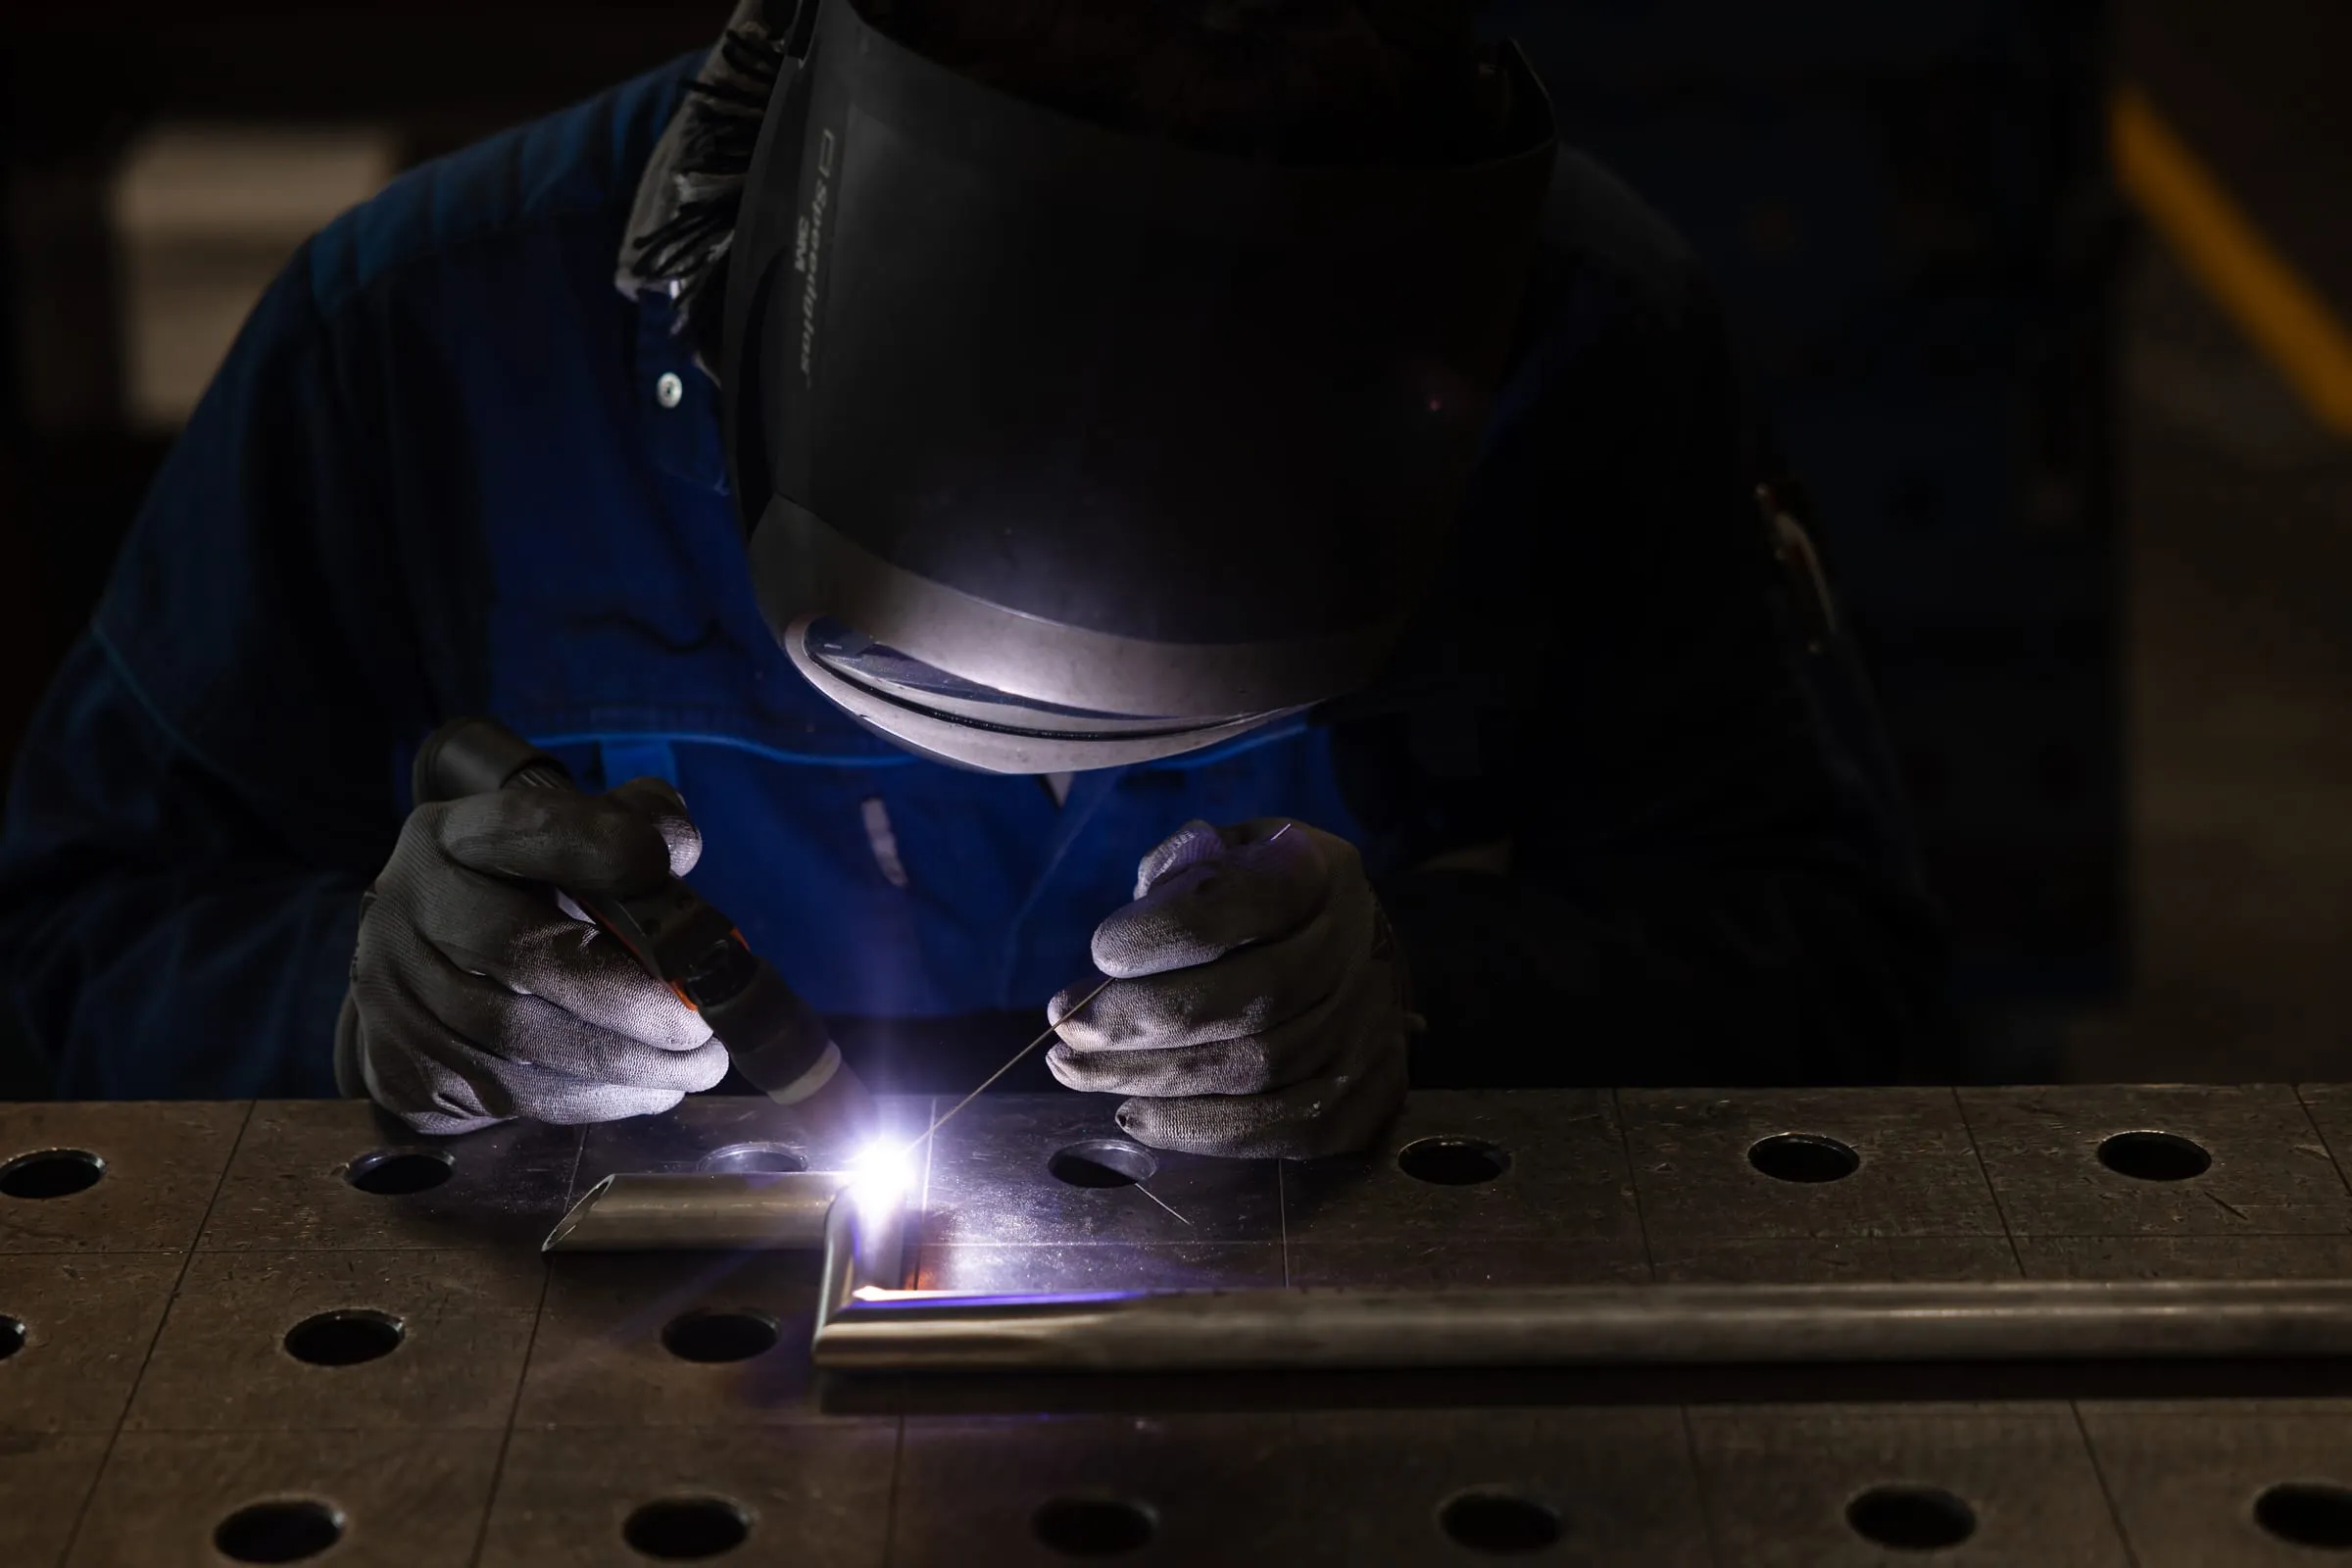
Für das Schweißen in Serie stehen zwei Cobots bereit. Was dafür nicht in Frage kommt, schweißen wir von Hand in WIG, MIG oder MAG, mit Schweißqualifikationen von Lastechniek Oost für Stahl und Edelstahl (WIG-, MIG- und MAG-Schweißen).
Wir laserschneiden hochfesten Stahl wie S355MC und S700MC und verschleißfesten Stahl (400 HB) bis 30 mm; die genauen Sorten stehen unter Werkstoffe. Rohre und Profile werden auf dem Rohrlaser unseres Schwesterunternehmens Assink & Schipholt geschnitten, sodass Bohrungen und Passungen schon vor dem Schweißen vorhanden sind (Rohrlaserschneiden).
Branche 03
Mechatronik
Gehäuse und Rahmen, in denen Komponenten, Kabelbäume und Kühlung ihren Platz finden müssen – und in denen die Befestigungspunkte auf den Millimeter stimmen.
Die Form ist hier selten das Problem, die Positionen sind es. Bohrungen, Einpressteile und Passflächen müssen untereinander stimmen, auch nach dem Abkanten und Schweißen. Deshalb betrachten wir in der Arbeitsvorbereitung die Reihenfolge der Arbeitsgänge: welche Bohrung vor dem Abkanten, welche Passfläche danach.
Worauf es ankommt
- Befestigungspunkte, die zueinander stimmen, auch nach dem Abkanten und Schweißen.
- Gewinde in dünnem Blech, ohne lose Muttern, die bei der Montage verloren gehen.
- Ein Gehäuse oder Rahmen, der sich beim ersten Mal richtig zusammenbauen lässt.
Was wir dafür einsetzen
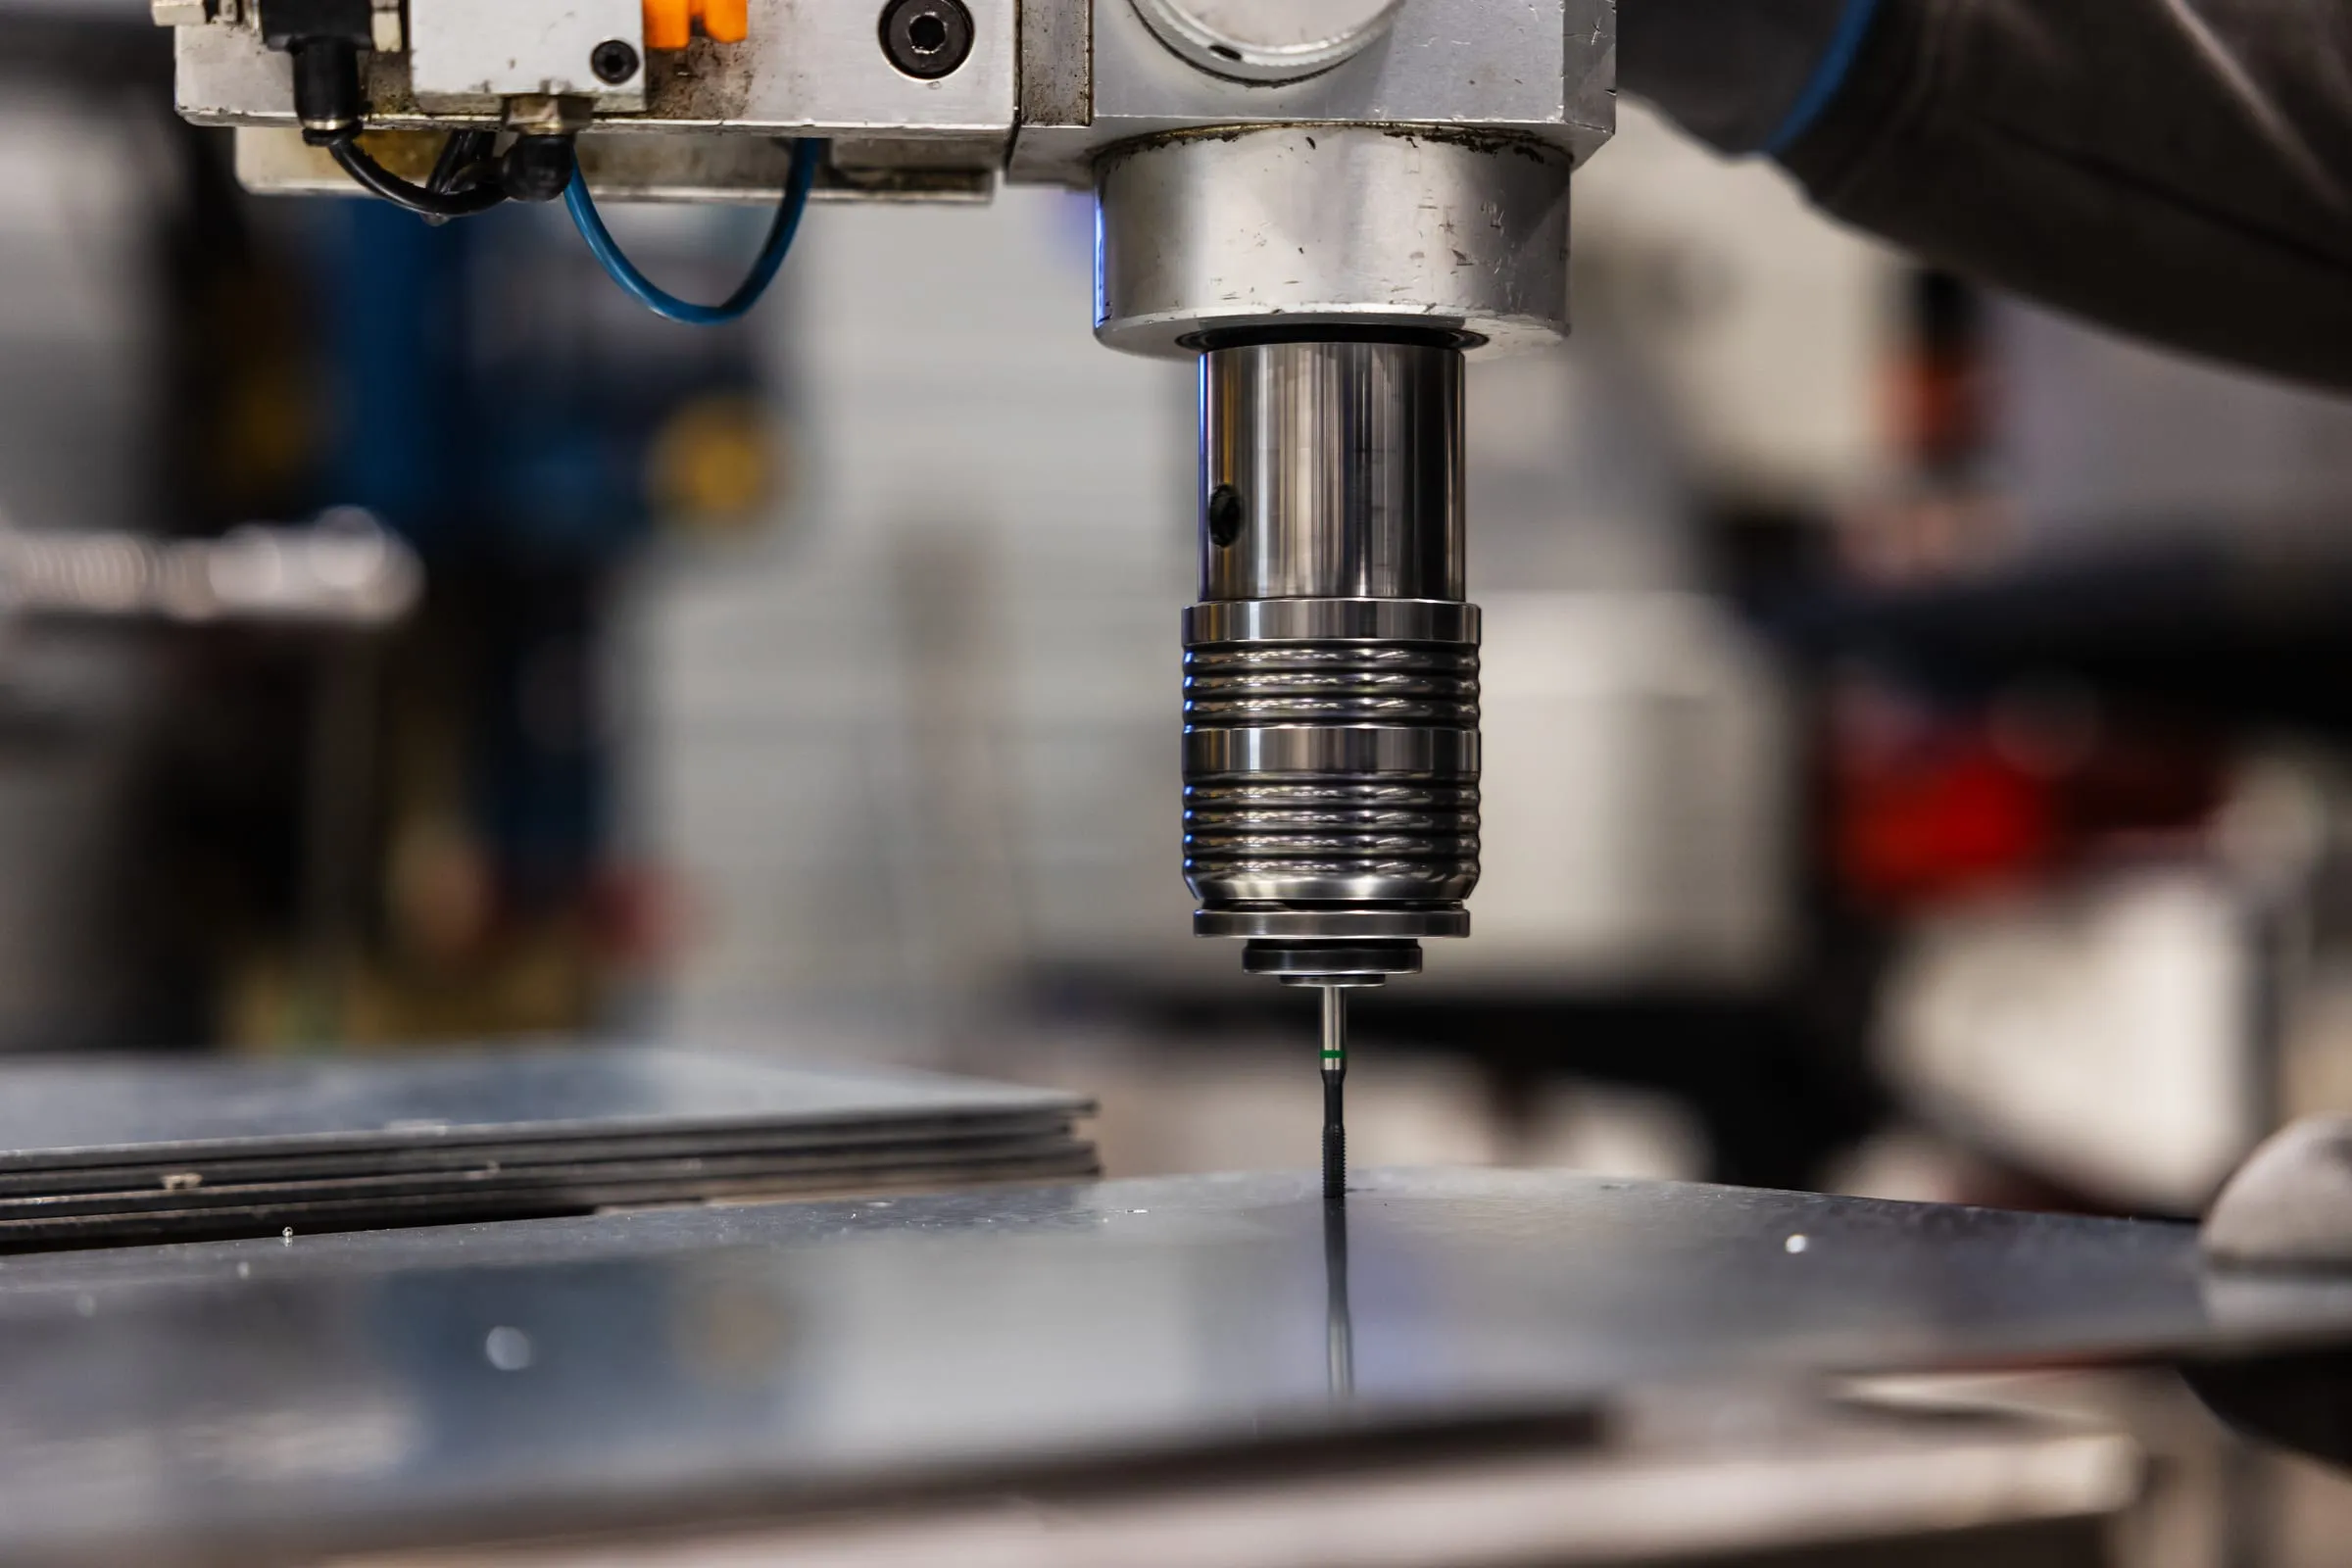
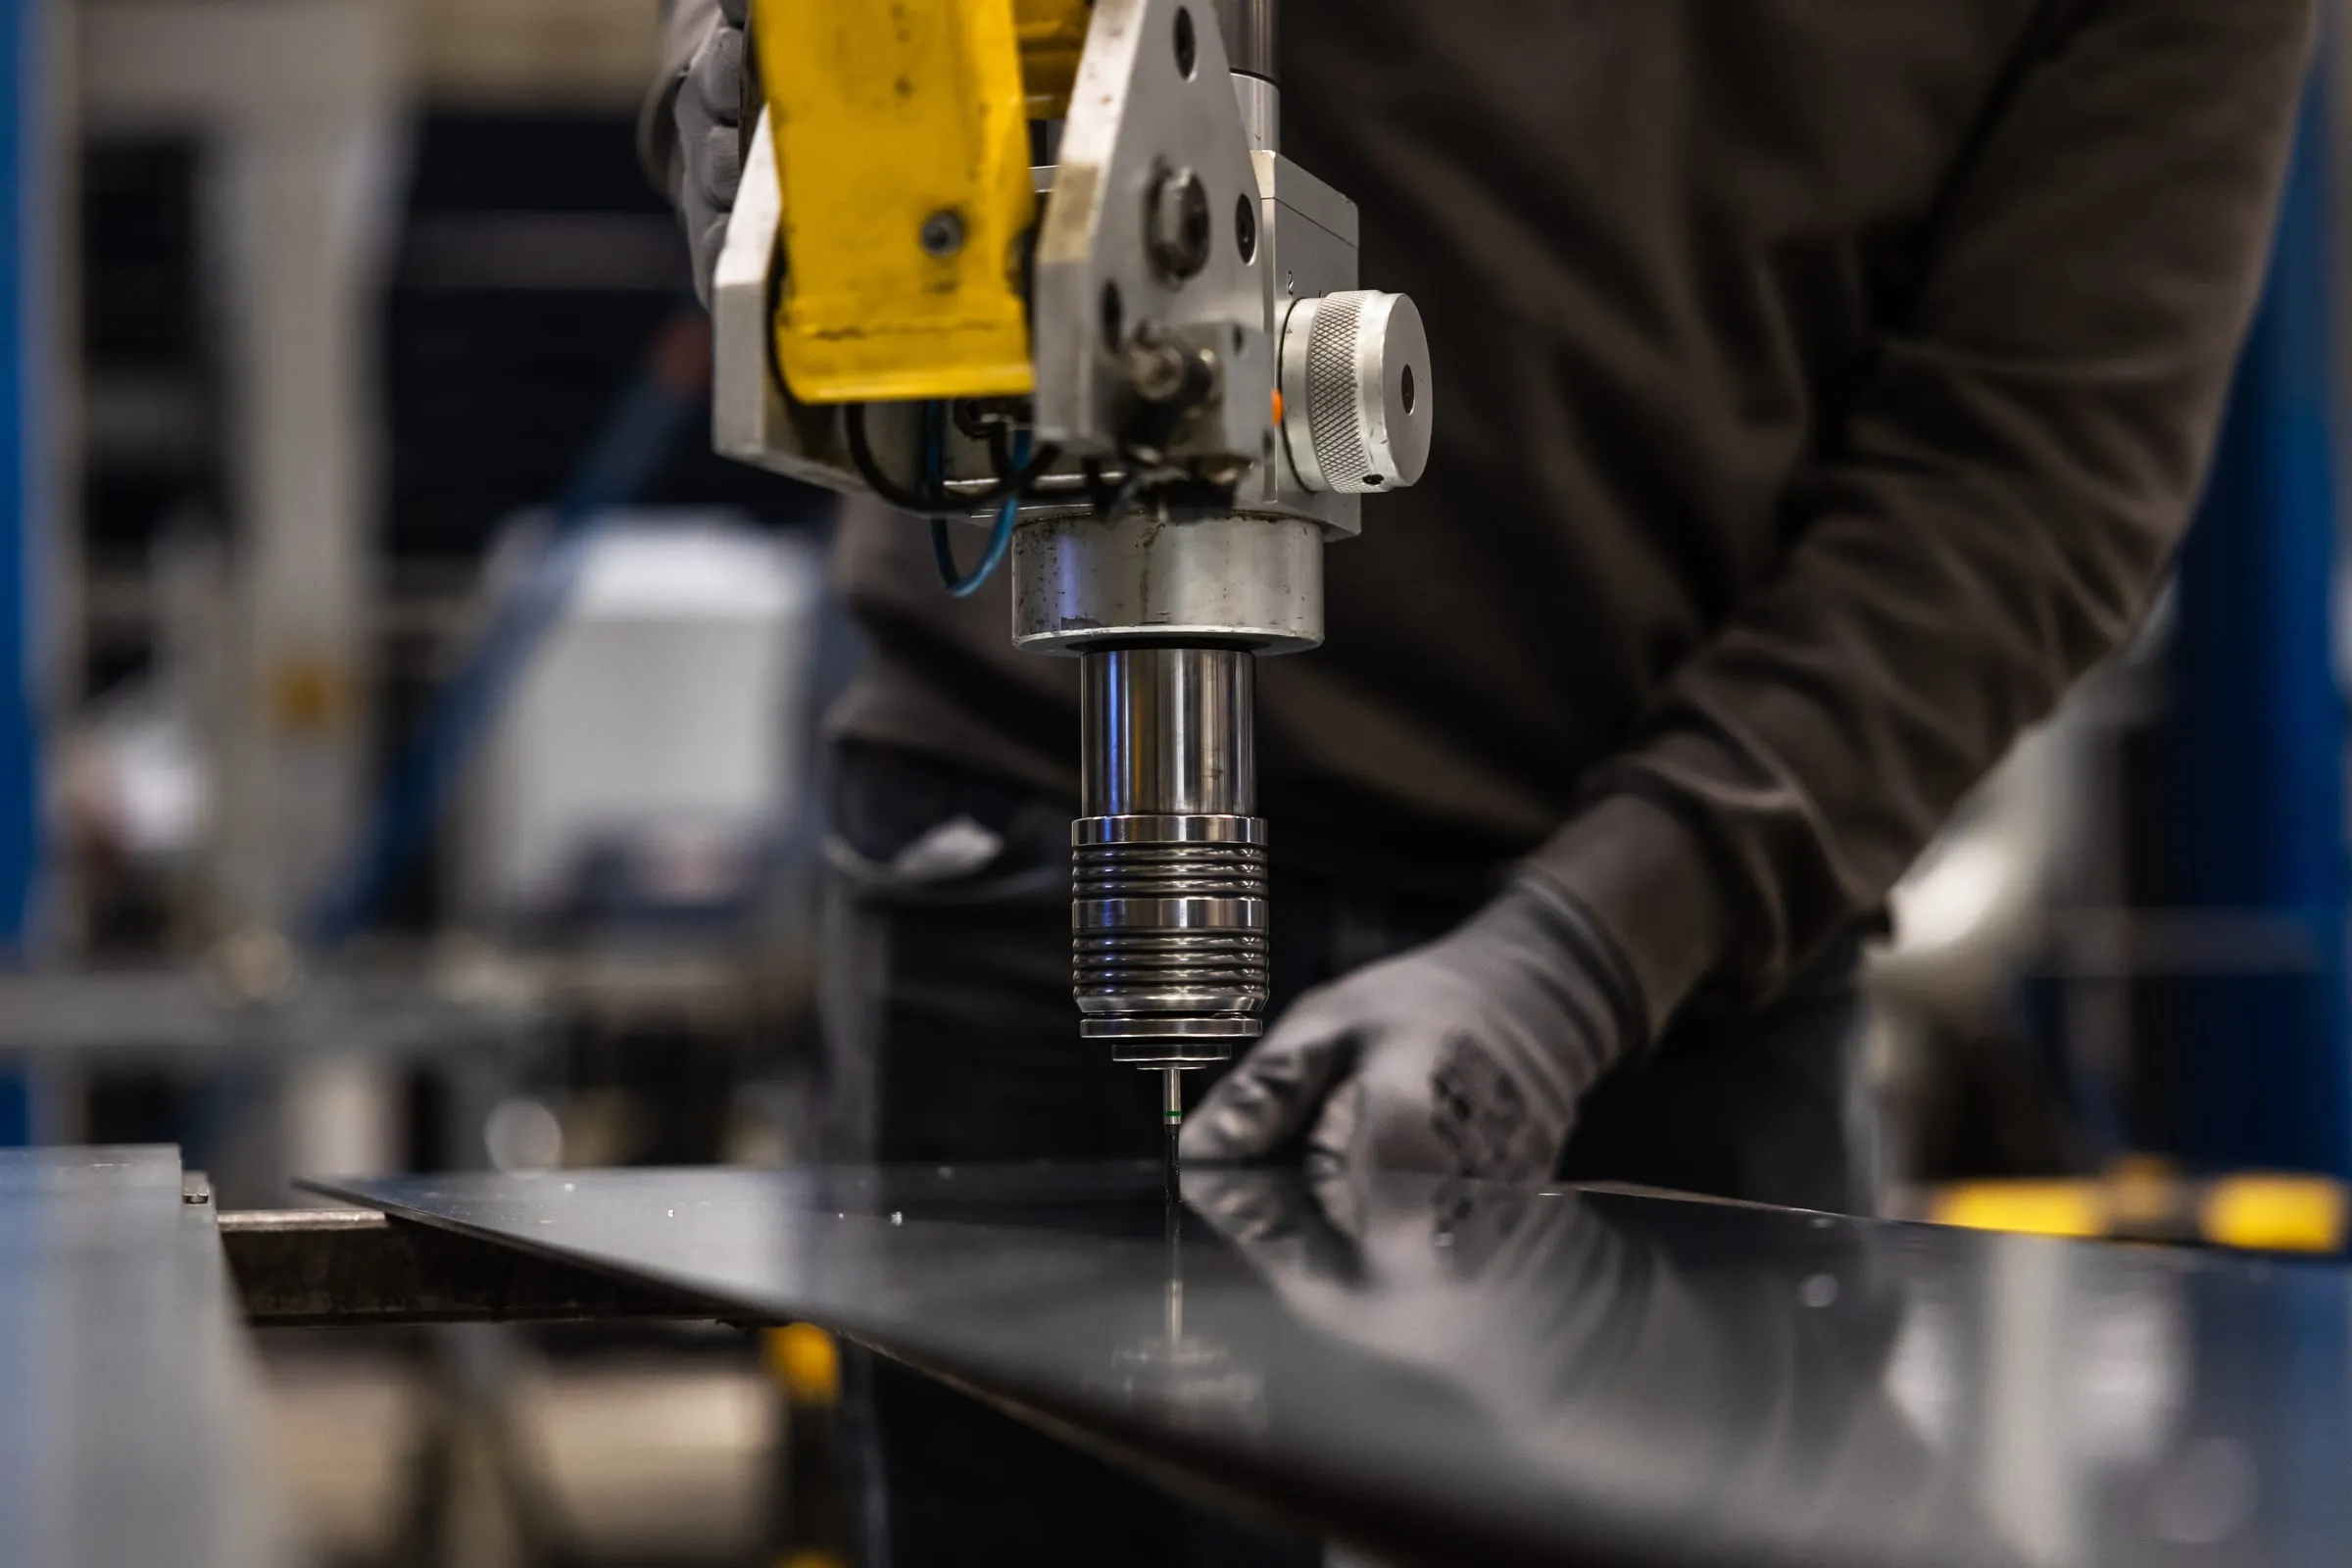
Muttern, Bolzen und Abstandshülsen pressen wir ohne Schweißen in das Blech ein (Einpressen). Für Gewinde in dünnem Blech oder Rohr gibt es das CNC-Fließbohren: Das Material bildet einen Kragen, der das Gewinde aufnimmt, ohne separates Teil.
Blech schneiden wir bis 15 mm in Aluminium und bis 30 mm in Stahl und Edelstahl; abgekantet wird bis zu einer Länge von 4000 mm. Das Pulverbeschichten übernimmt ein fester Partner, sodass ein Gehäuse oder Rahmen fertig das Haus verlässt (weitere Bearbeitungen).
Branche 04
Hightech
Kleine Stückzahlen mit hohen Anforderungen an Maßhaltigkeit und Oberfläche, und mit Zeichnungen, die oft noch in Entwicklung sind.
Bei Einzelteilen und Kleinserien liegt der Gewinn nicht in der Maschinenzeit, sondern in der Vorbereitung: einmal richtig durchdenken, wie das Teil gespannt wird, in welcher Reihenfolge es bearbeitet wird und wo die Referenz liegt. Genau dieses Gespräch führen wir am liebsten vor dem ersten Schnitt.
Worauf es ankommt
- Bezugsflächen und Maße, die beim ersten Mal stimmen, auch bei einem Einzelteil.
- Eine Oberfläche ohne Grate oder Anlauffarben.
- Spielraum für Zeichnungen, die sich noch ändern, ohne dass jede Revision von vorn beginnt.
Was wir dafür einsetzen
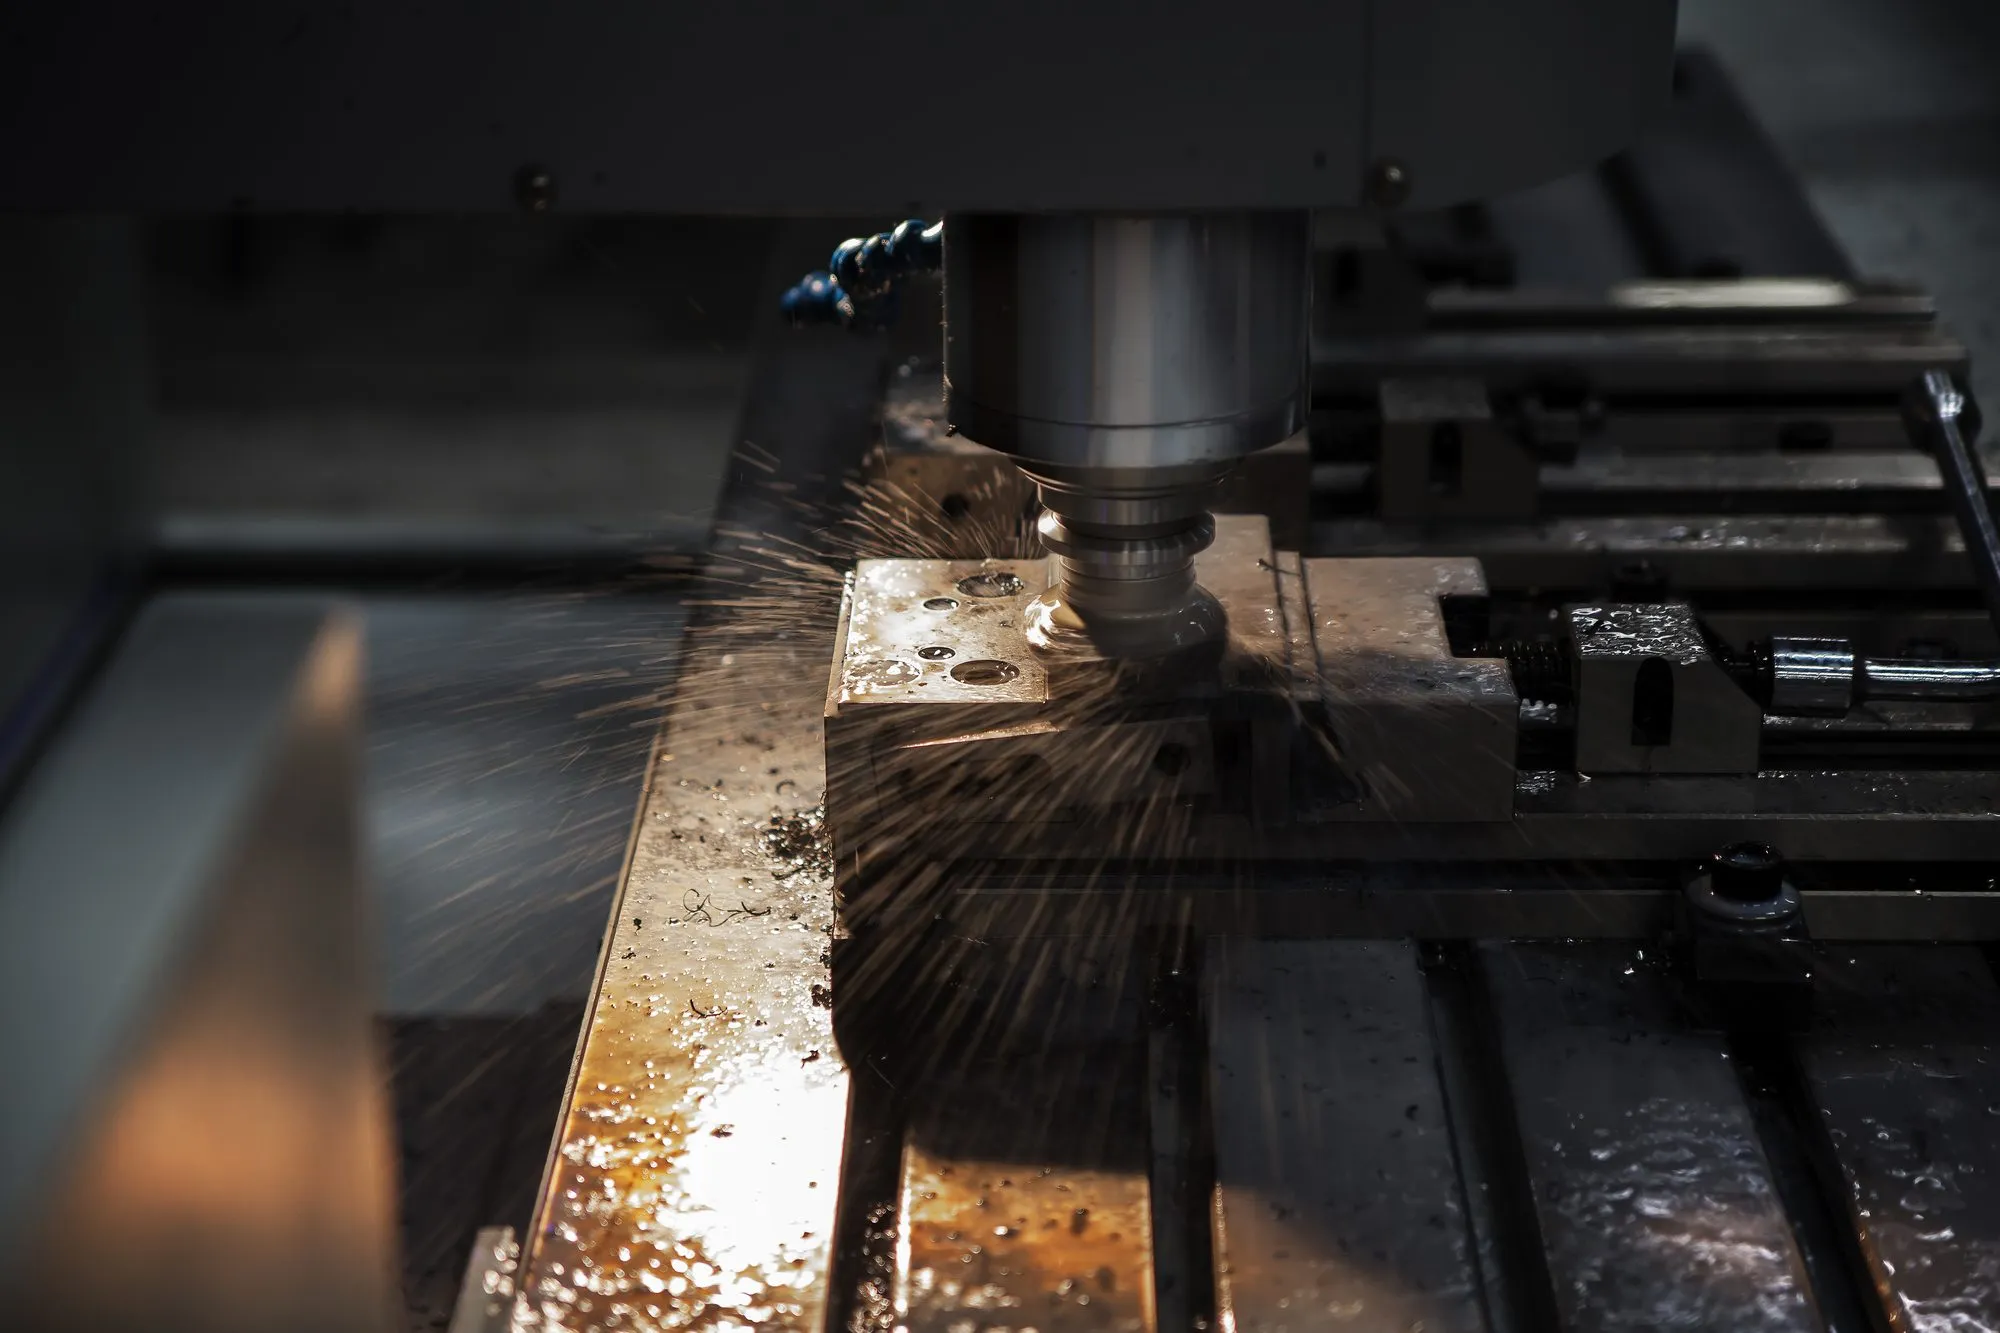
Zerspanende Arbeiten laufen über die 3-Achs-CNC-Fräsmaschine mit einem Arbeitsbereich von 1500 × 650 × 600 mm, in Stahl, Edelstahl, Aluminium, Messing und Kunststoff (CNC-Fräsen). Blechteile werden lasergeschnitten und abgekantet und von Hand in WIG, MIG oder MAG geschweißt. Glasperlenstrahlen gibt der Oberfläche danach ein gleichmäßiges Finish.
Entwickeln Sie das Produkt noch, schauen wir mit Ihnen auf die Konstruktion. Siehe 3D-Konstruktion.
Branche 05
Medizintechnik
Teile, die sich reinigen lassen müssen: Edelstahl, eine Oberfläche ohne Anlauffarben und Übergänge, in denen nichts zurückbleibt.
Reinigbarkeit ist eine Konstruktionseigenschaft, kein Nachbearbeitungsschritt. Durchgeschweißte Nähte, ausgerundete Übergänge und eine gleichmäßige Oberfläche entscheiden, ob ein Teil sauber zu bekommen ist. Glasperlstrahlen entfernt Anlauffarben und vereinheitlicht die Oberfläche; was darüber hinaus nötig ist, hängt von Ihren Anforderungen ab – die halten wir vorab fest.
Worauf es ankommt
- Die richtige Edelstahlsorte für die Anwendung und für die dazugehörigen Reinigungsmittel.
- Durchgeschweißte Nähte ohne Spalten.
- Eine Oberfläche, die nach der Bearbeitung wieder korrosionsbeständig ist.
Was wir dafür einsetzen
Wir laserschneiden unter anderem 1.4301 (304), 1.4307 (304L) und 1.4404 (316L); die vollständige Übersicht steht unter Laserschneiden Edelstahl. Das WIG-Schweißen von Edelstahl ist durch die Schweißqualifikationen für Werkstoffgruppe 8 abgedeckt. Nach dem Schweißen entfernt das Glasperlenstrahlen auch die Oxidschicht, sodass der Edelstahl seine Korrosionsbeständigkeit zurückgewinnt.
Baas Metaal ist nach ISO 9001 zertifiziert (Zertifikate). Stellt Ihre Anwendung Anforderungen, die darüber hinausgehen, nennen Sie diese bei der Anfrage; wir prüfen vorab, was machbar ist.
Branche 06
Lebensmittelindustrie
Edelstahl, durchgeschweißte Nähte und eine Oberfläche, die sich reinigen und sauber halten lässt – in einer Umgebung, die täglich gereinigt wird.
In der Lebensmittel- und Getränkebranche macht die Detaillierung den Unterschied: wo eine Naht endet, wie scharf eine Innenecke ist, ob ein Profil abtrocknet. Das sind Konstruktionsentscheidungen, die das Reinigen später leicht oder unmöglich machen. Wir prüfen sie in der Arbeitsvorbereitung und halten Werkstoffwahl und Oberflächenanforderungen vorab fest.
Beispiele für das, was wir für die Lebensmittelindustrie fertigen: Edelstahl-Arbeitstische und Regale nach Maß, Podesttreppen, Kühltanks und Edelstahl-Lagertanks. Wir kennen die Vorschriften zur Lebensmittelsicherheit, sodass die Konstruktion von Anfang an darauf abgestimmt ist.
Worauf es ankommt
- Keine Spalten, Poren oder scharfen Innenecken, in denen Schmutz zurückbleibt.
- Profile und Flächen, die ablaufen.
- Edelstahl, der den Reinigungsmitteln in der Linie standhält.
Was wir dafür einsetzen
Edelstahl laserschneiden wir bis 30 mm, unter anderem 1.4301 (304) und 1.4404 (316L). 316L wird oft gewählt, wo Chlorid im Spiel ist, etwa bei Salz oder aggressiven Reinigungsmitteln. Edelstahl schweißen wir in WIG, mit Schweißqualifikationen für Werkstoffgruppe 8. Nach dem Schweißen entfernt Glasperlenstrahlen Anlauffarben und Oxidschicht, sodass der Edelstahl wieder korrosionsbeständig ist.
Branche 07
Landwirtschaft
Teile, die im Freien stehen, Verschleiß und Wetter aushalten müssen und in der Saison nicht ausfallen dürfen.
Hier ist nicht die Genauigkeit der schwerste Punkt, sondern Lebensdauer und Reparierbarkeit. Werkstoffwahl, Blechdicke und die Art, wie eine Naht belastet wird, bestimmen, wie lange ein Teil hält. Meist brauchen Sie ein Teil, das passt und eine weitere Saison übersteht; dieses Gespräch führen wir gern, bevor geschnitten wird.
Beispiele für das, was wir für die Landwirtschaft fertigen: Teile für Traktoren und Landmaschinen, etwa selbstschmierende Lagerbuchsen, sowie Drehteile und Wellen für Injektoren und Düngerstreuer.
Worauf es ankommt
- Verschleißfestigkeit an den Stellen, die mit Boden, Gülle oder Erntegut in Berührung kommen.
- Schutz gegen Witterung und Korrosion.
- Teile, die schnell nachgefertigt werden können, wenn in der Saison etwas kaputtgeht.
Was wir dafür einsetzen
Wir laserschneiden Blech bis 30 mm, auch verschleißfesten Stahl (400 HB) und wetterfesten COR-TEN. Abgekantet wird bis 4000 mm und 320 Tonnen; runde Teile laufen über die Walzen. Wellen, Buchsen und andere Drehteile fertigen wir auf den Drehmaschinen (CNC-Drehen). Das Pulverbeschichten übernimmt ein fester Partner.
Gibt es keine Zeichnung, kann ein vorhandenes Teil der Ausgangspunkt sein. Siehe 3D-Konstruktion.
Branche 08
Verteidigung
Blechteile, Rahmen und Zerspanungsteile, bei denen Zeichnung, Werkstoff und Dokumentation vorab feststehen und sich unterwegs nicht ändern.
In dieser Branche zählt vor allem, dass das Vereinbarte auch so geliefert wird: der Werkstoff aus der Spezifikation, die Maße der Zeichnung und die Dokumentation, die der Auftraggeber verlangt. Das beginnt in der Arbeitsvorbereitung. Dort legen wir vor der Fertigung fest, welcher Werkstoff, welche Reihenfolge der Bearbeitungen und welche Prüfungen zum Teil gehören.
Worauf es ankommt
- Werkstoff und Maße genau nach Zeichnung und Spezifikation.
- Schweißnähte, die unter Last und Vibration halten.
- Eine Nachbestellung, die der ersten Lieferung entspricht.
Was wir dafür einsetzen
Wir laserschneiden bis 30 mm in Stahl und Edelstahl, auch hochfesten und verschleißfesten Stahl wie S700MC und 400 HB, und kanten bis 4000 mm Biegelänge und 320 Tonnen ab. Geschweißt wird von Hand in WIG, MIG oder MAG, mit Schweißqualifikationen von Lastechniek Oost, und in Serie auf zwei Cobots. Zerspanende Arbeiten laufen über die 3-Achs-CNC-Fräsmaschine mit einem Arbeitsbereich von 1500 × 650 × 600 mm und über die Drehmaschinen. Die Übersicht steht beim Maschinenpark.
Baas Metaal ist nach ISO 9001 zertifiziert (Zertifikate). Stellt Ihr Auftrag Anforderungen, die darüber hinausgehen, etwa an Werkstoffzeugnisse, Dokumentation oder Vertraulichkeit, nennen Sie diese bei der Anfrage; wir prüfen vorab, was machbar ist.
Anfrage
Was wir für ein Angebot brauchen
Fehlt etwas, fragen wir nach. Wenn Sie es selbst noch nicht genau wissen, schauen wir mit.
- Werkstoff und Dicke
- die Stückzahlen
- eine Zeichnung: DXF, STEP oder ein bemaßtes PDF
- ob das Teil noch nachbearbeitet oder montiert werden muss