Voor wie
De sectoren waarvoor we werken vragen niet allemaal hetzelfde. Hieronder staat per sector wat er in de praktijk het zwaarst weegt.
Verschillende eisen, één proces
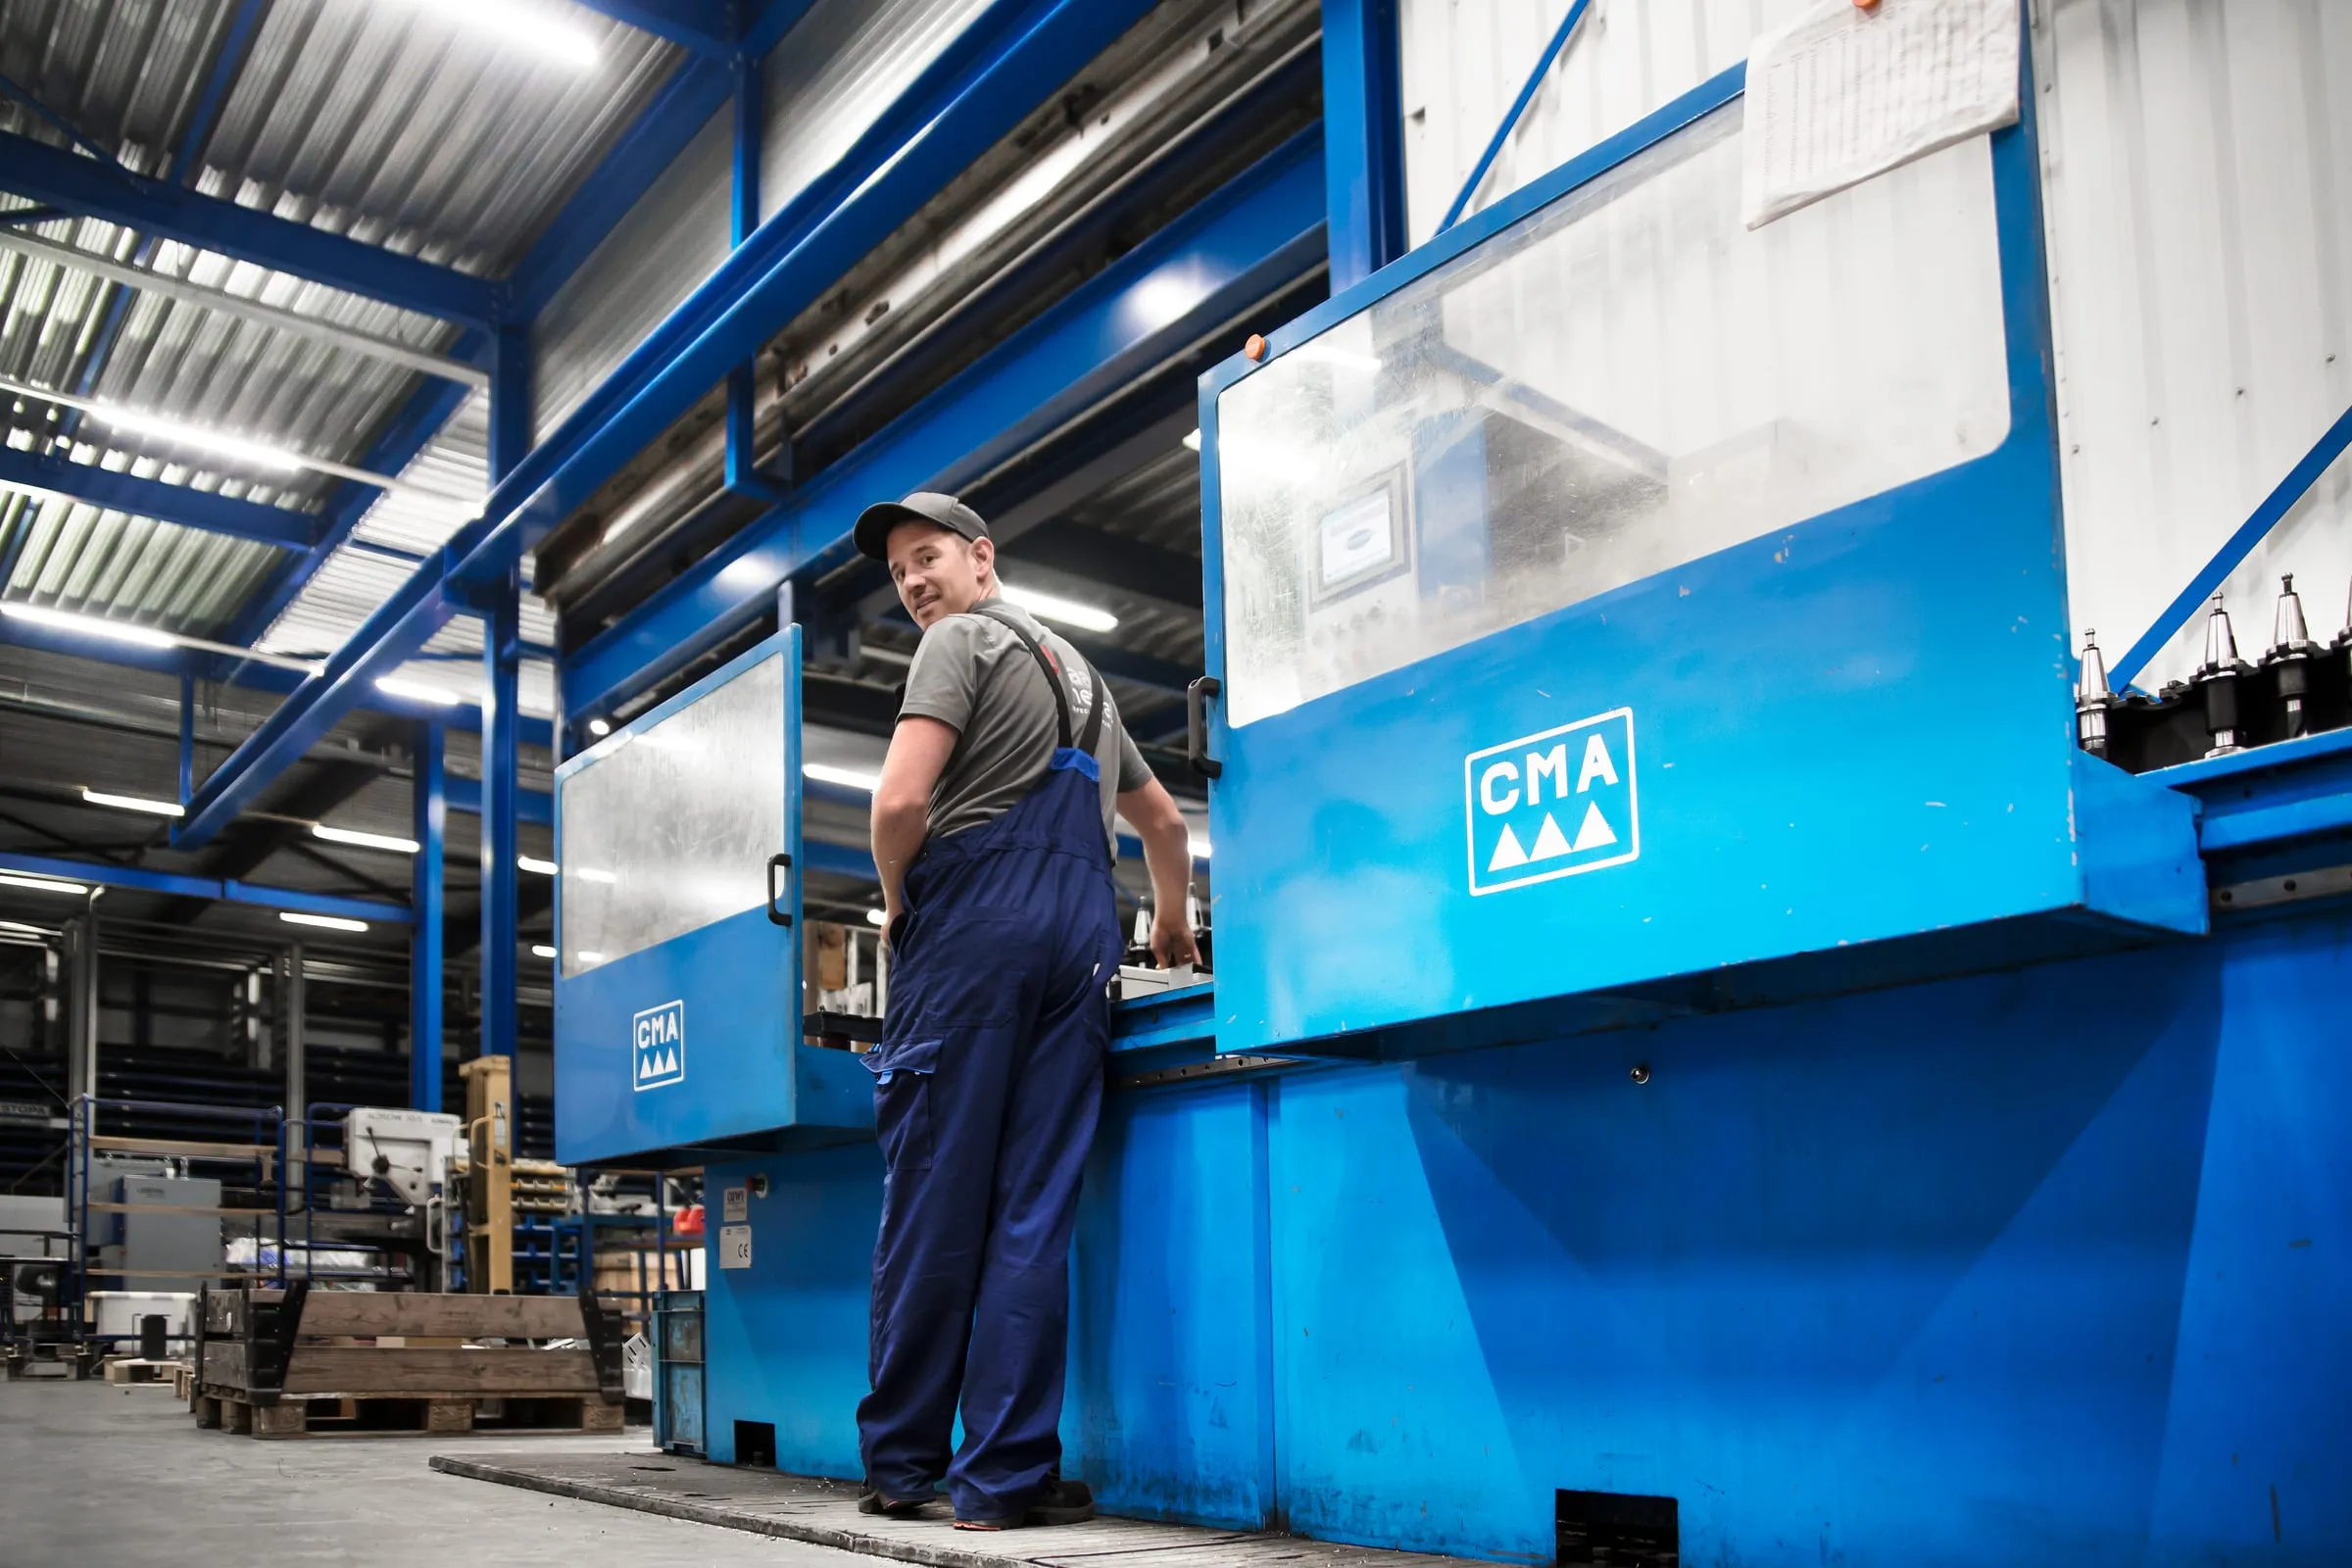
Een frame voor de transportsector en een onderdeel voor een voedingslijn komen uit dezelfde hal, maar de eisen liggen ergens anders: de één op belasting en herhaalbaarheid, de ander op reinigbaarheid en oppervlak. Wat er verandert, is niet de machine maar de manier waarop we het werk voorbereiden.
Voor een aanvraag hebben we een tekening of 3D-model nodig, het materiaal, de aantallen en de eisen aan oppervlak en afwerking. Hoe vollediger dat is, hoe sneller we kunnen zeggen wat er mogelijk is. Aanvragen kunnen via het contactformulier; voor lasersnijwerk en zetwerk kan het ook via Plaatweb. Baas Metaal is ISO 9001-gecertificeerd (certificaten).
Sector 01
Machine- en apparatenbouw
Onderdelen die in een groter geheel moeten passen, vaak in wisselende aantallen en met tekeningen die tijdens de bouw nog veranderen.
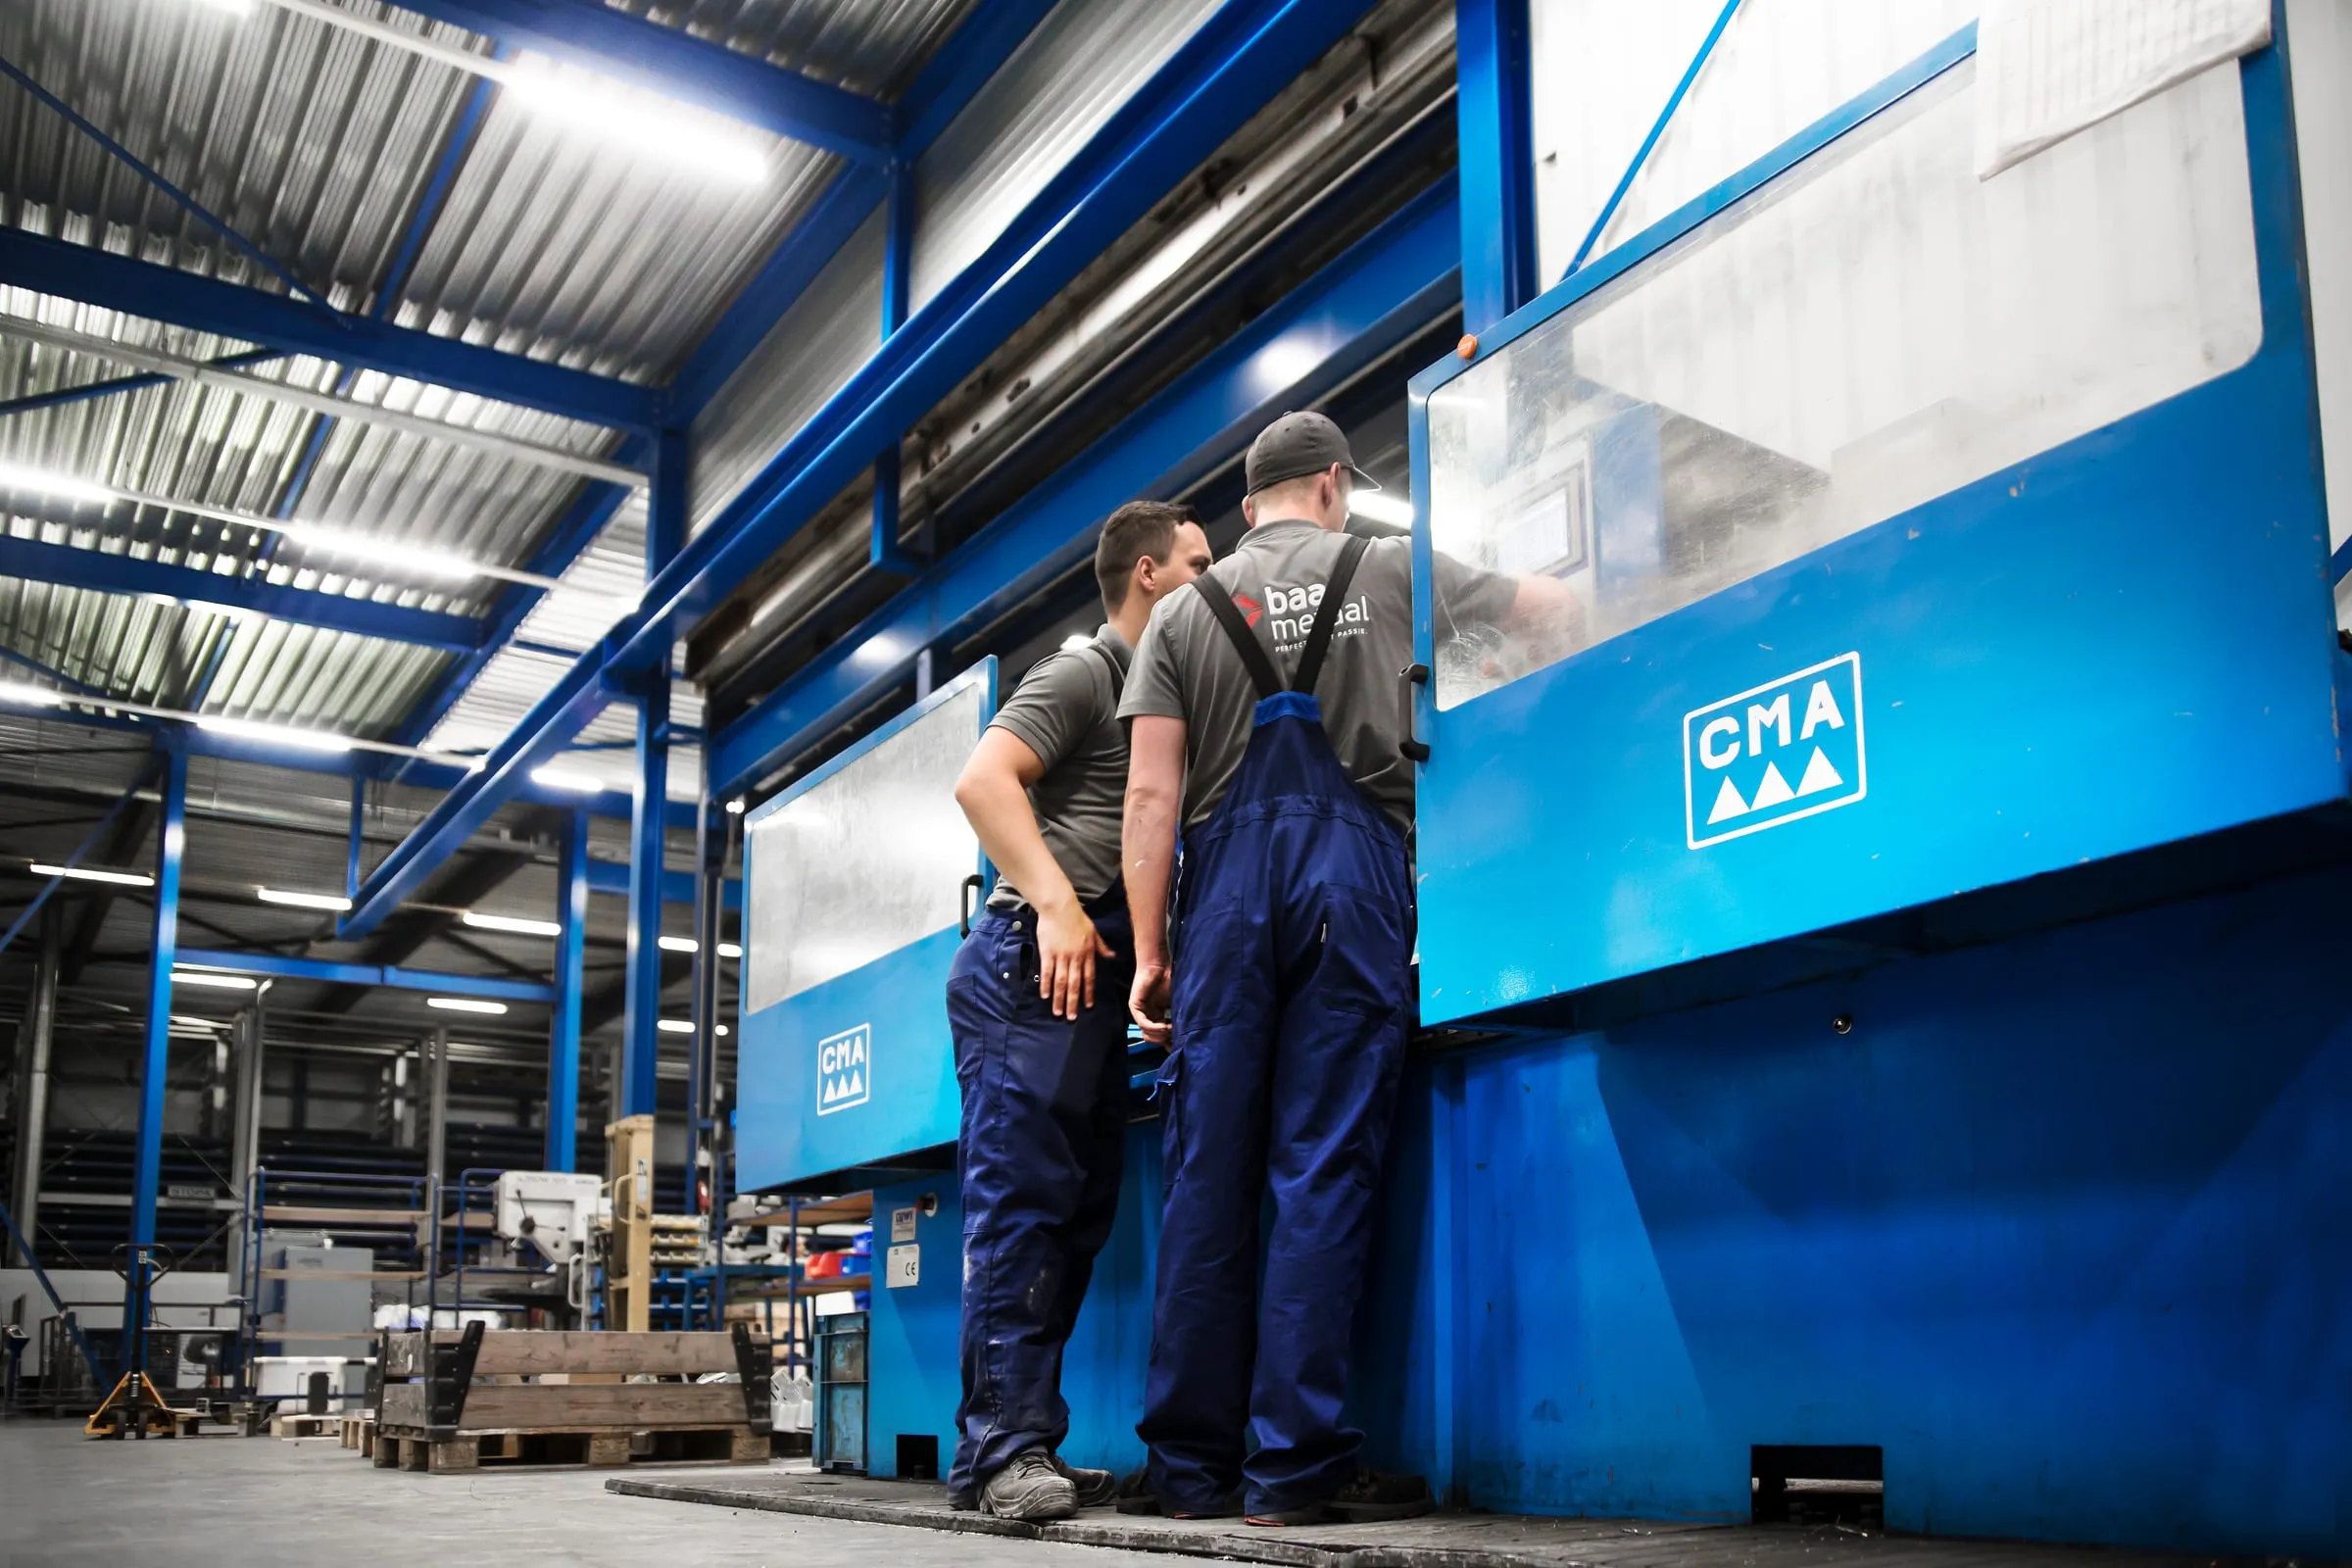
Wat hier het meest telt, is dat het tweede en het twintigste exemplaar hetzelfde zijn als het eerste, en dat een wijziging in de tekening niet betekent dat het proces opnieuw moet worden ingericht. Plaatwerk, verspanend werk en laswerk lopen bij ons door dezelfde werkvoorbereiding, dus een aanpassing hoeft maar op één plek te landen.
Waar het op aankomt
- Maatvoering die in de samenstelling klopt, niet alleen per onderdeel.
- Hetzelfde resultaat bij wisselende aantallen: enkelstuks, kleine series en nabestellingen.
- Een tekeningwijziging die snel en zonder misverstand in de productie terechtkomt.
Wat we daarvoor inzetten
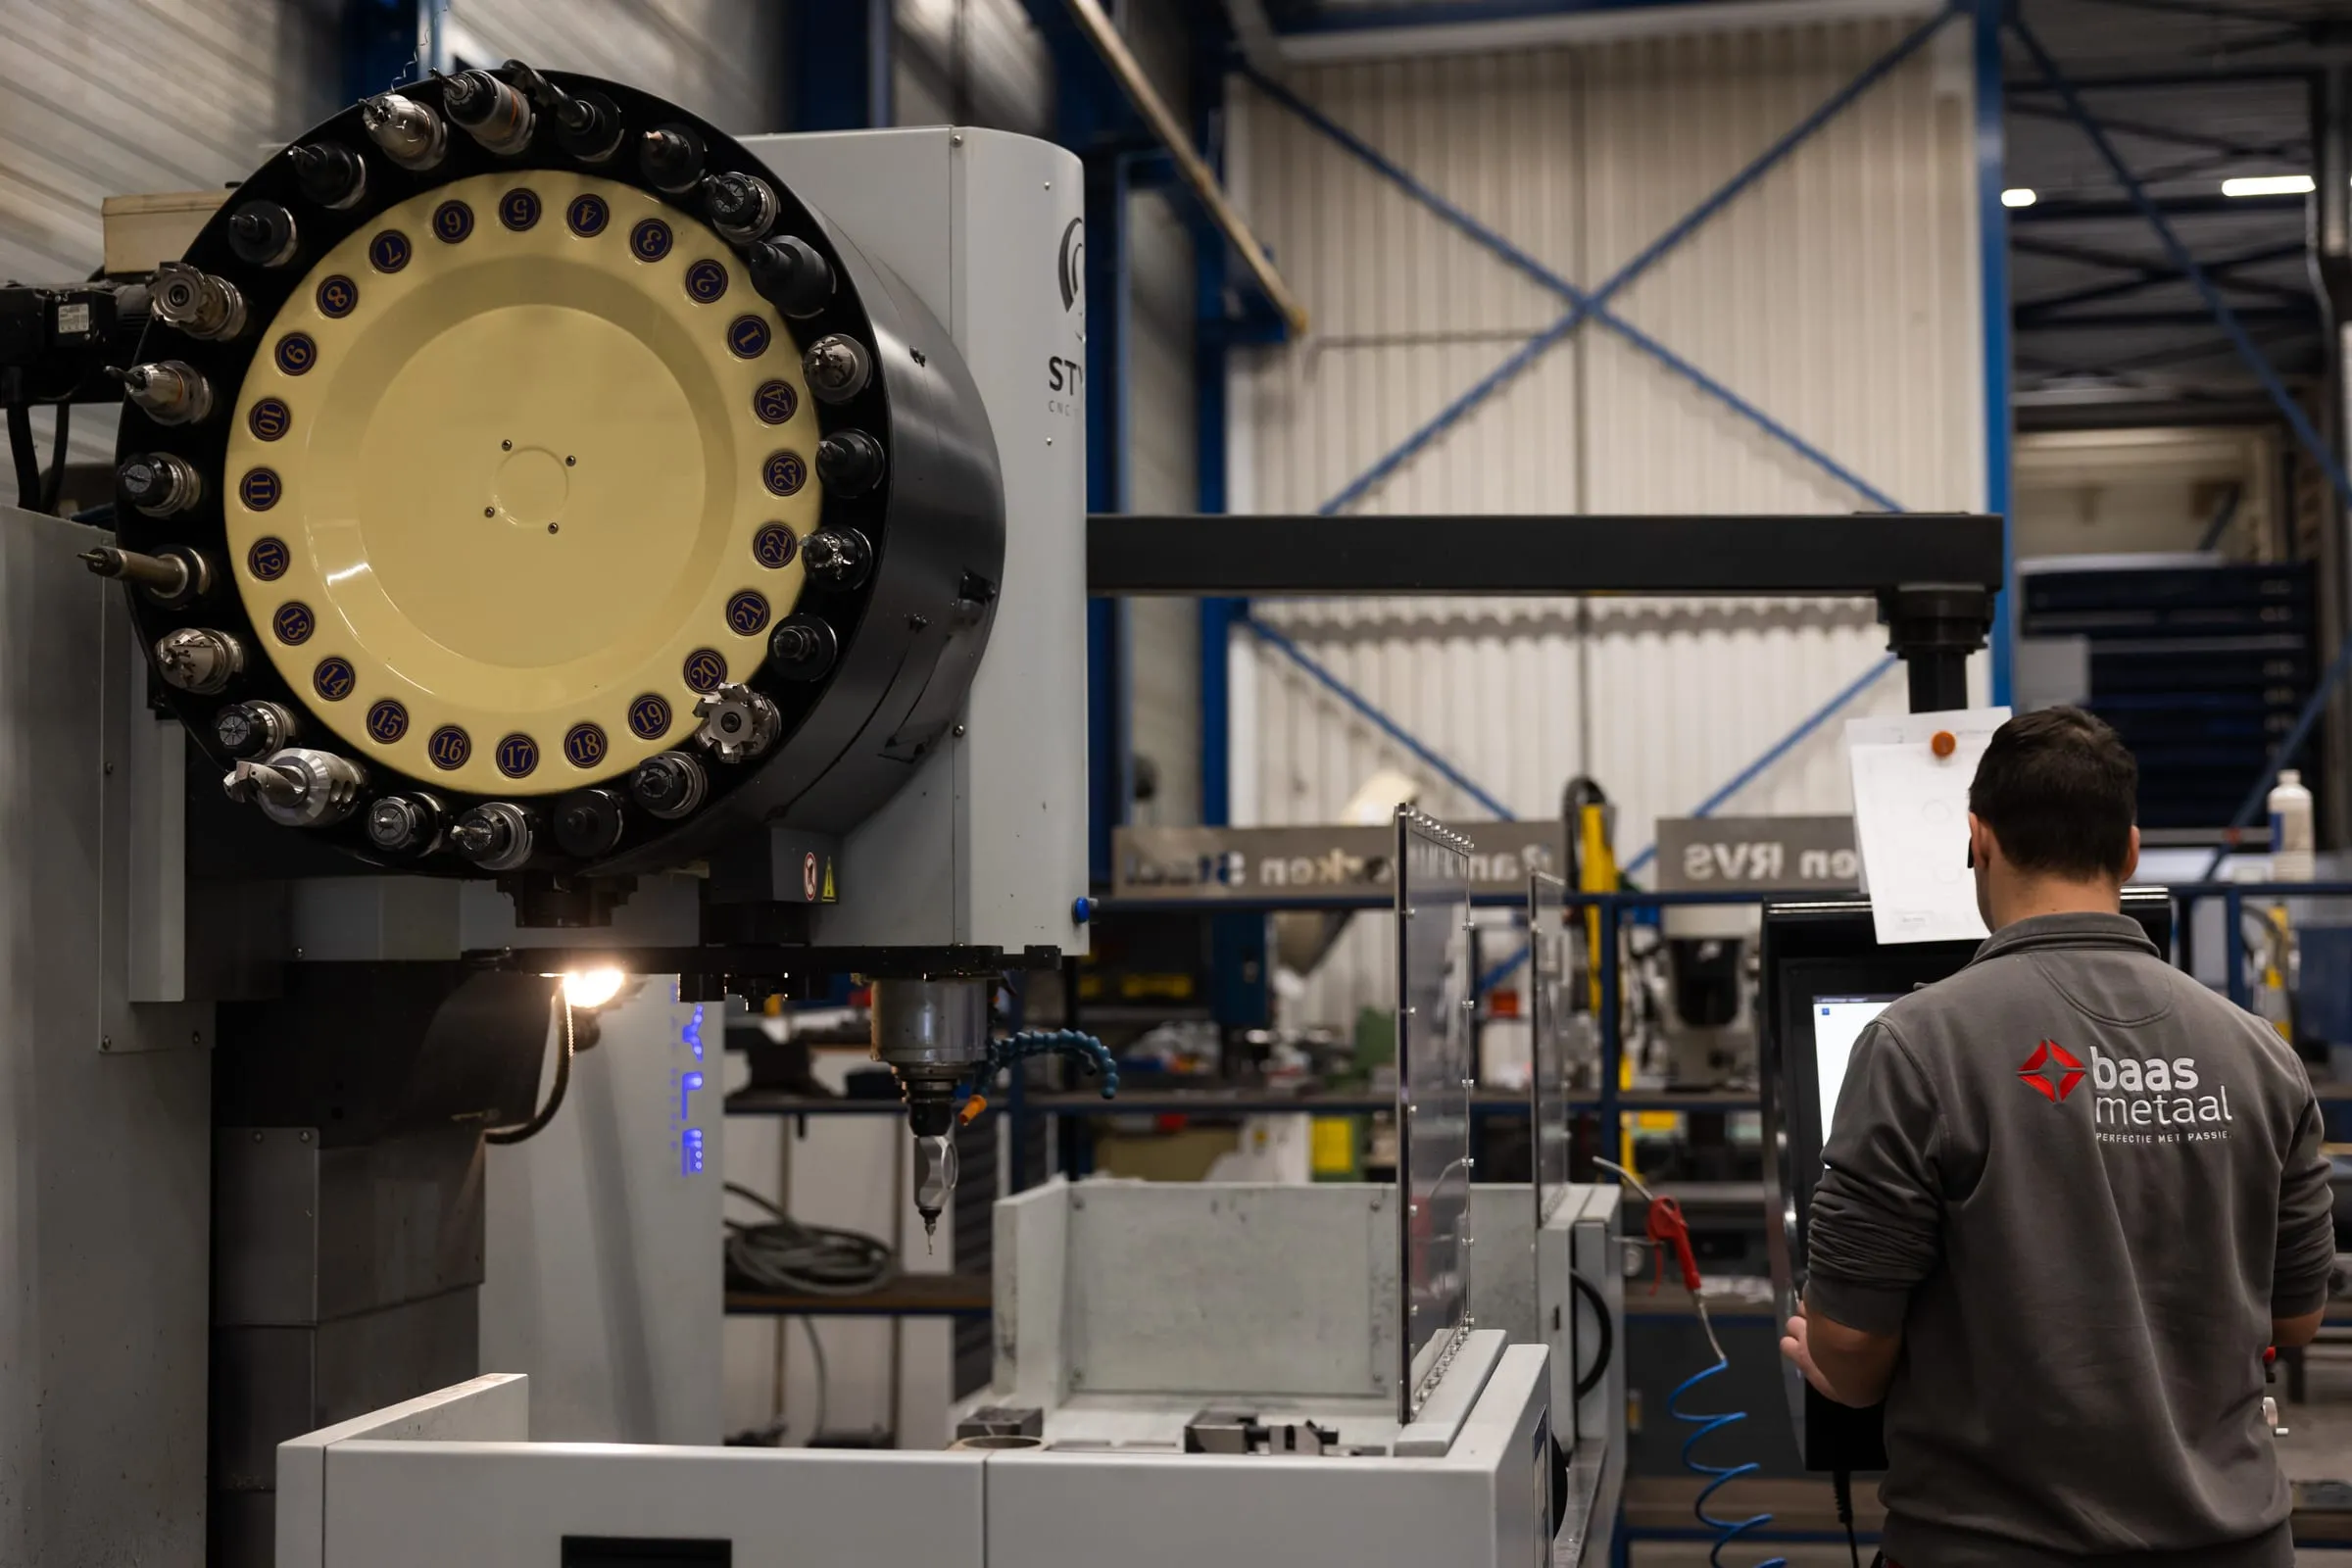
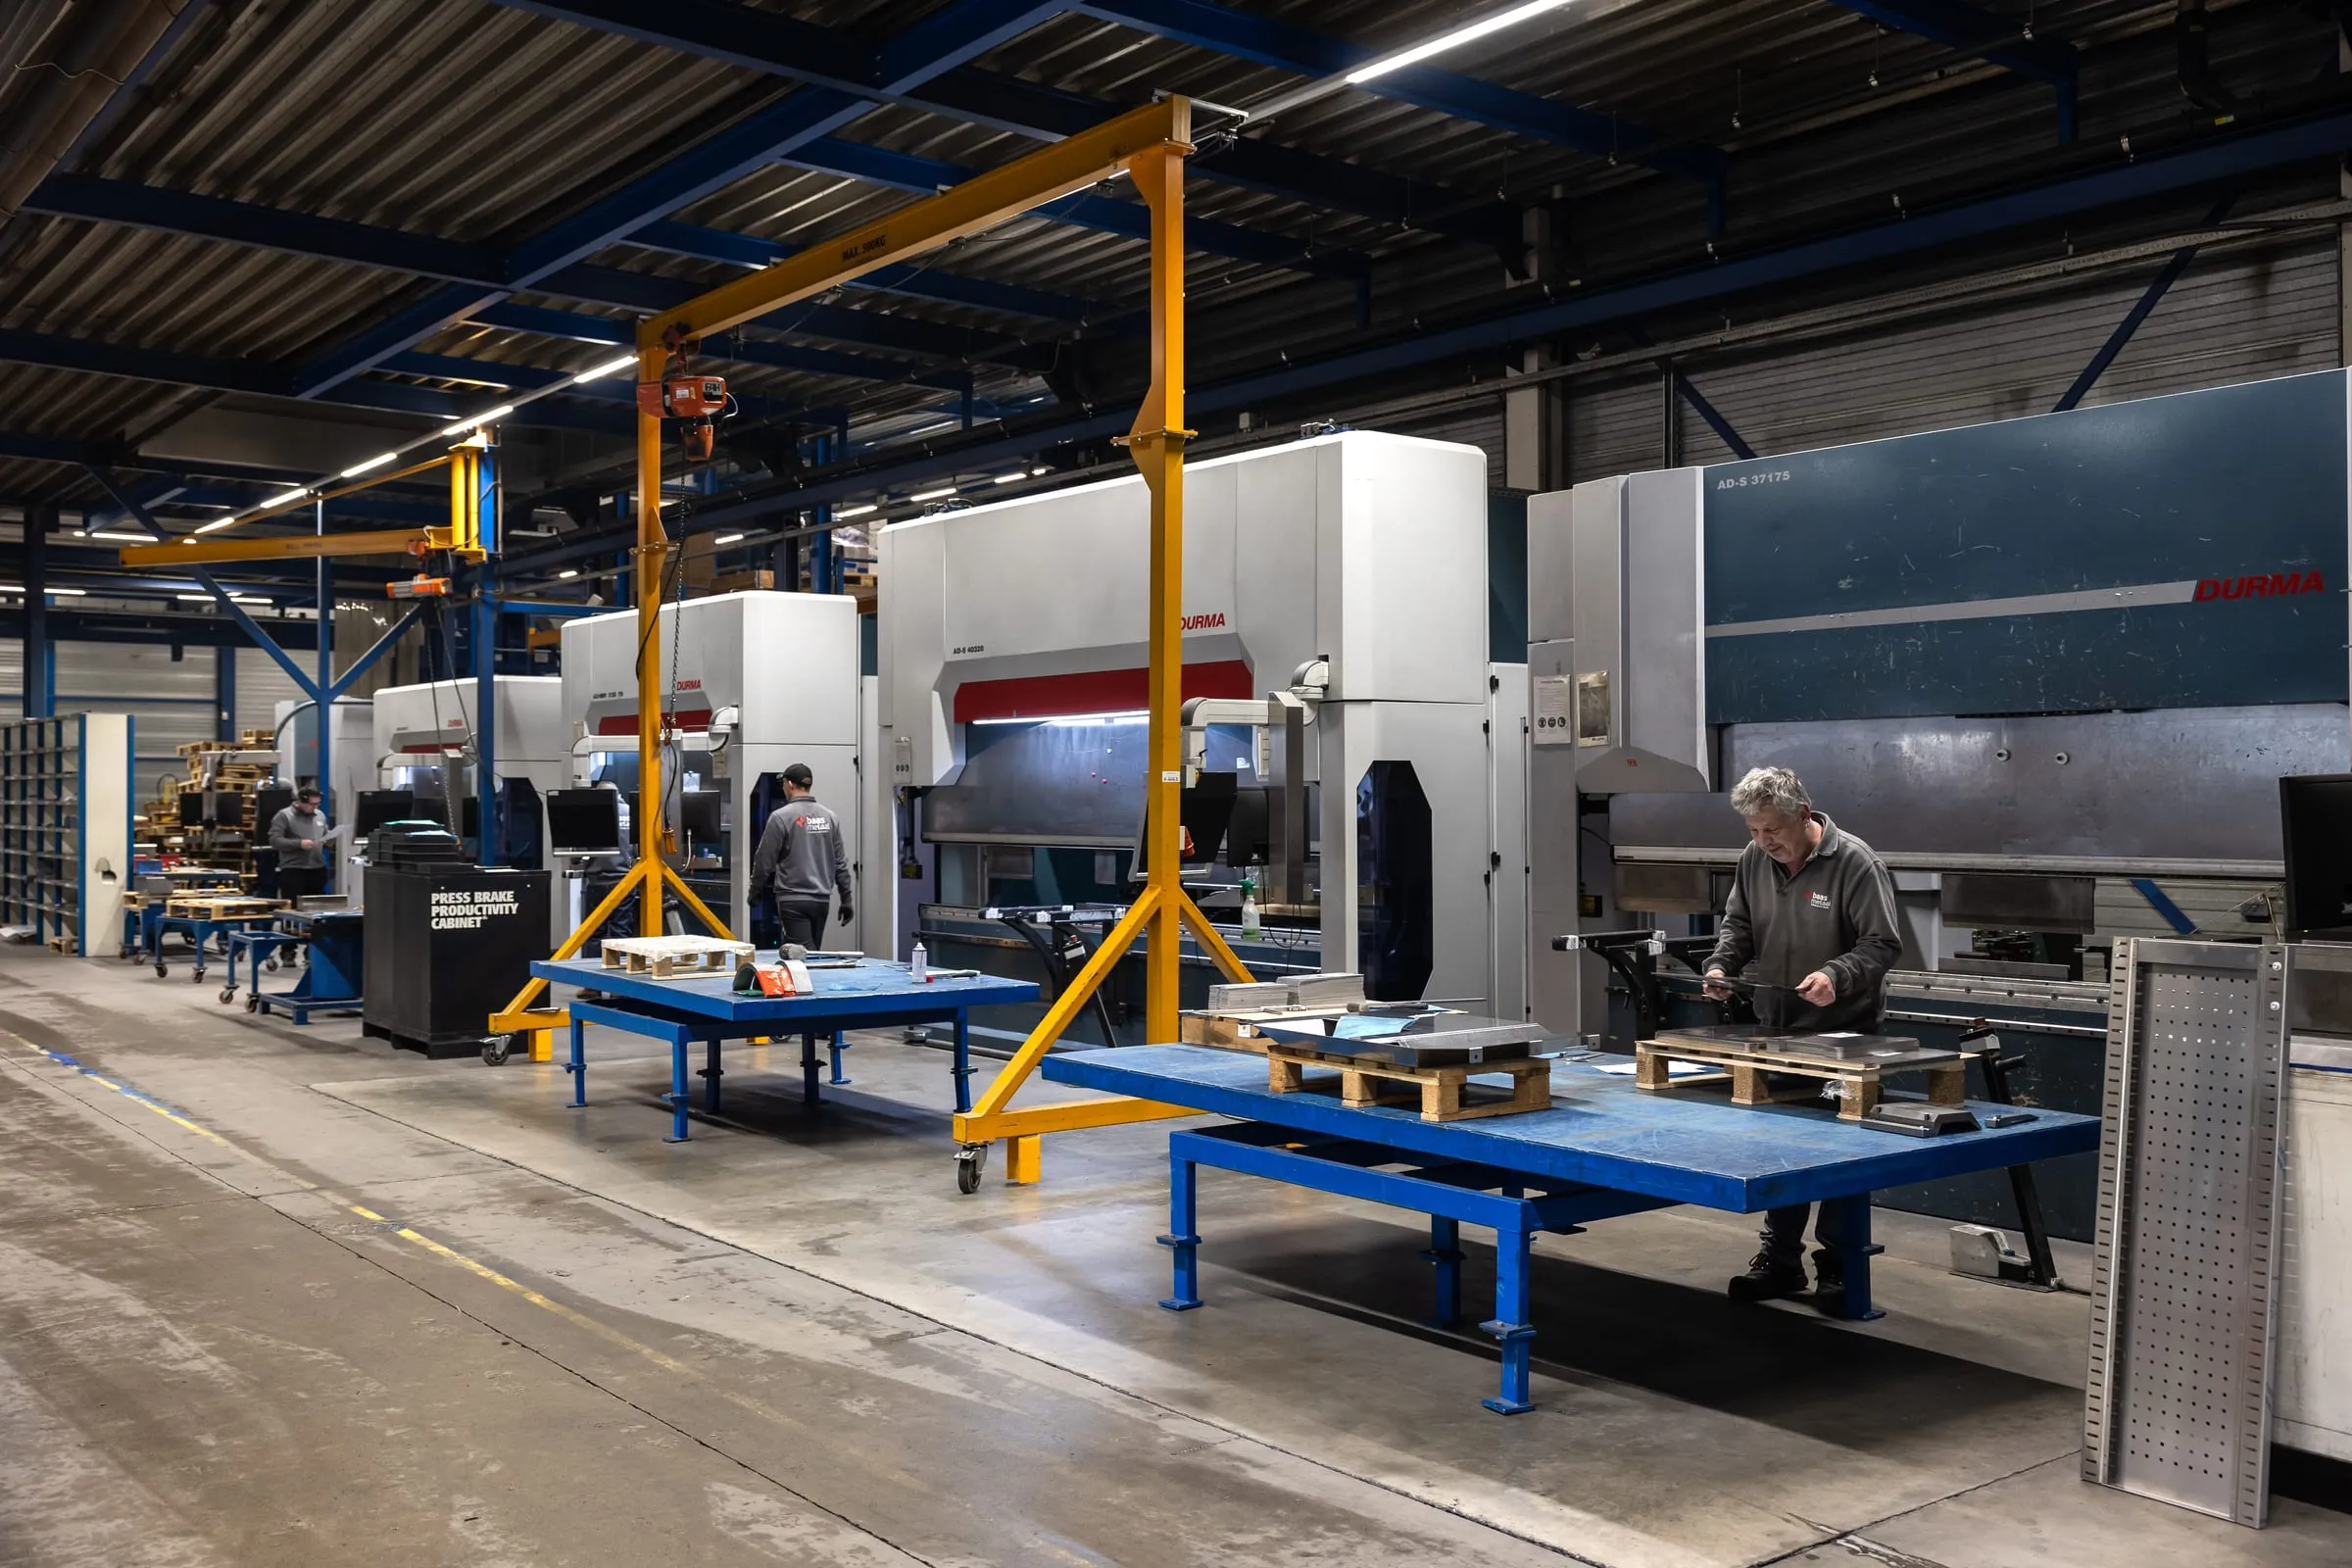
Plaatdelen snijden we op drie lasersnijmachines, tot 30 mm in staal en roestvast staal en tot 15 mm in aluminium. Gezet wordt er op zeven kantbanken, tot een buiglengte van 4000 mm en een perskracht van 320 ton. Frezen, draaien, lassen en glasparelstralen gebeuren in dezelfde hal, zodat een samenstelling niet tussen leveranciers heen en weer hoeft. Het overzicht staat bij het machinepark.
Ligt het ontwerp nog niet vast, dan kijken we mee naar de maakbaarheid voordat er gesneden wordt. Zie 3D-engineering.
Sector 02
Transport en automotive
Constructiedelen die belasting dragen en die in series terugkomen, waarbij het laswerk van product tot product gelijk moet blijven.
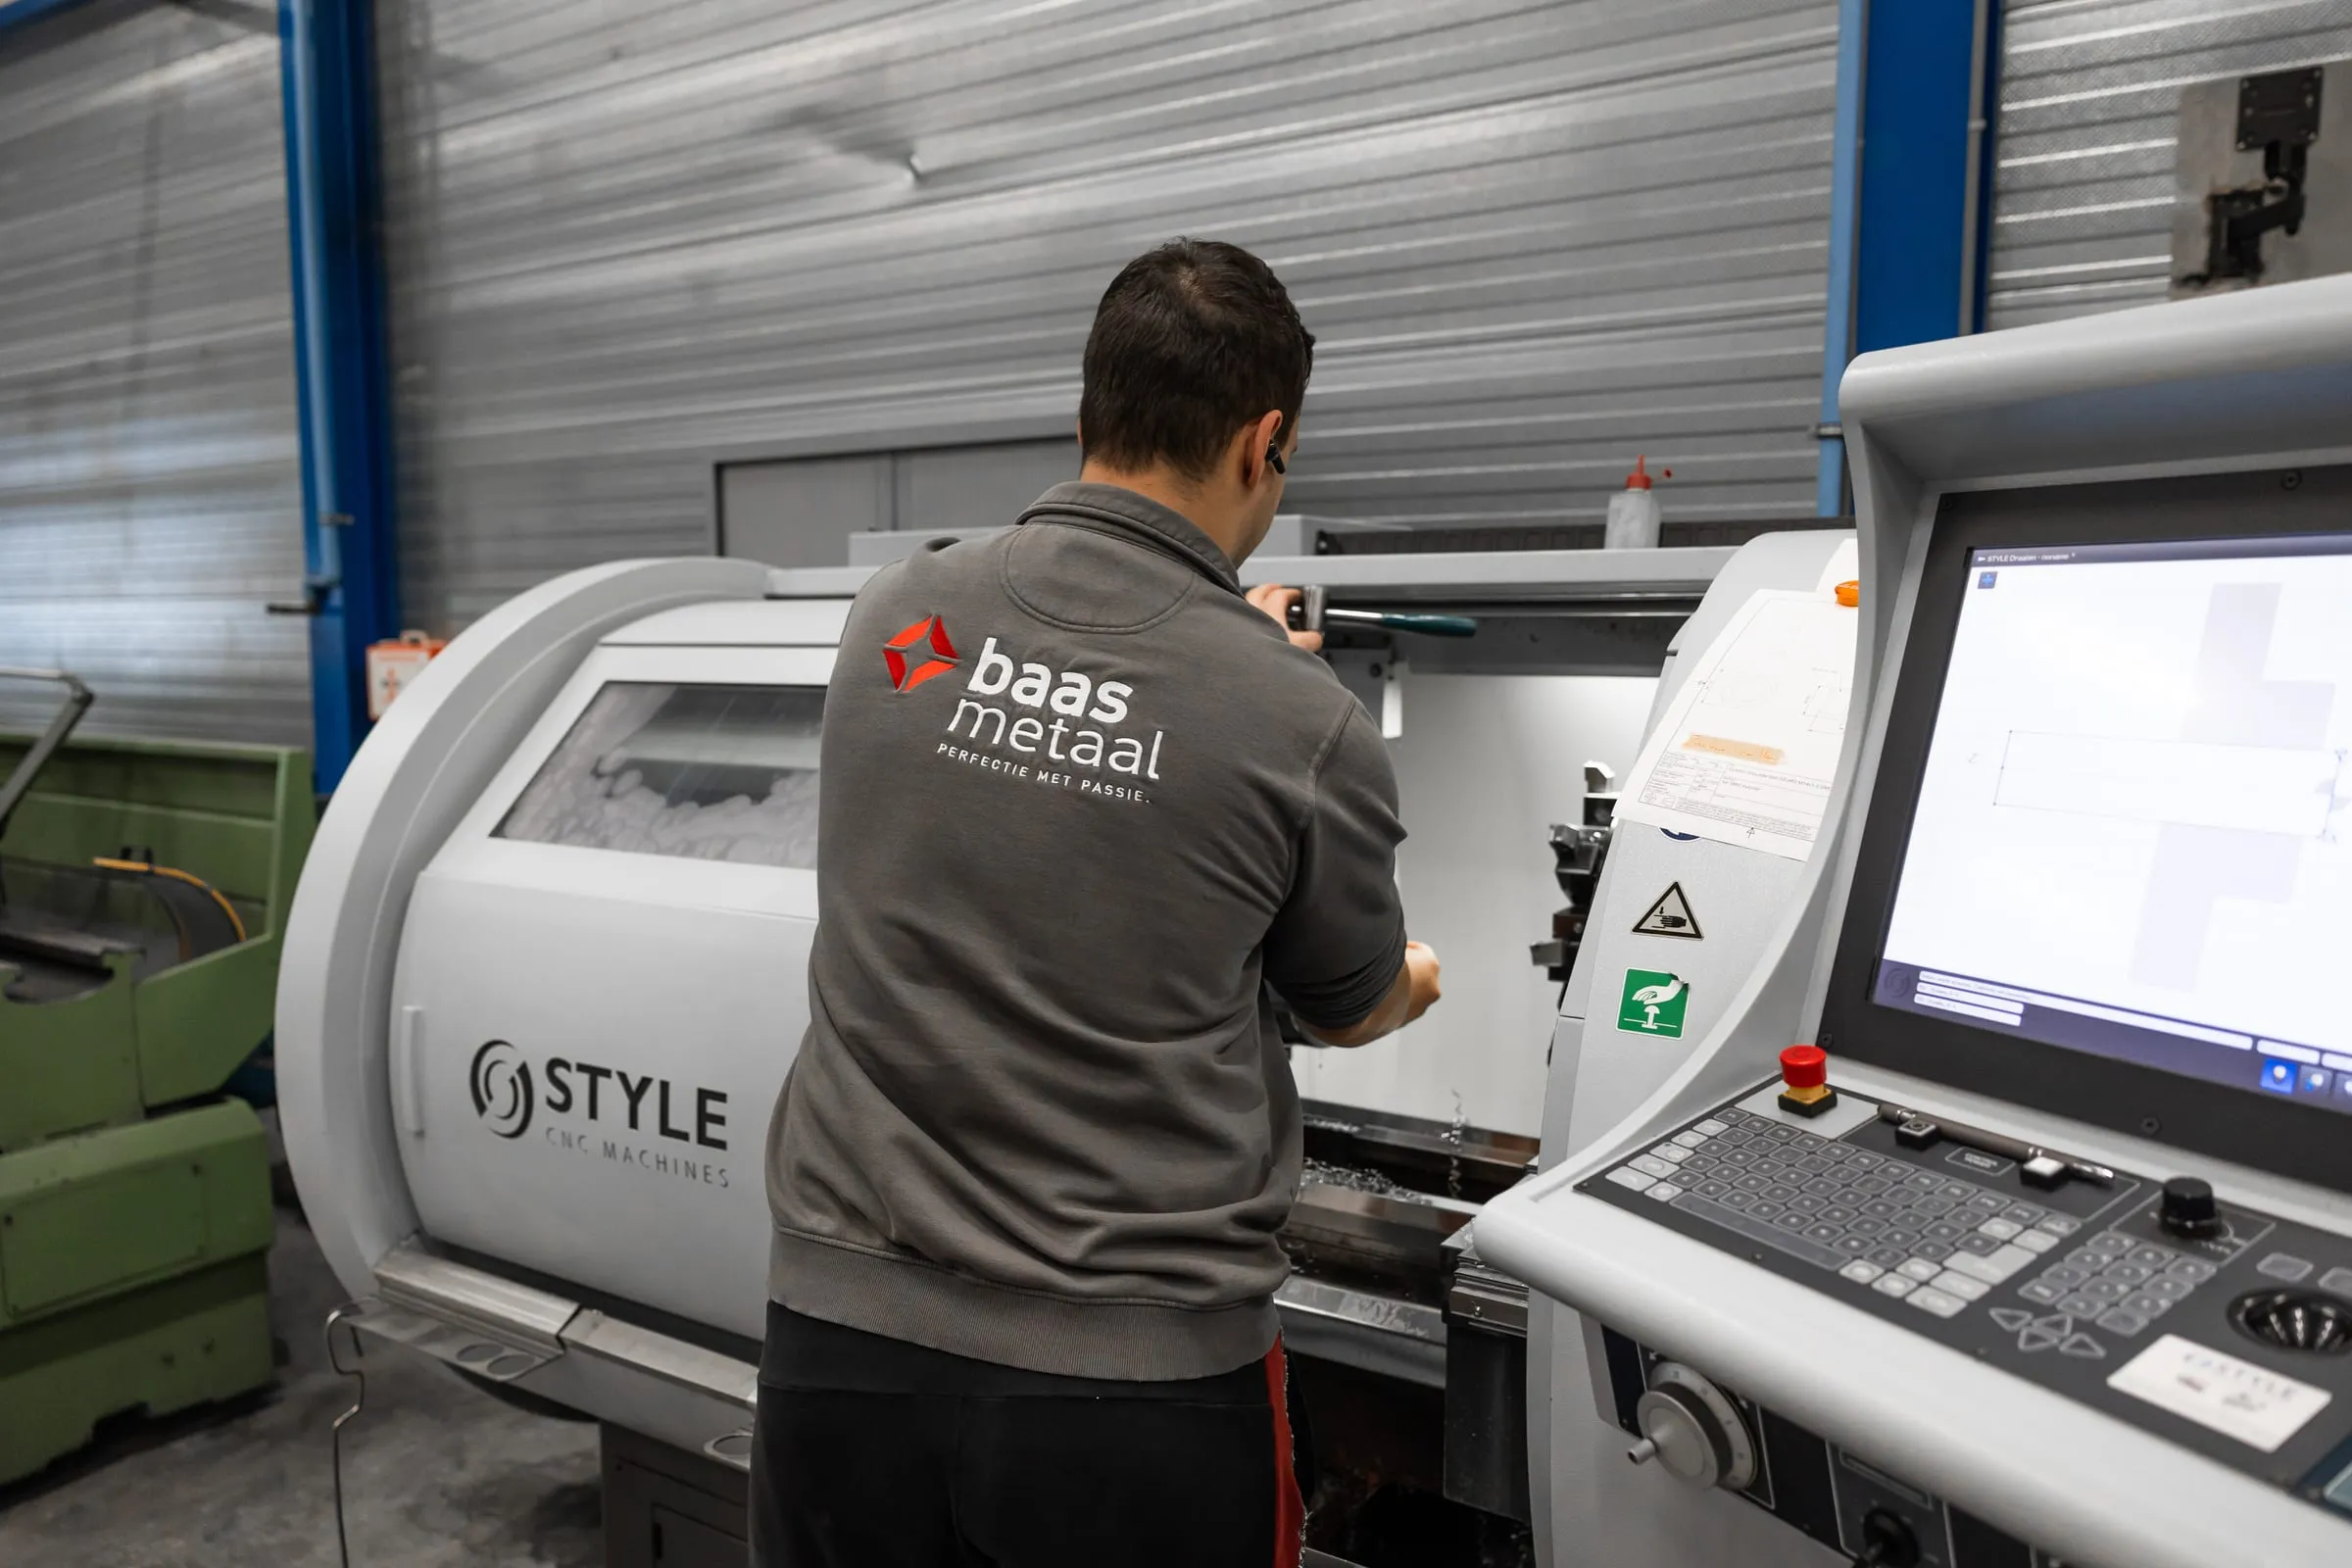
Bij herhaling is de naad de kritische factor: dezelfde hoek, dezelfde snelheid, dezelfde warmte-inbreng. Daar is robotlassen voor bedoeld. Of dat rendeert, hangt af van de serie en van hoe vaak dezelfde naad terugkomt; dat rekenen we samen met u door voordat er een opspanning wordt gemaakt.
Waar het op aankomt
- Lasnaden die van het eerste tot het laatste product gelijk zijn.
- Materiaal dat past bij de belasting: constructiestaal, hoogsterktestaal of slijtvast staal.
- Gaten en opspanpunten die na het lassen nog op hun plek zitten.
Wat we daarvoor inzetten
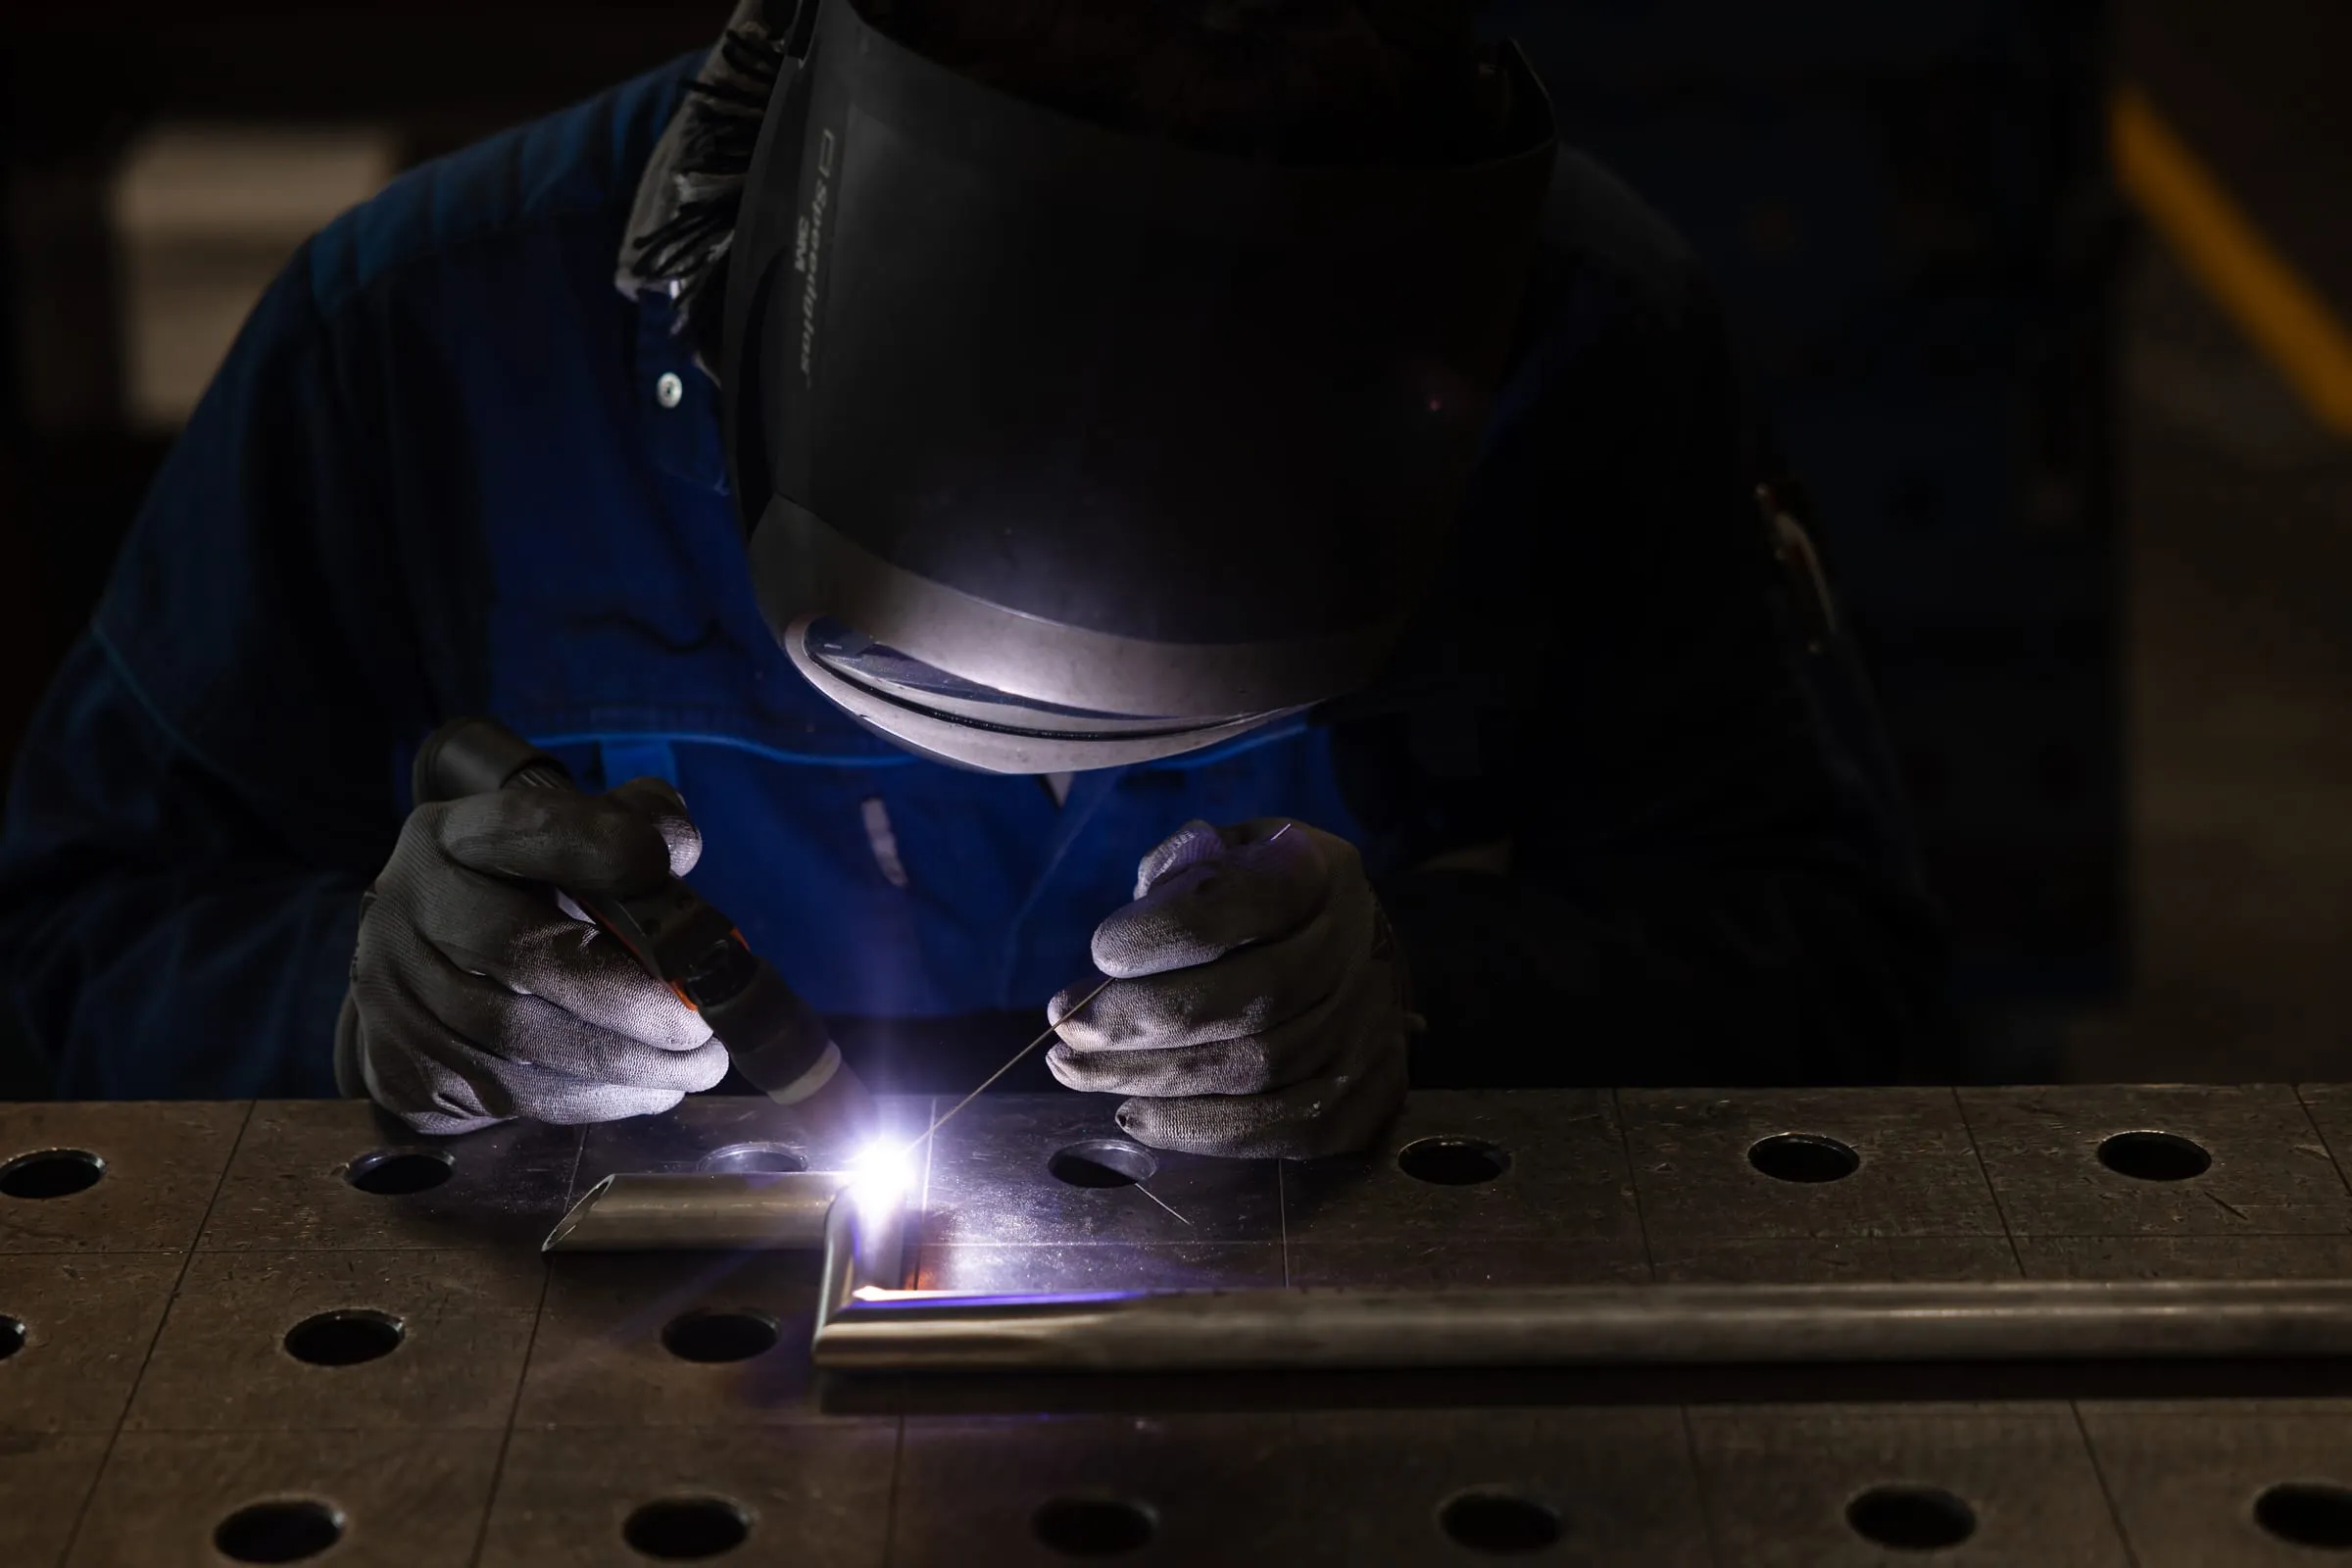
Voor laswerk in series staan er twee cobots. Wat daar niet voor in aanmerking komt, lassen we met de hand in TIG, MIG of MAG, met laskwalificaties van Lastechniek Oost voor staal en roestvast staal (TIG-, MIG- en MAG-lassen).
We lasersnijden hoogsterktestaal zoals S355MC en S700MC en slijtvast staal (400 HB) tot 30 mm; welke soorten precies, staat bij materialen. Buis en profiel worden gesneden op de buislasersnijmachine bij zusterbedrijf Assink & Schipholt, zodat gaten en pasvormen er al in zitten voordat er gelast wordt (buislasersnijden).
Sector 03
Mechatronica
Kasten en frames waarin componenten, kabelbomen en koeling hun plek moeten vinden – en waarin de bevestigingspunten op de millimeter kloppen.
De vorm is hier zelden het probleem; de posities zijn dat. Gaten, inpersonderdelen en pasvlakken moeten onderling kloppen, ook na zetten en lassen. Daarom kijken we bij de voorbereiding naar de volgorde van de bewerkingen: welk gat vóór het zetten, welk pasvlak erna.
Waar het op aankomt
- Bevestigingspunten die onderling kloppen, ook na zetten en lassen.
- Schroefdraad in dunne plaat, zonder losse moeren die bij de montage kwijtraken.
- Een kast of frame dat in één keer goed in elkaar gaat.
Wat we daarvoor inzetten
Moeren, bouten en afstandsbussen persen we in de plaat, zonder te lassen (inpersen). Voor draad in dunne plaat of buis is er CNC vloeiboren: het materiaal vormt een kraag waar de schroefdraad in komt, zonder los onderdeel.
Plaat snijden we tot 15 mm in aluminium en tot 30 mm in staal en roestvast staal; zetten gaat tot een buiglengte van 4000 mm. Poedercoaten gebeurt via een vaste partner, zodat een kast of frame afgewerkt de deur uit kan (overige bewerkingen).
Sector 04
Hightech
Kleine aantallen met hoge eisen aan maatvoering en afwerking, en met tekeningen die vaak nog in ontwikkeling zijn.
Bij enkelstuks en kleine series zit de winst niet in machinetijd maar in voorbereiding: één keer goed doordenken hoe het onderdeel wordt vastgehouden, in welke volgorde het wordt bewerkt en waar de referentie ligt. Dat is precies het gesprek dat we het liefst vóór de eerste snede voeren.
Waar het op aankomt
- Referentievlakken en maten die de eerste keer kloppen, ook bij één stuk.
- Een oppervlak zonder bramen of lasverkleuring.
- Ruimte voor tekeningen die nog veranderen, zonder dat elke revisie opnieuw begint.
Wat we daarvoor inzetten
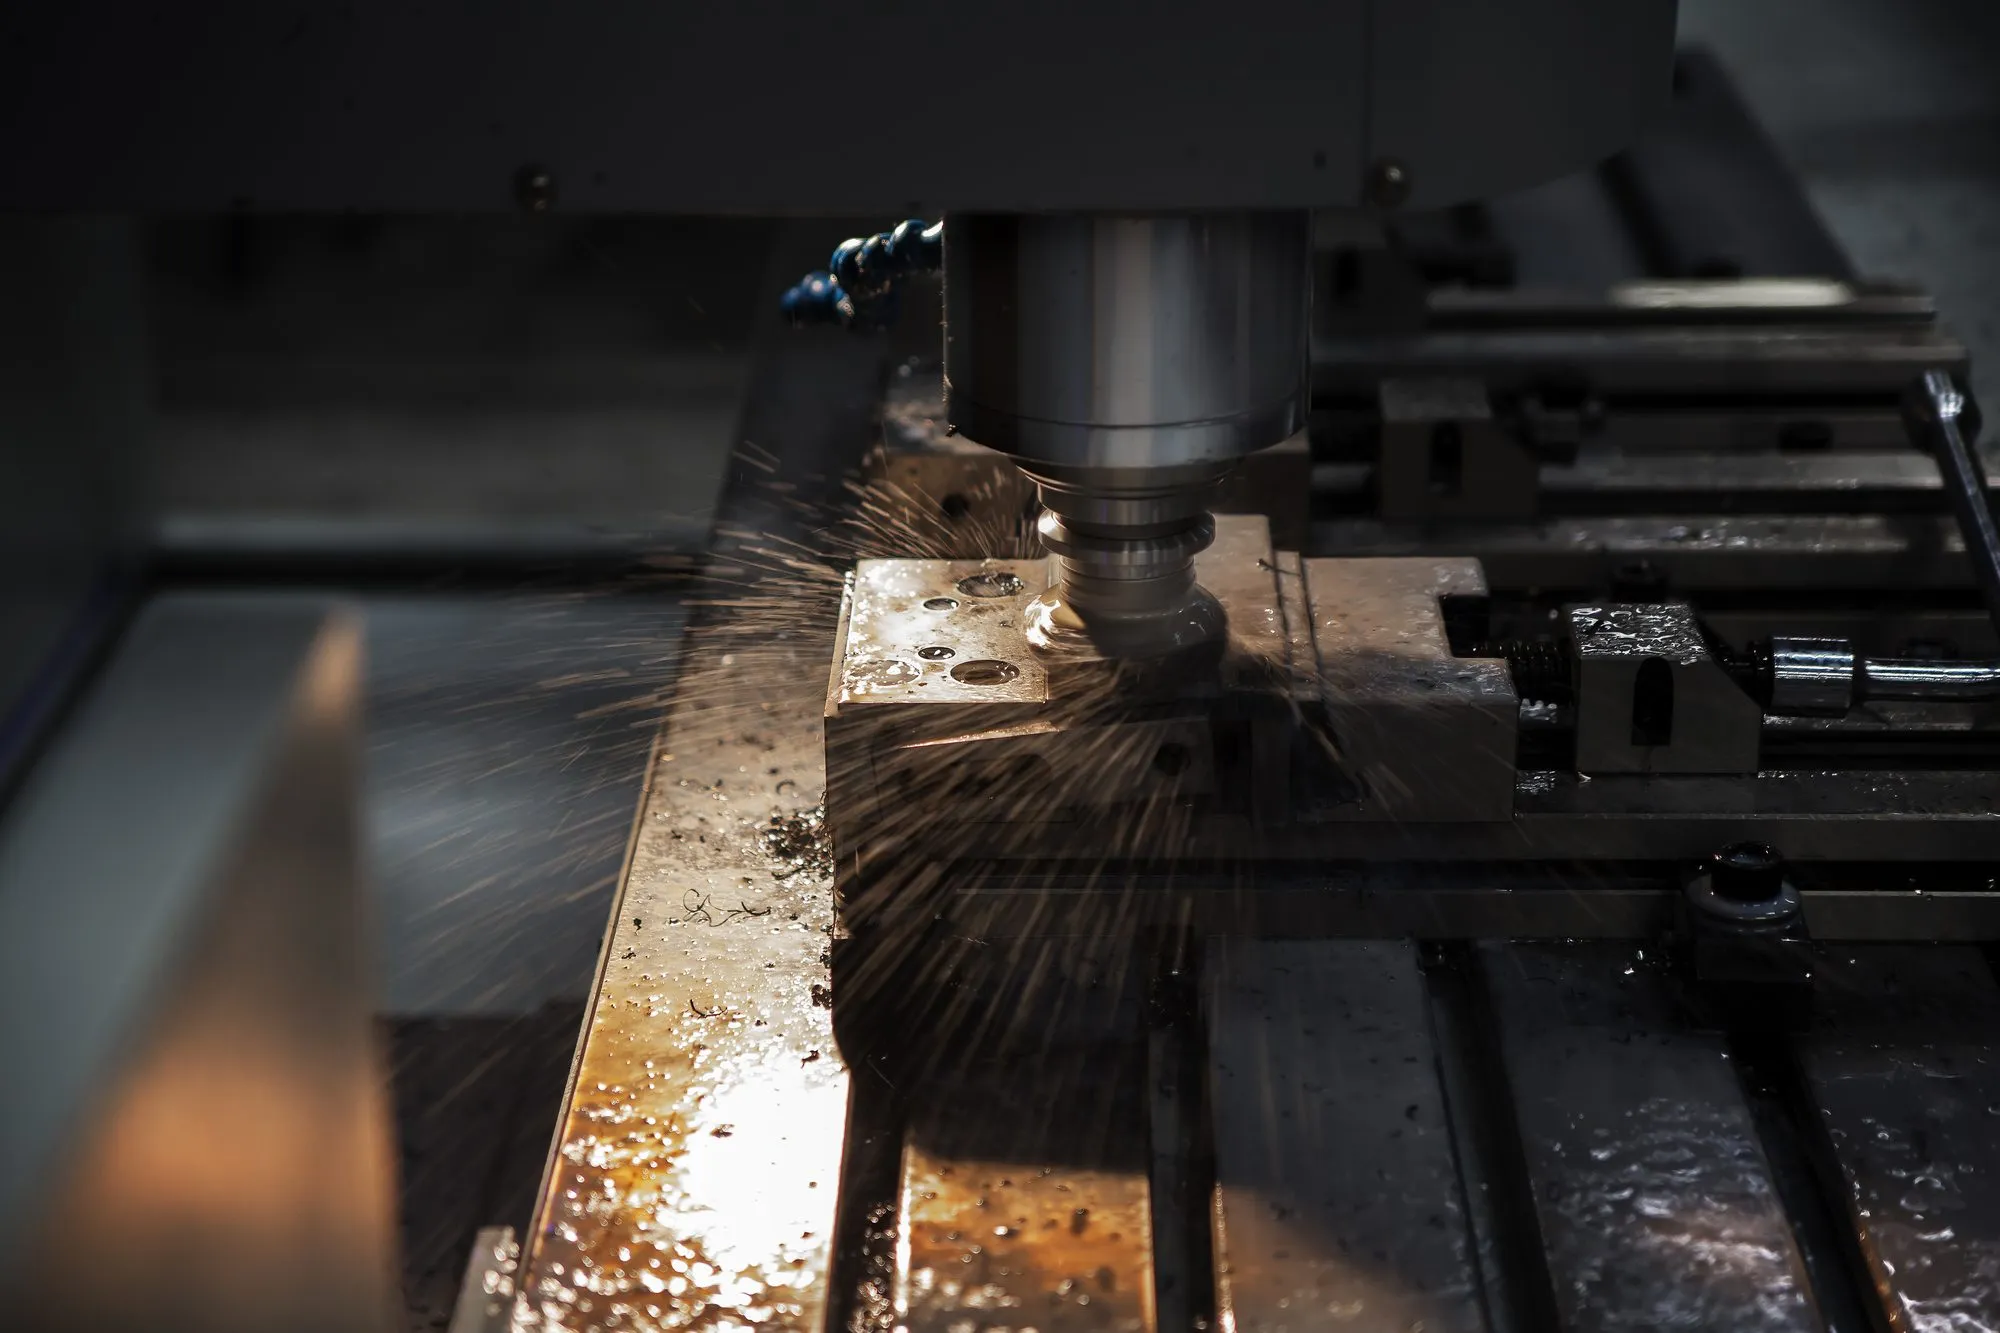
Verspaand werk gaat over de 3-assige CNC-freesmachine met een werkbereik van 1500 × 650 × 600 mm, in staal, roestvast staal, aluminium, messing en kunststof (CNC frezen). Plaatdelen worden gelasersneden en gezet, en met de hand gelast in TIG, MIG of MAG. Glasparelstralen geeft het oppervlak daarna een gelijkmatige afwerking.
Ontwikkelt u het product nog, dan kijken we mee met het ontwerp. Zie 3D-engineering.
Sector 05
Medical
Onderdelen die schoon te maken moeten zijn: roestvast staal, een oppervlak zonder aanslag en overgangen waar niets in achterblijft.
Reinigbaarheid is een ontwerpeigenschap, geen nabewerking. Doorgelaste naden, afgeronde overgangen en een egaal oppervlak bepalen of een onderdeel schoon te krijgen is. Glasparelstralen haalt lasverkleuring weg en maakt het oppervlak gelijkmatig; wat er verder nodig is, hangt af van uw eisen – die leggen we vooraf vast.
Waar het op aankomt
- De juiste RVS-soort voor de toepassing en voor de reinigingsmiddelen die erbij horen.
- Doorgelaste naden zonder spleten.
- Een oppervlak dat na het bewerken weer corrosievast is.
Wat we daarvoor inzetten
We lasersnijden onder meer 1.4301 (304), 1.4307 (304L) en 1.4404 (316L); het volledige overzicht staat bij lasersnijden RVS. Het TIG-lassen van roestvast staal valt onder de laskwalificaties voor materiaalgroep 8. Glasparelstralen haalt na het lassen ook de oxidehuid weg, waardoor het RVS zijn corrosievastheid terugkrijgt.
Baas Metaal is ISO 9001-gecertificeerd (certificaten). Stelt uw toepassing eisen die daarbuiten vallen, noem ze dan bij de aanvraag; dan bekijken we vooraf wat haalbaar is.
Sector 06
Food
Roestvast staal, doorgelaste naden en een oppervlak dat schoon te maken en te houden is, in een omgeving die dagelijks wordt gereinigd.
In de voedings- en drankensector bepaalt de detaillering het verschil: waar een naad ophoudt, hoe scherp een binnenhoek is, of een profiel afwatert. Dat zijn keuzes in het ontwerp die het schoonmaken later makkelijk of onmogelijk maken. We kijken daar bij de werkvoorbereiding op, en leggen materiaalkeuze en oppervlakte-eisen vooraf vast.
Voorbeelden van wat we voor de foodindustrie maken: RVS werktafels en stellingen op maat, bordestrappen, koeltanks en RVS opslagtanks. We kennen de regelgeving rond voedselveiligheid, zodat het ontwerp daar vanaf het begin op is afgestemd.
Waar het op aankomt
- Geen spleten, poriën of scherpe binnenhoeken waar vuil in achterblijft.
- Profielen en vlakken die afwateren.
- RVS dat bestand is tegen de reinigingsmiddelen in de lijn.
Wat we daarvoor inzetten
RVS lasersnijden we tot 30 mm, onder meer in 1.4301 (304) en 1.4404 (316L). 316L wordt vaak gekozen waar chloride in het spel is, zoals bij zout of agressieve reinigingsmiddelen. Roestvast staal lassen we in TIG, met laskwalificaties voor materiaalgroep 8. Na het lassen haalt glasparelstralen lasverkleuring en oxidehuid weg, zodat het RVS weer corrosievast is.
Sector 07
Agrarische sector
Delen die buiten staan, tegen slijtage en weer moeten kunnen en die tijdens het seizoen niet stil mogen vallen.
Hier is niet de nauwkeurigheid het zwaarste punt, maar de levensduur en de reparatie. Materiaalkeuze, plaatdikte en de manier waarop een naad belast wordt bepalen hoe lang een onderdeel meegaat. Wat u nodig heeft, is meestal een onderdeel dat past én dat een volgend seizoen haalt; dat gesprek gaan we graag aan voordat er wordt gesneden.
Voorbeelden van wat we voor de agrarische sector maken: onderdelen voor tractoren en landbouwmachines, zoals zelfsmerende lagerbussen, en draaidelen en assen voor injecteurs en bemesters.
Waar het op aankomt
- Slijtvastheid op de plekken die met grond, mest of gewas in aanraking komen.
- Bescherming tegen weer en corrosie.
- Onderdelen die snel na te maken zijn als er in het seizoen iets stukgaat.
Wat we daarvoor inzetten
We lasersnijden plaat tot 30 mm, ook slijtvast staal (400 HB) en weerbestendig COR-TEN. Zetten gaat tot 4000 mm en 320 ton; rond werk gaat over de walsen. Assen, bussen en ander draaiwerk maken we op de draaibanken (CNC draaien). Poedercoaten gebeurt via een vaste partner.
Is er geen tekening, dan kan een bestaand onderdeel het uitgangspunt zijn. Zie 3D-engineering.
Sector 08
Defensie
Plaatwerk, frames en verspaande onderdelen waarbij tekening, materiaal en vastlegging vooraf vaststaan en onderweg niet veranderen.
In deze sector telt vooral dat wat is afgesproken ook zo wordt geleverd: het materiaal uit de specificatie, de maten van de tekening en de vastlegging die de opdrachtgever vraagt. Dat begint bij de werkvoorbereiding. Daar leggen we vóór de productie vast welk materiaal, welke volgorde van bewerkingen en welke controles bij het onderdeel horen.
Waar het op aankomt
- Materiaal en maatvoering precies volgens tekening en specificatie.
- Laswerk dat onder belasting en trillingen blijft houden.
- Een nabestelling die gelijk is aan de eerste levering.
Wat we daarvoor inzetten
We lasersnijden tot 30 mm in staal en roestvast staal, ook hoogsterkte- en slijtvast staal zoals S700MC en 400 HB, en zetten tot 4000 mm buiglengte en 320 ton. Lassen gebeurt met de hand in TIG, MIG of MAG, met laskwalificaties van Lastechniek Oost, en in series op twee cobots. Verspaand werk gaat over de 3-assige CNC-freesmachine met een werkbereik van 1500 × 650 × 600 mm en over de draaibanken. Het overzicht staat bij het machinepark.
Baas Metaal is ISO 9001-gecertificeerd (certificaten). Stelt uw opdracht eisen die daarbuiten vallen, bijvoorbeeld aan materiaalcertificaten, documentatie of vertrouwelijkheid, noem ze dan bij de aanvraag; dan bekijken we vooraf wat haalbaar is.
Aanvraag
Wat we nodig hebben voor een prijs
Ontbreekt er iets, dan vragen we het na. Weet u het zelf nog niet precies, dan kijken we mee.
- materiaalsoort en dikte
- de aantallen waar het om gaat
- een tekening: DXF, STEP of een gemaatvoerde PDF
- of het onderdeel nog nabewerkt of samengesteld moet worden