Aluminium lasersnijden: waarom tot 15 mm en wat dat betekent
Aluminium gedraagt zich in het snijproces anders dan staal. Warmtegeleiding, reflectie en de eigenschappen van de legering bepalen mee wat haalbaar is. Bij Baas Metaal ligt de machinegrens voor aluminium plaat op 15 mm, tegenover 30 mm voor staal en roestvast staal. In dit artikel leest u waar dat verschil vandaan komt en waar u in uw ontwerp rekening mee houdt, ook voor het zetten en lassen erna.
Waarom aluminium anders snijdt dan staal
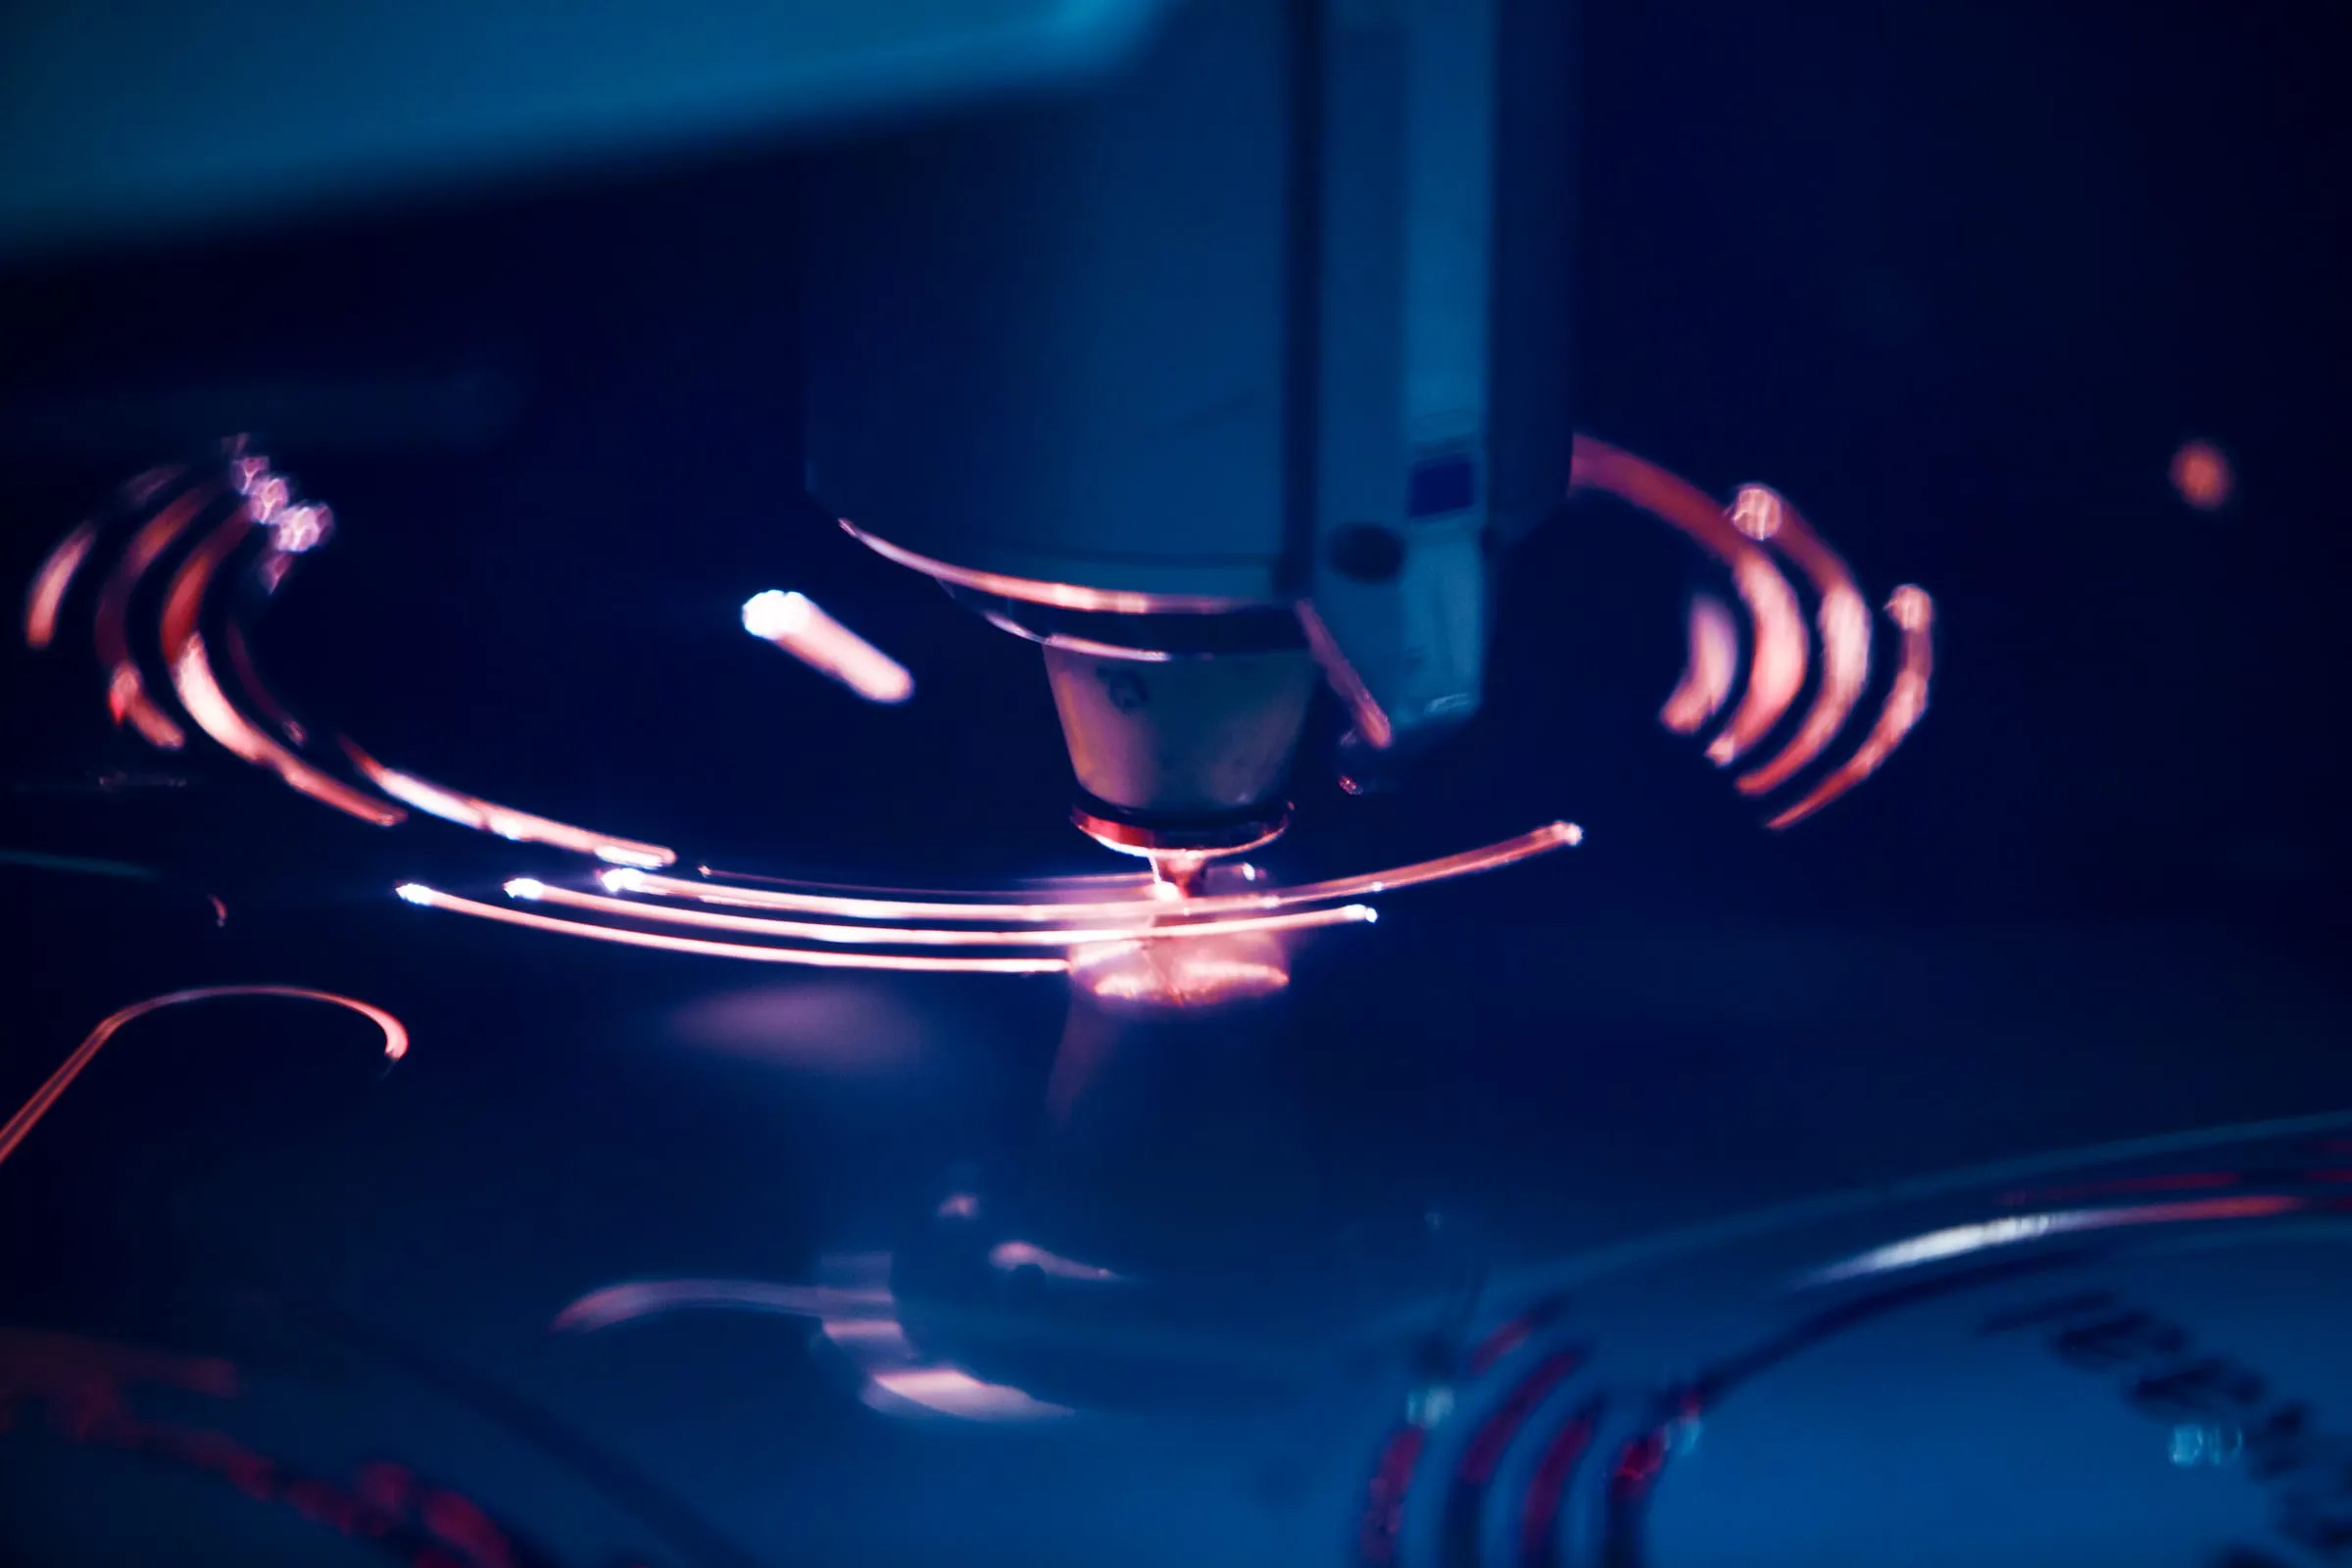
Twee materiaaleigenschappen bepalen het gedrag van aluminium onder de laser. De eerste is de warmtegeleiding: aluminium voert warmte veel sneller af dan staal of roestvast staal. De energie die in de snijvoeg wordt ingebracht, verdwijnt deels in het omliggende materiaal in plaats van dat zij lokaal bijdraagt aan het smelten. Naarmate de plaat dikker wordt, neemt dat effect toe.
De tweede is het reflectiegedrag. Een blank aluminium oppervlak kaatst een deel van de instralende energie terug in plaats van het te absorberen. Zodra het proces eenmaal loopt en er een smeltbad ontstaat, verandert dat gedrag, maar de aanzet vraagt meer van het proces dan bij staal. Toestand van het oppervlak, folie of walshuid spelen daarbij mee.
Daarnaast vormt aluminium geen oxidehuid die het snijden ondersteunt, zoals bij het snijden van constructiestaal met zuurstof wel het geval is. Aluminium wordt met een inert gas gesneden, waarbij de smelt uit de voeg wordt geblazen. Aan de onderzijde kan daardoor een braam ontstaan die u het beste vooraf bespreekt als het vlak later een pasvlak of afdichtvlak wordt.
De grens van 15 mm in de praktijk
Op de lasersnijmachines van Baas Metaal is 15 mm de opgegeven maximale plaatdikte voor aluminium. Voor staal, roestvast staal en hoogsterkte- en slijtvast staal ligt die grens op 30 mm. Het gaat om machinegrenzen: of een concreet onderdeel op die dikte zinvol te snijden is, hangt af van de geometrie, de legering en de eisen aan de snijkant.
De beschikbare aluminium plaatlegeringen volgens EN 485-2 zijn EN AW-1050A, 3105, 5005A, 5052, 5754, 5083, 6005A, 6060 en 6082. Die reeks loopt van zacht en goed vervormbaar tot legeringen met hogere sterkte. Het snijgedrag verschilt per legering, net als het gedrag bij het zetten en lassen daarna. Vermeld daarom altijd de legering en de toestand in uw bestelling, en niet alleen "aluminium".
Delen kunnen tot 4000 mm lang uit één plaat worden gesneden op de grootste machine. Meer achtergrond over het proces en de machines vindt u op de pagina over lasersnijden en specifiek over aluminium lasersnijden.
- Zacht en goed vervormbaar: EN AW-1050A, 3105, 5005A
- Constructief veel gebruikt: 5052, 5754, 5083
- Extrusie- en constructielegeringen: 6005A, 6060, 6082
Gevolgen voor zetten, lassen en afwerken
Aluminium veert bij het zetten anders terug dan staal en verdraagt minder rek in de buitenvezel. Hoeveel radius een bepaalde legering in een bepaalde toestand aankan, wordt per onderdeel beoordeeld; dat is geen vaste regel. Geef bij een gezet deel daarom aan welke zijde kritisch is en of de buitenhoek zichtbaar blijft. Meer over de kantbanken leest u bij zetwerk.
Bij het lassen speelt de hoge warmtegeleiding opnieuw een rol: de warmte trekt weg uit de naad, waardoor meer warmte-inbreng nodig is en de kans op vervorming toeneemt. Dat vraagt aandacht voor de opspanning en de lasvolgorde. Aluminium wordt bij Baas Metaal gelast naast staal en roestvast staal; puntlassen is in aluminium eveneens mogelijk.
Voor de afwerking is glasparelstralen een gangbare keuze bij aluminium. Het geeft een egaal mat oppervlak en maakt kleine verschillen in het snijvlak minder zichtbaar. Wilt u het deel laten poedercoaten, houd er dan rekening mee dat de voorbehandeling en de eisen aan het oppervlak vooraf moeten vastliggen.
- Geef legering en toestand op, niet alleen "aluminium"
- Benoem welke zijde van een gezet deel zichtbaar of kritisch is
- Geef aan of de onderzijde van de snede braamvrij moet zijn
- Stem de lasvolgorde af als vormvastheid belangrijk is
Waar u op let bij het aanleveren van uw ontwerp
Functies die de laser niet of minder goed kan maken, zoals verzinkingen, schroefdraad of gefreesde vlakken, worden in aansluitende bewerkingen uitgevoerd. Verzinken van gaten en tappen gebeurt in eigen huis; vlakken en passingen kunnen op de CNC-freesmachine worden gemaakt, zie CNC frezen aluminium.
Kleine details in dikker aluminium, zoals smalle stegen, nauwe sleuven of kleine gaten, worden per onderdeel beoordeeld. Naarmate de plaat dikker wordt, neemt de haalbaarheid van fijne details af. Lever bij voorkeur een 3D-model met bijbehorende 2D-tekening aan, met daarop de materiaalspecificatie en de eisen die er echt toe doen.
Veelgestelde vragen
Waarom is de maximale dikte voor aluminium lager dan voor staal?
Aluminium voert warmte snel af en reflecteert in het begin een deel van de energie. Daardoor is het snijproces in dikkere plaat lastiger te beheersen. Op de machines van Baas Metaal ligt de grens voor aluminium op 15 mm, tegen 30 mm voor staal en roestvast staal.
Welke aluminiumlegeringen kunnen worden gesneden?
In plaat volgens EN 485-2: EN AW-1050A, 3105, 5005A, 5052, 5754, 5083, 6005A, 6060 en 6082. Welke legering het beste past, hangt af van de gewenste sterkte, vervormbaarheid en afwerking.
Kan een lasergesneden aluminium deel daarna gezet en gelast worden?
Ja. Zetten, lassen, verspanen en afwerken gebeuren binnen dezelfde organisatie. Aluminium wordt gelast en kan ook worden gepuntlast. Houd rekening met terugvering bij het zetten en met vervorming door warmte-inbreng bij het lassen.
Hoe groot mag een aluminium plaatdeel zijn?
De grootste machine heeft een werkbereik van 4000 × 2000 mm, waardoor delen tot 4000 mm lang uit één plaat kunnen worden gesneden. Of dat voor uw deel haalbaar is, hangt ook af van dikte en geometrie.
Aanvraag
Wat we nodig hebben voor een prijs
Ontbreekt er iets, dan vragen we het na. Weet u het zelf nog niet precies, dan kijken we mee.
- materiaalsoort en dikte
- de aantallen waar het om gaat
- een tekening: DXF, STEP of een gemaatvoerde PDF
- of het onderdeel nog nabewerkt of samengesteld moet worden