Frezen van staal, RVS, aluminium en messing: wat het materiaal vraagt
Een freesbewerking die in aluminium vanzelfsprekend is, verloopt in roestvast staal heel anders. Spaanvorming, warmteafvoer, gereedschapskeuze en opspanning verschillen per materiaal, en dat werkt door in de maakbaarheid van uw onderdeel. In dit artikel zetten we op een rij wat staal, RVS, aluminium en messing vragen bij het frezen en waar u als engineer of werkvoorbereider op let.
Waarom het materiaal de bewerking bepaalt
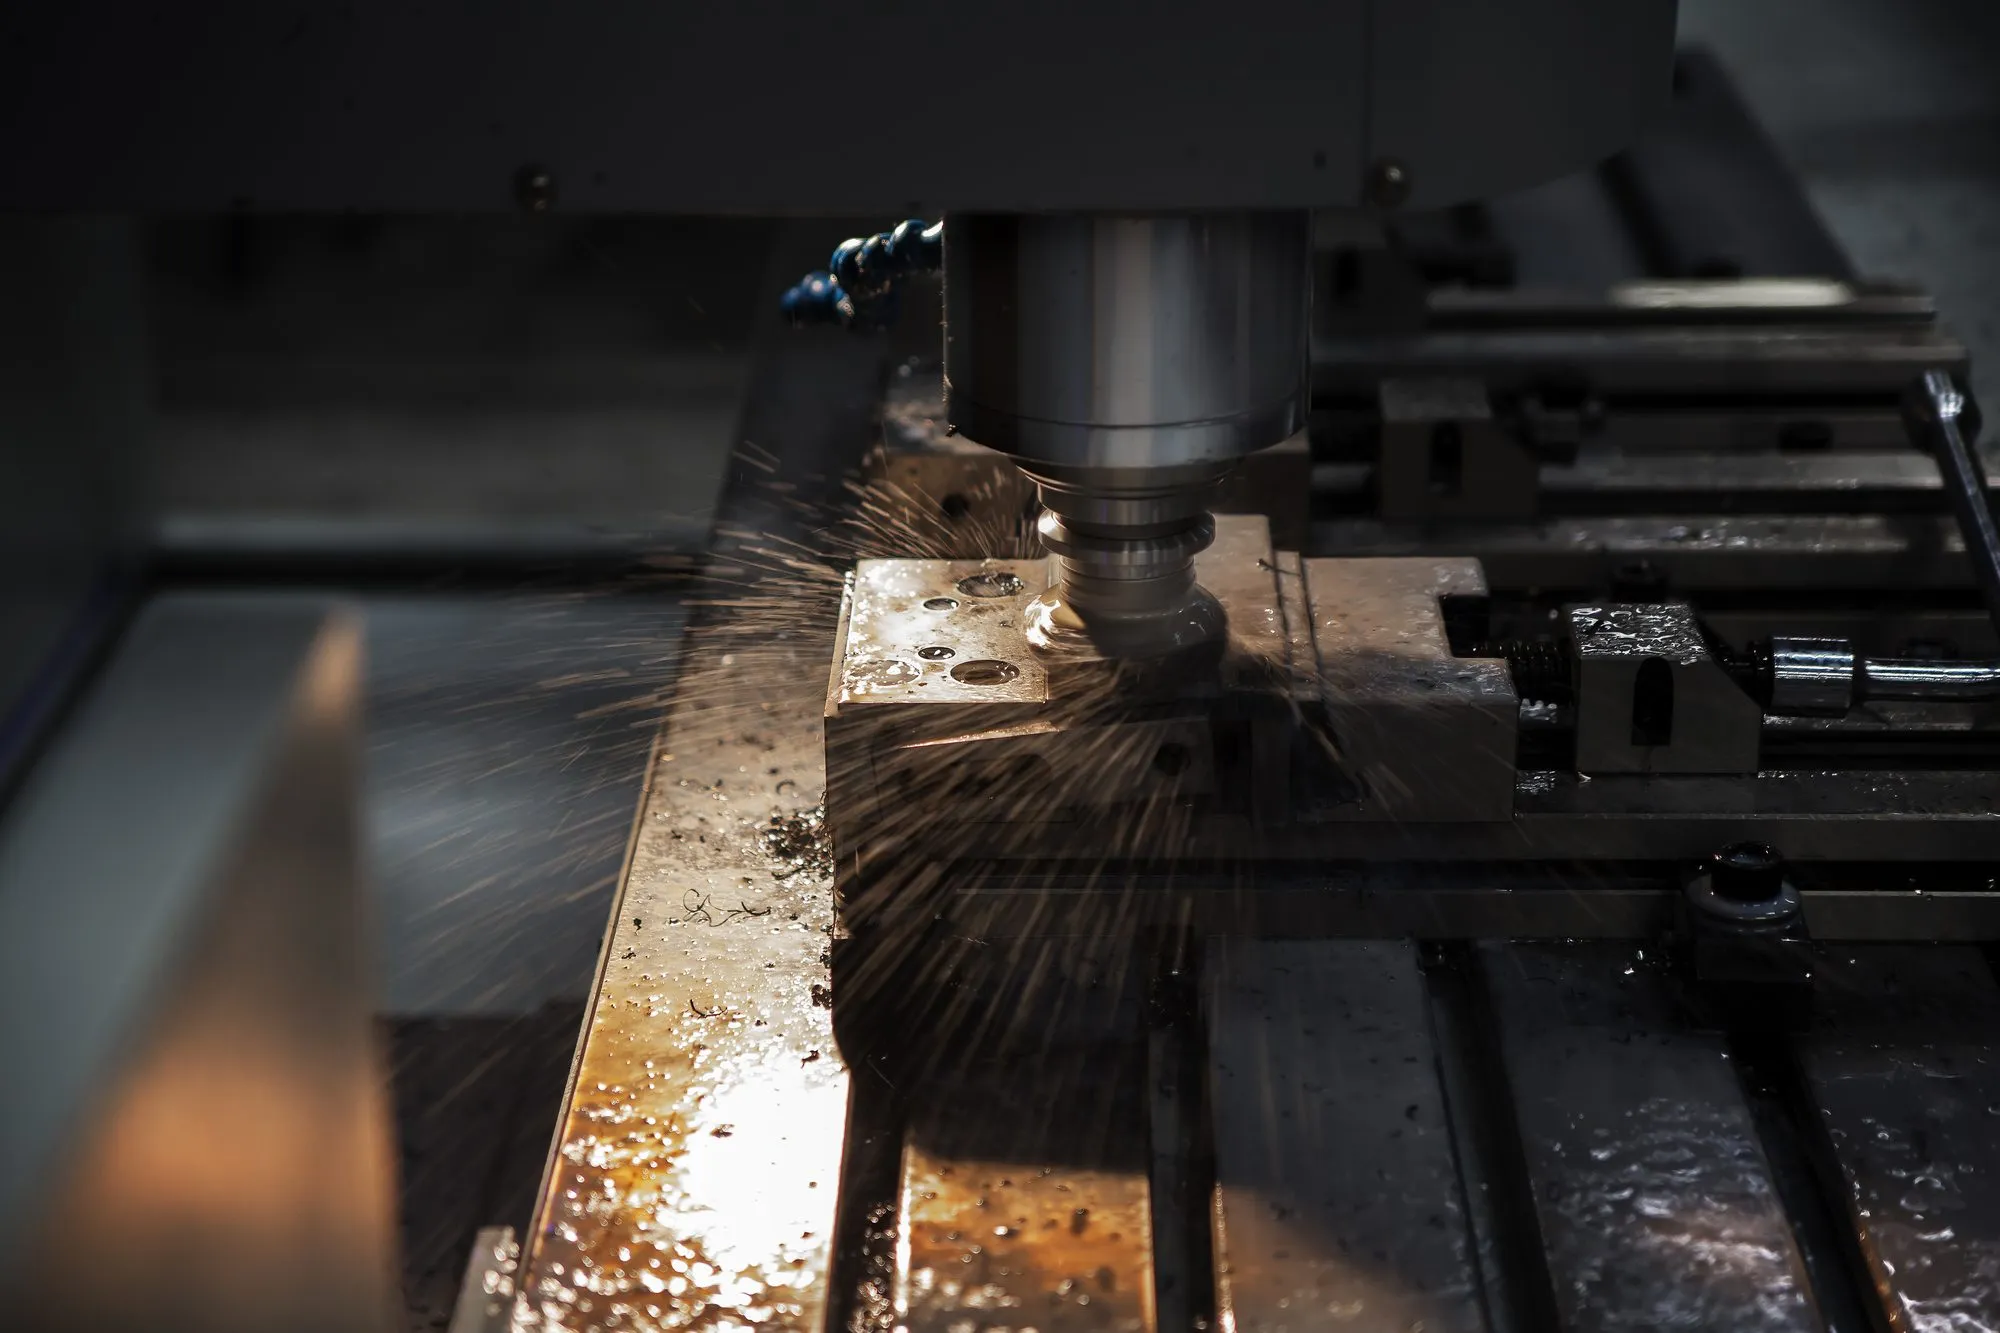
Bij CNC frezen wordt materiaal in spanen weggenomen door een roterend gereedschap. Hoe die spaan zich vormt en afvoert, hoeveel warmte er in het werkstuk en in de snijkant blijft, en hoe stijf het onderdeel zich tijdens de bewerking gedraagt: dat hangt sterk af van het materiaal.
Baas Metaal freest op één 3-assige CNC-freesmachine met een werkbereik van 1500 × 650 × 600 mm. Daarin worden staal, roestvast staal, aluminium, messing en kunststof bewerkt, zowel enkelstuks als series. Het werkbereik begrenst de buitenmaten van het onderdeel en, samen met de benodigde opspanning, ook hoeveel ruimte er rond het werkstuk overblijft voor gereedschap en klemmen.
Omdat de machine 3-assig is, worden vlakken en kenmerken bewerkt vanuit de richting van de spil. Onderdelen met kenmerken op meerdere zijden vragen dus om omspannen. Dat is geen bezwaar, maar het is wel iets om in het ontwerp mee te nemen: welke vlakken moeten in één opspanning ten opzichte van elkaar liggen?
Staal: stabiel, maar vraagt kracht en koeling
Constructie- en machinestaal laat zich doorgaans voorspelbaar frezen. De spaan breekt redelijk, het materiaal is stijf en reageert weinig op de klemkracht van machineklemmen. Daar staat tegenover dat de snijkrachten hoger liggen dan in aluminium en dat er meer warmte in de snijkant komt. Gereedschap met een taaiere snijkant en een goede koel- en smeerstrategie zijn dan gebruikelijk.
Hoe harder of hoogsterker de staalsoort, hoe meer dat gaat spelen. Slijtvaste en hoogsterkte kwaliteiten zijn te bewerken, maar vragen voorzichtiger aanzetten en vaker gereedschapswissels. Het helpt als u in uw aanvraag de staalsoort noemt in plaats van alleen "staal"; dat scheelt aannames bij de werkvoorbereiding. Meer over deze materiaalgroep leest u op de pagina over CNC frezen in staal.
Let bij staal ook op inwendige spanning in het halffabricaat. Als u veel materiaal van één zijde wegneemt, kan een onderdeel na het frezen iets vervormen. Symmetrisch wegnemen van materiaal beperkt dat effect.
- Geef de staalsoort op, niet alleen "staal".
- Houd rekening met omspannen bij kenmerken op meerdere zijden.
- Vermijd zeer eenzijdige materiaalafname in dikke delen.
Roestvast staal: taai, warm en gevoelig voor verstevigen
RVS is het lastigste van de genoemde materialen om te frezen. Het materiaal is taai, de spaan blijft lang en de warmte wordt slecht afgevoerd omdat de warmtegeleiding laag is. Die warmte blijft daardoor grotendeels in het gereedschap en in de snijzone.
Daarnaast verstevigt austenitisch RVS onder de snijkant. Als het gereedschap te licht aanzet, of als het even langs het materiaal glijdt zonder spaan te nemen, wordt de bovenlaag harder en moet de volgende snede daar doorheen. Een continue, voldoende zware spaan is daarom gunstiger dan voorzichtig schrapen. In de praktijk betekent dit lagere snijsnelheden, een stijve opspanning en gereedschap dat tegen warmte kan.
Voor de werkvoorbereiding is het verschil tussen de RVS-soorten relevant. Een goed verspaanbare kwaliteit gedraagt zich heel anders dan duplex. Geef daarom de materiaalaanduiding door, zeker als u bijvoorbeeld 316L of duplex nodig heeft om corrosieredenen. Dunne wanden en slanke uitsteeksels in RVS vragen extra aandacht in de opspanning, omdat trillingen de snijkant snel beschadigen.
Aluminium en messing: snel verspaanbaar, maar niet probleemloos
Aluminium laat zich goed en snel frezen. De snijkrachten zijn laag en de warmte wordt goed afgevoerd. Het aandachtspunt ligt vooral bij spaanafvoer en bij aankoeken: aluminium kan aan de snijkant plakken als koeling of gereedschapsgeometrie niet past. Scherpe gereedschappen met ruime spaankamers en goede koeling zijn gebruikelijk.
Omdat de krachten laag zijn, verleidt aluminium tot dunwandige ontwerpen. Juist dan wordt opspanning het knelpunt: een dunne wand wijkt uit onder de freeskracht en klemkracht kan het onderdeel vervormen. Vaak is een extra opspanvlak of wat extra materiaal dat later wordt weggenomen de praktische oplossing. Op de pagina over CNC frezen in aluminium gaan we verder in op deze materiaalgroep.
Messing is doorgaans het meest verspaanbare materiaal van de vier. De spaan breekt kort, de krachten zijn laag en het oppervlak komt er glad af. De aandachtspunten liggen elders: messing is relatief zacht, dus klemsporen en beschadigingen tijdens handling zijn snel zichtbaar. Ook hier geldt dat de klemkracht afgestemd moet worden op het onderdeel. Zie CNC frezen in messing voor deze materiaalsoort.
- Aluminium: let op spaanafvoer en op uitwijken van dunne wanden.
- Messing: korte spanen en glad oppervlak, maar gevoelig voor klemsporen.
- Plan bij beide materialen de opspanvlakken al in het ontwerp.
Waar u op let bij een aanvraag voor freeswerk
Veel vragen bij de werkvoorbereiding gaan niet over de bewerking zelf, maar over wat er niet in de tekening staat. Een aantal punten maakt een aanvraag direct bruikbaar.
Vermeld welk vlak of welke kenmerken ten opzichte van elkaar moeten liggen, zodat de opspanvolgorde daarop kan worden ingericht. Geef aan of er na het frezen nog bewerkingen volgen, zoals tappen, verzinken van gaten, lassen of glasparelstralen. Dat bepaalt bijvoorbeeld of een scherpe kant nog verwijderd moet worden en of er ruimte nodig is voor krimp door lassen.
Maakbaarheidsgrenzen zoals minimale gatafmetingen, hoekradii of wanddikte hangen af van het materiaal, de diepte en de opspanning. Die worden per onderdeel beoordeeld. Overleg daarover vroeg, dan kan een kleine aanpassing in de tekening het freeswerk aanzienlijk vereenvoudigen. Voor onderdelen die naast frezen ook gelast of afgewerkt worden, loopt de aanvraag via contact.
- 3D-model en 2D-tekening met materiaalaanduiding en aantal.
- Welke vlakken samenhangen en wat het referentievlak is.
- Vervolgbewerkingen: tappen, verzinken, lassen, stralen, coaten.
- Of het om enkelstuks of een herhaalserie gaat.
Veelgestelde vragen
Welke materialen kan Baas Metaal frezen?
Op de 3-assige CNC-freesmachine worden staal, roestvast staal, aluminium, messing en kunststof bewerkt, in enkelstuks en series.
Hoe groot mag een gefreesd onderdeel zijn?
Het werkbereik van de freesmachine is 1500 × 650 × 600 mm. De bruikbare ruimte voor uw onderdeel hangt daarnaast af van de benodigde opspanning en gereedschapslengte.
Waarom is RVS frezen bewerkelijker dan aluminium?
RVS is taai, voert warmte slecht af en verstevigt onder de snijkant. Dat vraagt lagere snijsnelheden, een stijve opspanning en robuuster gereedschap. Aluminium verspaant met lagere krachten en voert warmte beter af.
Kan een gefreesd deel ook gelast of gestraald worden?
Ja. Snijden, zetten, lassen, verspanen en afwerken gebeuren binnen dezelfde organisatie. Geef vervolgbewerkingen bij de aanvraag door, dan wordt daar in de voorbereiding rekening mee gehouden.
Aanvraag
Wat we nodig hebben voor een prijs
Ontbreekt er iets, dan vragen we het na. Weet u het zelf nog niet precies, dan kijken we mee.
- materiaalsoort en dikte
- de aantallen waar het om gaat
- een tekening: DXF, STEP of een gemaatvoerde PDF
- of het onderdeel nog nabewerkt of samengesteld moet worden