Waarom de zetvolgorde bepaalt of een plaatwerkdeel maakbaar is
Bij zetwerk in plaatwerk is niet alleen de uiteindelijke vorm van belang, maar ook de weg ernaartoe. Elke zetting verandert de geometrie van het deel en daarmee de ruimte die er nog is voor de volgende zetting. Dit artikel legt uit hoe de zetvolgorde tot stand komt, waar botsingen ontstaan en welke ontwerpkeuzes het zetten eenvoudiger of juist lastiger maken.
Elke zetting verandert de ruimte voor de volgende
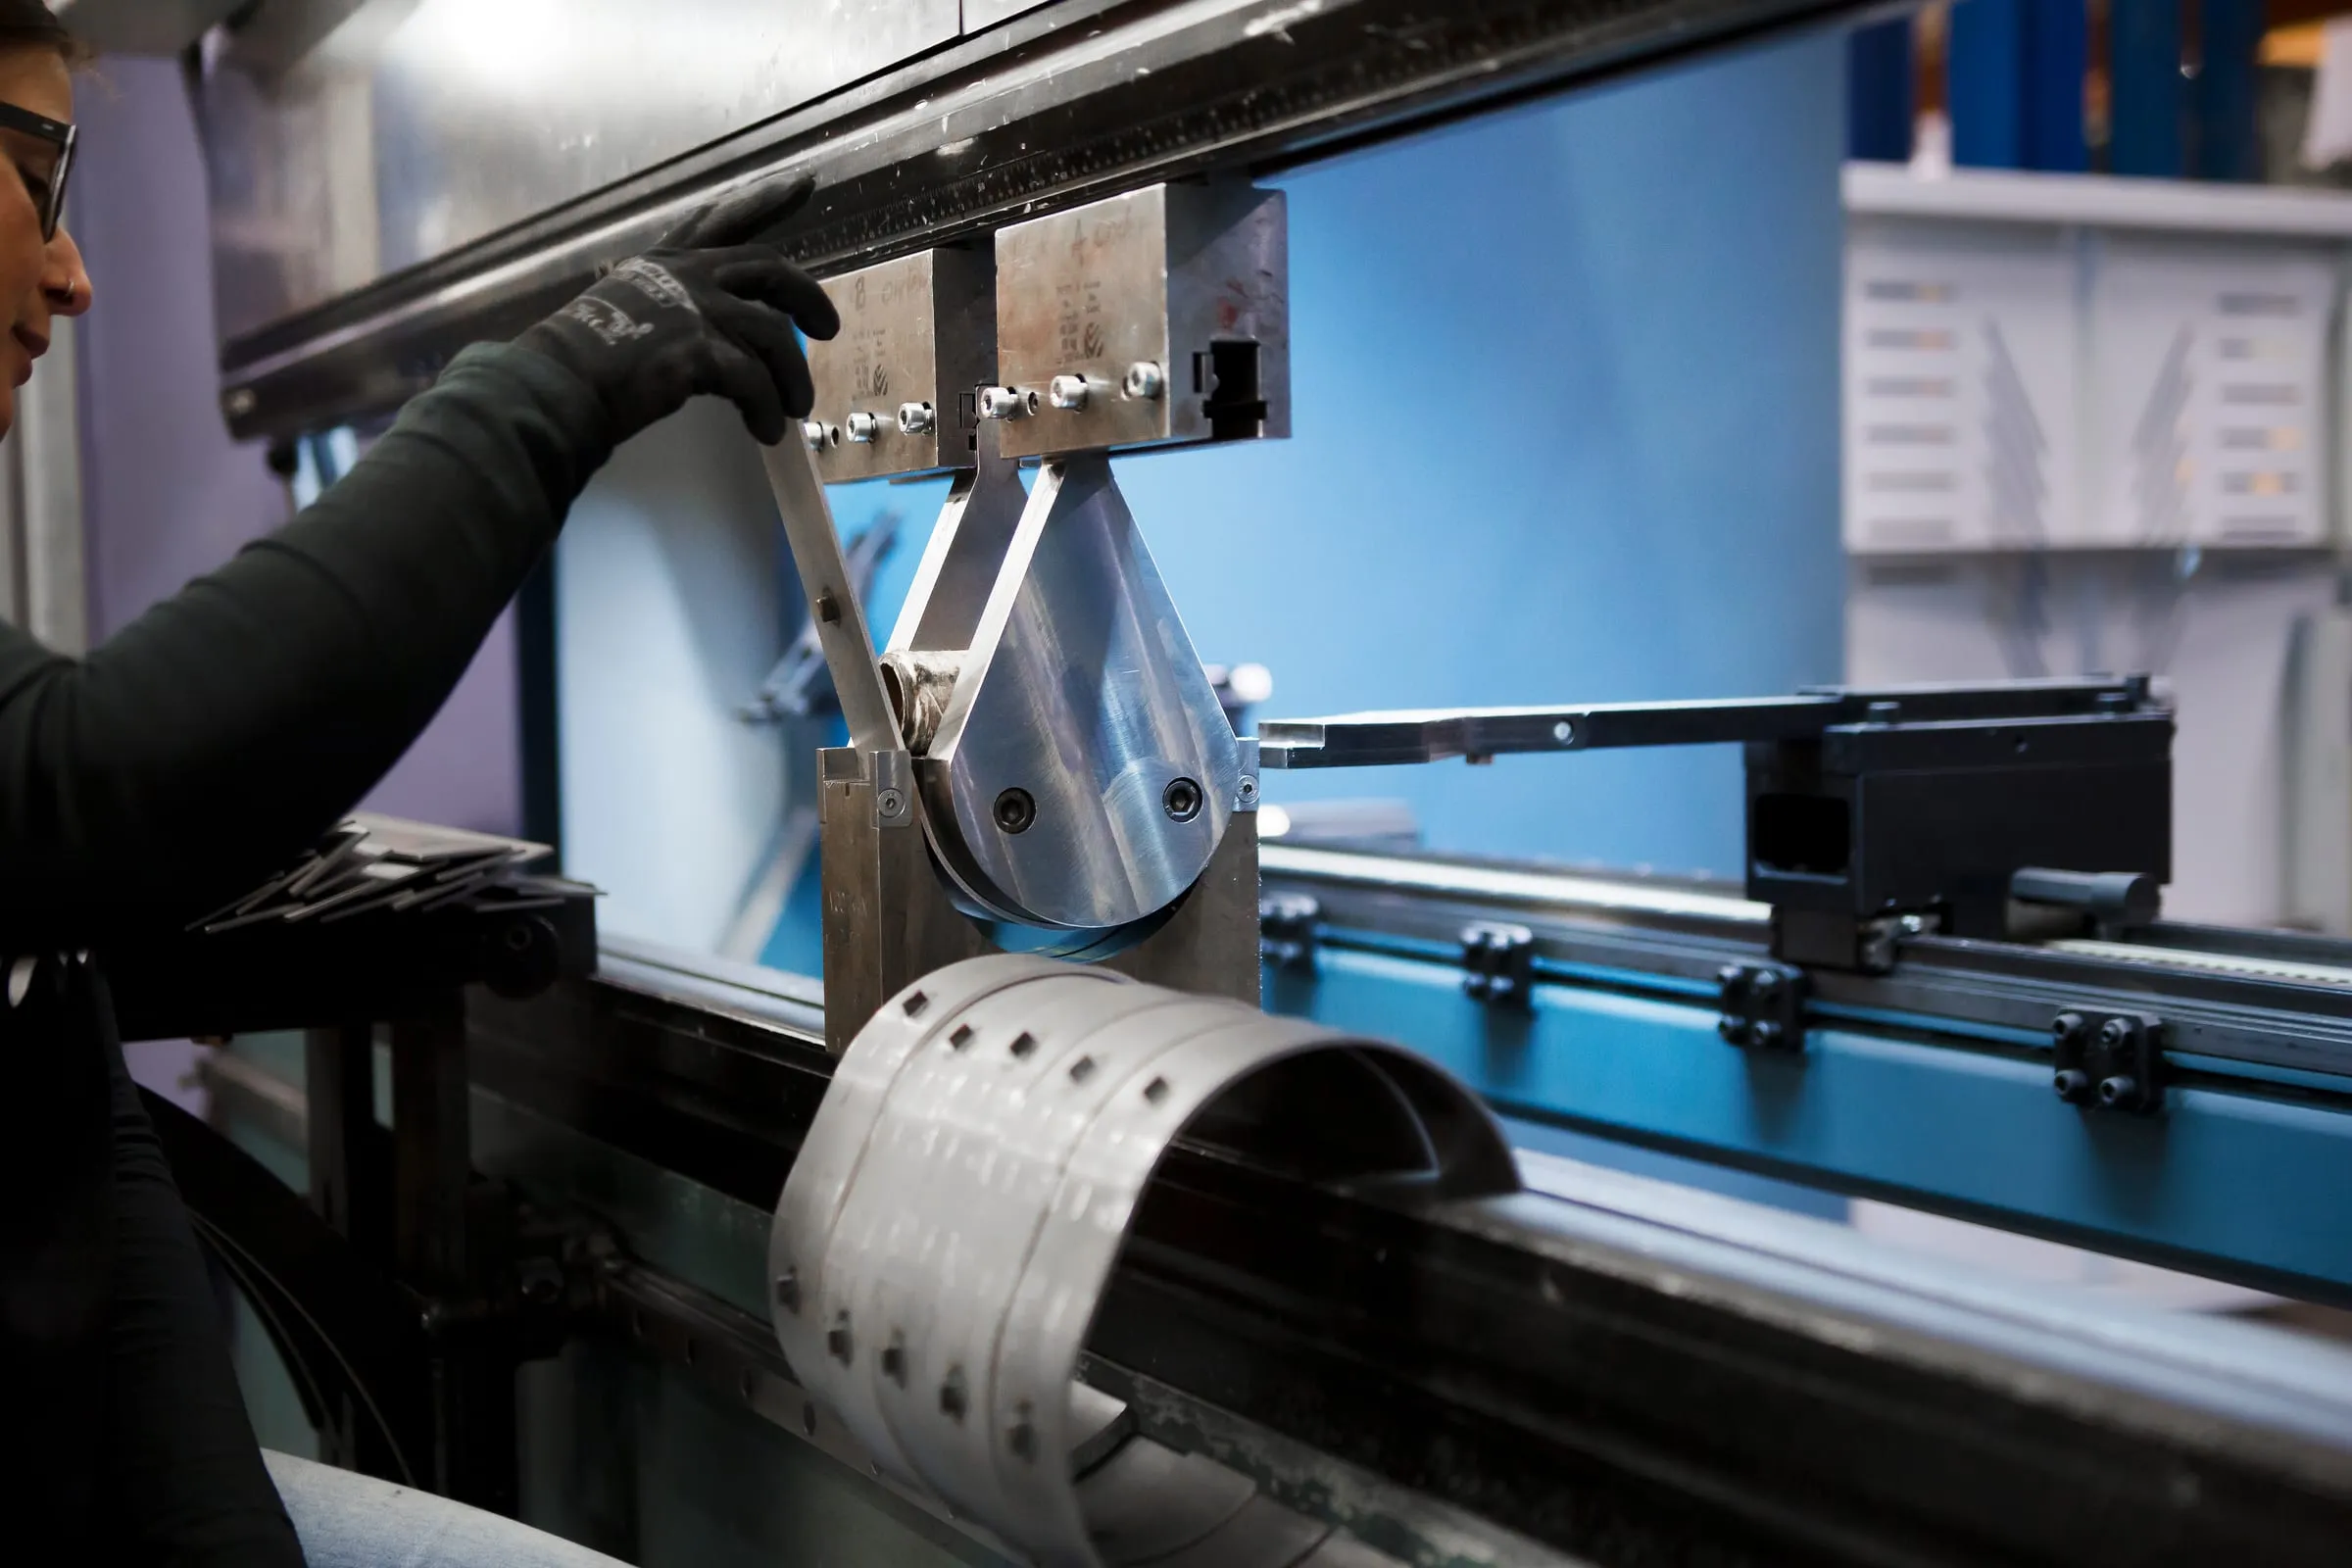
Een kantbank werkt met een bovengereedschap dat in een onderliggende matrijs drukt. Het deel ligt tijdens het zetten op de matrijs en wordt met de hand tegen de aanslagen aangelegd. Zodra er een flens staat, komt die flens ergens terecht: naar boven langs de stempel, naar beneden naast de matrijs, of tegen de machine of de bediener aan.
Daarmee bepaalt de volgorde of een zetting nog uitvoerbaar is. Een deel dat op papier in vier zettingen klaar is, kan in de praktijk vastlopen omdat de derde zetting alleen mogelijk is als de tweede nog niet gemaakt is. In dat geval moet de volgorde worden omgedraaid, of moet er met ander gereedschap, een andere inlegrichting of een extra handeling worden gewerkt.
Bij de meeste delen bestaat er meer dan één geldige volgorde. De werkvoorbereiding kijkt dan naar bereikbaarheid, naar het aantal keren dat het deel gedraaid moet worden, naar de maatketen en naar de stabiliteit van het aanleggen. Het resultaat is een zetvolgorde die bij dat onderdeel past.
- Waar komt de reeds gezette flens terecht: tegen de stempel, tegen de matrijs of tegen de machine?
- Kan het deel na elke zetting nog betrouwbaar tegen de aanslagen worden aangelegd?
- Hoeveel keer moet het deel worden gedraaid of omgelegd?
- Blijft het deel hanteerbaar als er meerdere flenzen omhoog staan?
Waar het in de praktijk vastloopt
Het bekendste knelpunt is de botsing met het bovengereedschap. Bij een U-vorm of een kast met opstaande randen wordt de binnenruimte na elke zetting kleiner, terwijl de stempel een bepaalde ruimte nodig heeft. Op een zeker moment past de stempel niet meer tussen de al gezette flenzen. Dat is geen rekenfout, maar een geometrische grens die per onderdeel en per gereedschapset wordt beoordeeld.
Een tweede knelpunt is de aanleg. Elke zetting wordt gemaakt ten opzichte van een aanslag. Staat die aanslag op een vlak dat al gezet is, dan telt de spreiding van de eerdere zetting mee in de maat. Een volgorde waarin de belangrijkste maten vanaf hetzelfde referentievlak worden gezet, levert een kortere maatketen op dan een volgorde waarin maat op maat wordt gestapeld.
Een derde punt is hanteerbaarheid. Grote of dubbel gezette delen moeten bij elke zetting opnieuw gepositioneerd worden. Als een flens tijdens het zetten over de machinetafel moet scharnieren, is er ruimte en soms ondersteuning nodig. Lange, smalle delen kunnen bovendien doorzakken, wat de aanleg onnauwkeurig maakt.
Tot slot speelt de omgeving van de buiglijn mee. Uitsparingen, gaten of lasersnedes dicht bij een buiglijn vervormen mee, en nauwe binnenhoeken tussen twee kruisende zettingen kunnen scheuren of opbollen. Of zulke details acceptabel zijn, hangt af van materiaal, dikte en functie en wordt per onderdeel bekeken.
- Stempel past niet meer tussen eerder gezette flenzen
- Aanslagvlak is zelf al gezet, waardoor maten op elkaar stapelen
- Flens botst tegen de machine of tegen de tafel bij het doorzwaaien
- Details te dicht bij de buiglijn vervormen mee
Ontwerpkeuzes die het zetten eenvoudiger maken
Veel maakbaarheidsproblemen bij zetwerk in plaatwerk zijn in de ontwerpfase goedkoop op te lossen. Hoe eerder de buigvolgorde wordt meegenomen, hoe minder er later aan gereedschappen, extra handelingen of herontwerp nodig is.
Een deel met flenzen die allemaal dezelfde kant op staan, is in één richting af te zetten en hoeft niet gedraaid te worden. Een deel waarbij flenzen afwisselend naar boven en naar beneden staan, vraagt om omleggen en daarmee om extra aanleg. Ook helpt het om alle buigradii in een deel gelijk te houden, zodat er niet tussentijds van gereedschap gewisseld hoeft te worden.
Soms is het slimmer om een gesloten vorm niet volledig te zetten, maar op te delen in twee gezette helften die daarna worden gelast of gepuntlast. Dat kost een verbinding, maar maakt het zetten eenvoudig en de maatvoering controleerbaar. Omdat snijden, zetten, lassen en afwerken bij Baas Metaal binnen dezelfde organisatie gebeuren, kan die afweging in samenhang worden gemaakt. Voor vragen over een specifiek onderdeel kunt u de tekening via contact laten beoordelen.
- Houd flenzen zo veel mogelijk in dezelfde richting
- Gebruik waar mogelijk één buigradius per onderdeel
- Kies referentievlakken die niet zelf gezet zijn voor de kritische maten
- Houd uitsparingen en gaten weg bij de buiglijn, of laat de positie beoordelen
- Overweeg een gelaste of gepuntlaste opdeling bij lastig te zetten gesloten vormen
- Lever bij voorkeur een 3D-model aan, zodat de uitslag en volgorde direct te controleren zijn
Wat de machine wel en niet toestaat
De zetvolgorde wordt niet alleen bepaald door de vorm van het deel, maar ook door de machine en het gereedschap. Baas Metaal beschikt over zeven kantbanken met een buiglengte tot 4000 mm en een perskracht tot 320 ton. Die buiglengte sluit aan op delen die uit één plaat worden gesneden; op de lasersnijmachines zijn delen tot 4000 mm lang uit één plaat te snijden.
De benodigde perskracht hangt af van materiaal, dikte, buiglengte en de gekozen matrijs. Daarmee bepaalt het gereedschap ook de ruimte rond de buiglijn en dus welke flenzen nog passen. Of een bepaalde combinatie van materiaal, dikte, radius en flensgeometrie haalbaar is, wordt per onderdeel beoordeeld in de werkvoorbereiding, in samenhang met de uitslag die voor het lasersnijden wordt bepaald.
Veelgestelde vragen
Waarom wijkt de maat af als ik een flens vanaf een andere flens opmeet?
Omdat die maat via meerdere zettingen tot stand komt. Elke zetting heeft een eigen spreiding, en die telt op. Geef daarom aan welke maten functioneel kritisch zijn, zodat die zo veel mogelijk vanaf één referentievlak worden gezet.
Kan elke uitslag in elke volgorde gezet worden?
Nee. Zodra er flenzen staan, beperken die de ruimte voor de stempel en voor de aanleg. Bij veel delen is maar één volgorde werkbaar, en soms geen enkele zonder aanpassing van de vorm of een opdeling in losse delen.
Wat kan ik aanleveren om de maakbaarheid snel te laten beoordelen?
Een 3D-model met een 2D-tekening waarop materiaal, dikte, buigradii en de functioneel kritische maten staan. Daarmee is de uitslag te bepalen en is te zien of de zetvolgorde zonder botsingen uitvoerbaar is.
Hoe groot mag een gezet deel zijn?
De kantbanken hebben een buiglengte tot 4000 mm en een perskracht tot 320 ton. Wat binnen die grenzen haalbaar is, hangt af van materiaal, dikte, radius en de vorm van het deel en wordt per onderdeel bekeken.
Aanvraag
Wat we nodig hebben voor een prijs
Ontbreekt er iets, dan vragen we het na. Weet u het zelf nog niet precies, dan kijken we mee.
- materiaalsoort en dikte
- de aantallen waar het om gaat
- een tekening: DXF, STEP of een gemaatvoerde PDF
- of het onderdeel nog nabewerkt of samengesteld moet worden