RVS lasersnijden: welke soorten en tot welke dikte
Roestvast staal laat zich goed lasersnijden, maar de keuze van de soort bepaalt het snijresultaat, de vervolgbewerkingen en het gedrag van het onderdeel in gebruik. In dit artikel leest u welke RVS-soorten in plaat worden verwerkt, tot welke dikte er gesneden kan worden en waar u op let bij snijkant en afwerking.
Welke RVS-soorten komen in aanmerking
Bij lasersnijden van RVS is de materiaalkeuze meestal al bepaald door de toepassing: corrosiebelasting, temperatuur, hygiëne-eisen of sterkte. Voor de snijbewerking zelf is vooral van belang dat de plaat vlak is, een constante dikte heeft en dat de folie of beschermlaag bekend is bij de werkvoorbereiding.
De volgende RVS-soorten worden bij Baas Metaal in plaat verwerkt:
- 1.4301 (304) en 1.4307 (304L): het algemene werkpaard voor constructie- en apparatenbouw, goed las- en zetbaar
- 1.4401 (316) en 1.4404 (316L): met molybdeen, voor hogere corrosiebelasting zoals chloridehoudende omgevingen
- 1.4571 (316Ti) en 1.4541 (321): gestabiliseerde varianten, gericht op hogere temperaturen
- 1.4462 (duplex 2205): hogere sterkte en betere weerstand tegen spanningscorrosie, maar stelt eisen aan warmte-inbreng bij lassen
- 1.4016, 1.4057, 1.4104, 1.4122, 1.4305 (303) en 1.4310: ferritische, martensitische en verspaningsvriendelijke soorten voor specifieke toepassingen
Dikte en wat dat voor uw onderdeel betekent
De machinegrens voor roestvast staal is 30 mm. Dat is de bovengrens van de installatie; of een specifiek onderdeel in die dikte haalbaar is, hangt af van de geometrie. Kleine gaten, smalle stegen en scherpe hoeken vragen in dikke plaat meer ruimte dan in dunne plaat. Een vuistregel die in de praktijk goed werkt: houd de gatdiameter minimaal gelijk aan de plaatdikte en houd stegen niet smaller dan de plaatdikte.
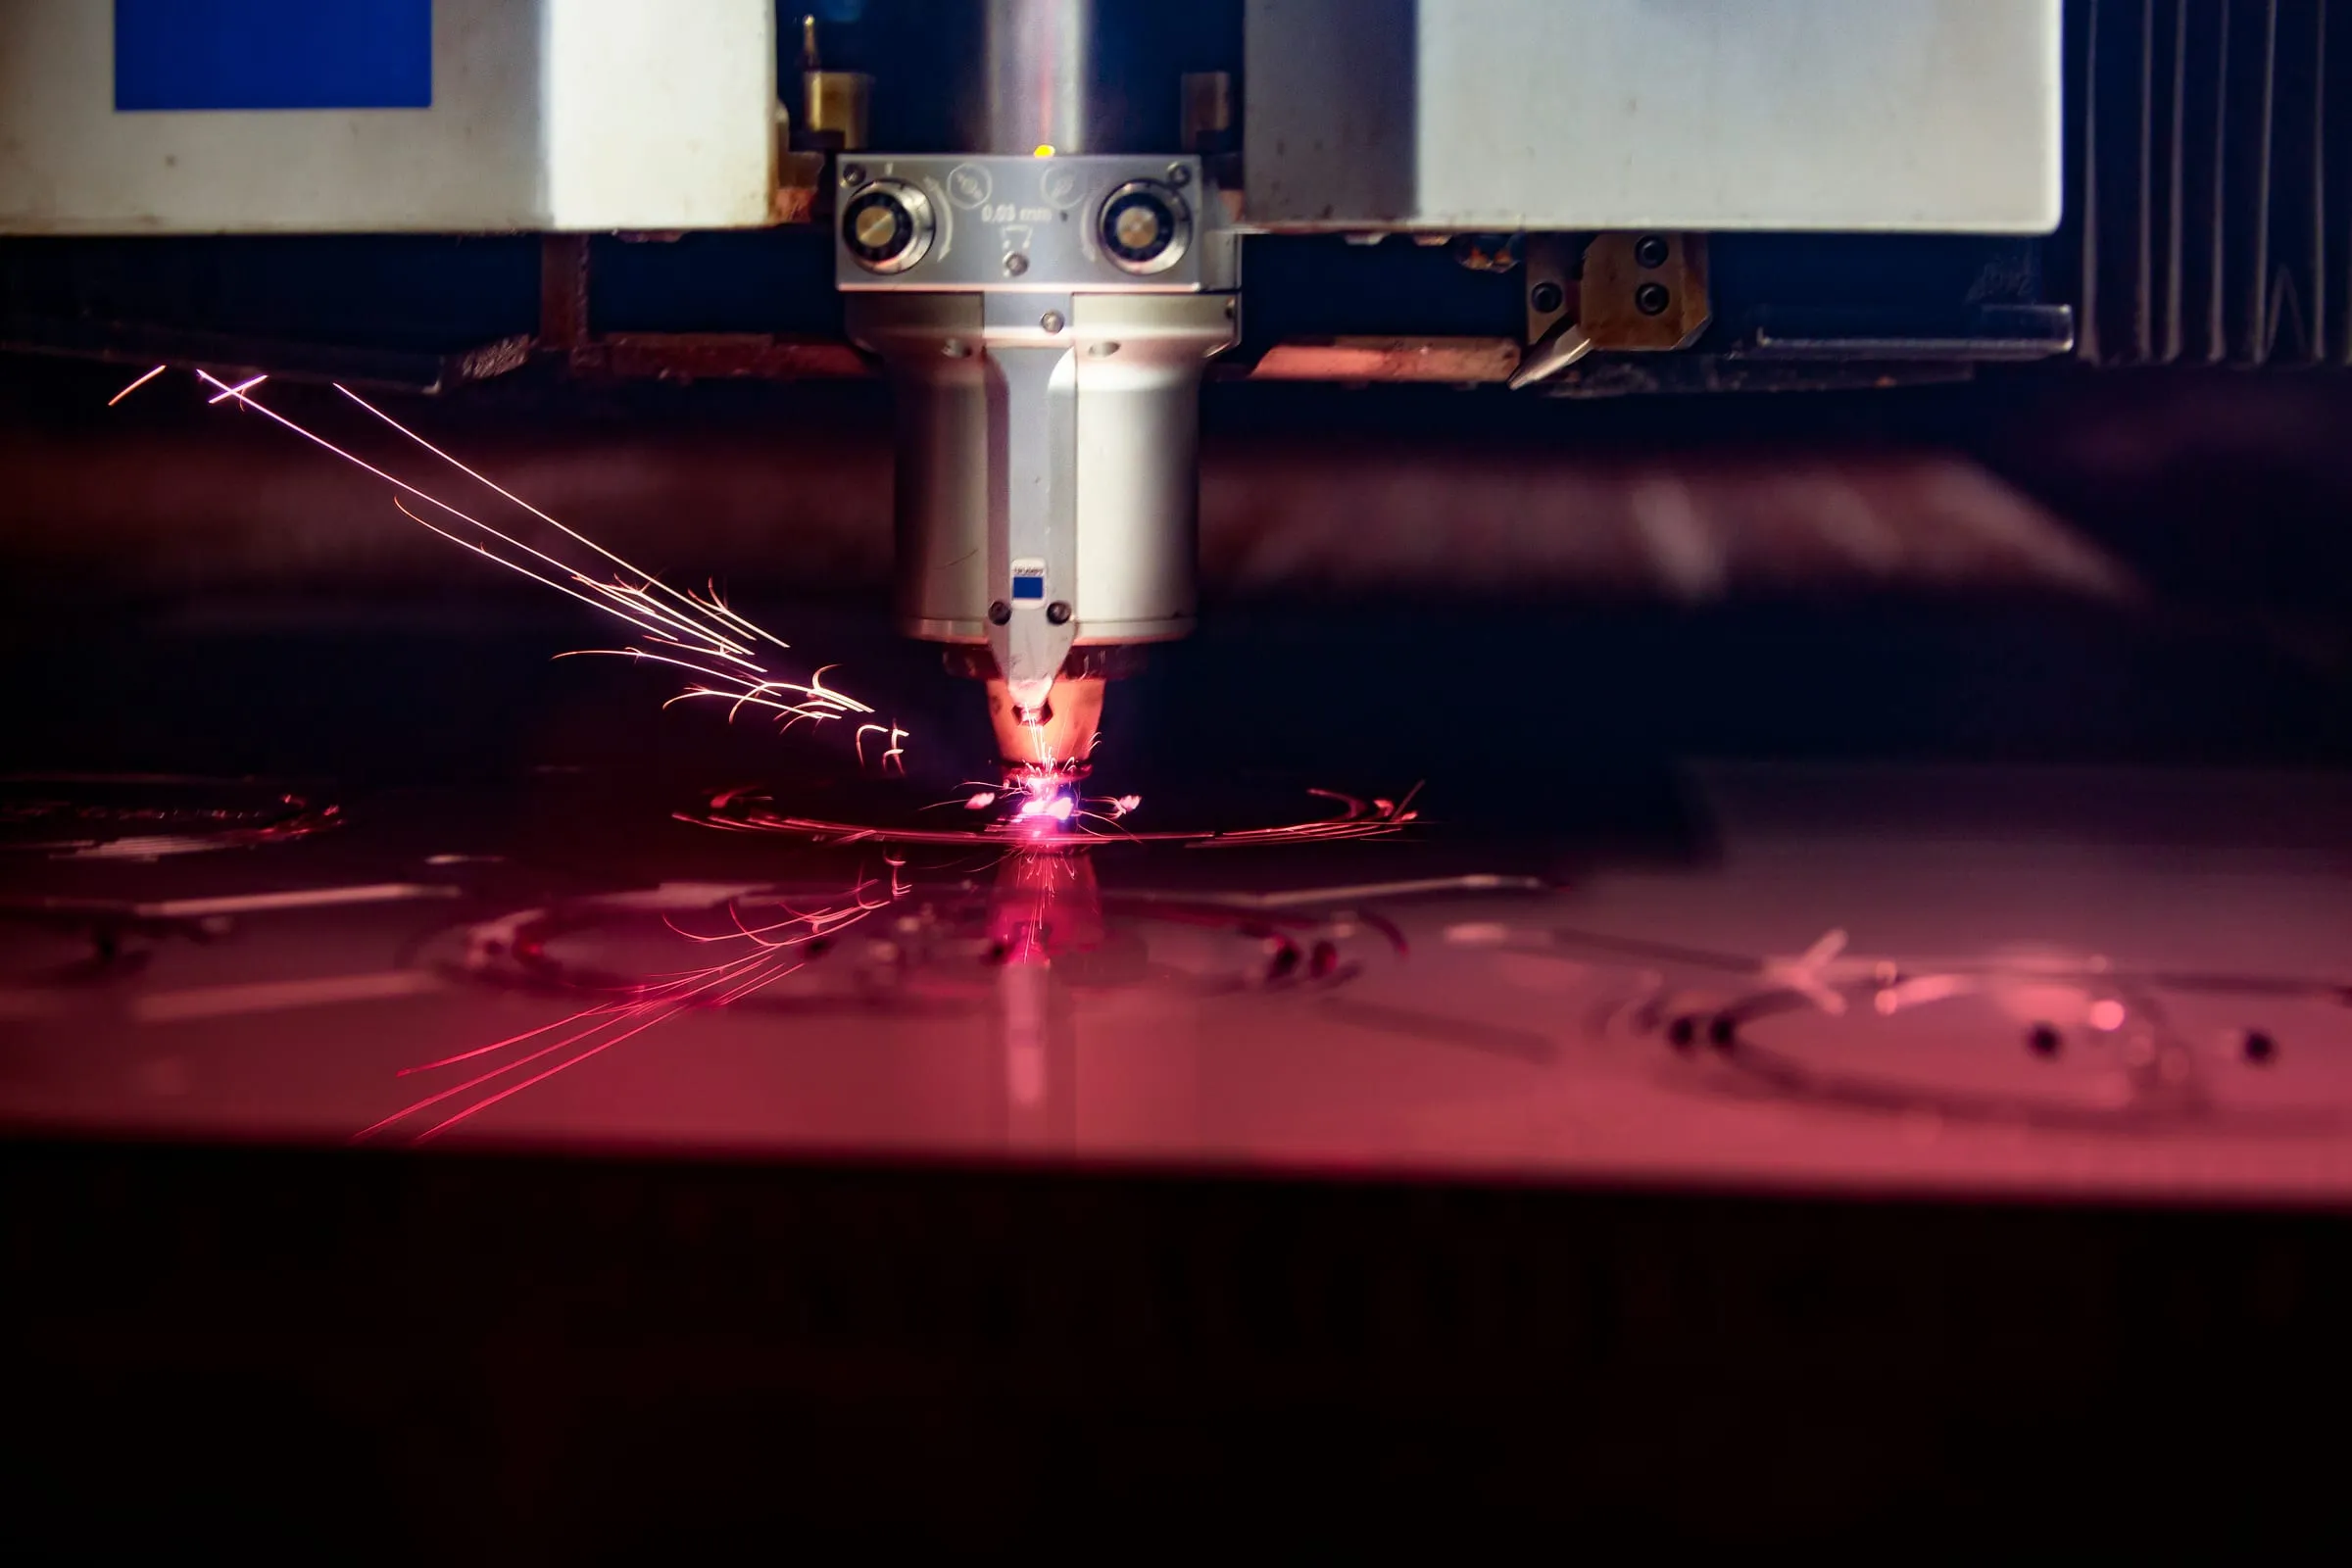
Er wordt gesneden op drie TRUMPF-lasersnijmachines, waarvan één met een tafel van 4000 × 2000 mm. Daardoor kunnen delen tot 4000 mm lang uit één plaat komen, zonder tussenlas. Voor lange RVS-delen scheelt dat een naad en dus ook nabewerking. Meer over de machines en de overige materialen leest u op de pagina lasersnijden.
Bij dikkere RVS-plaat neemt de warmte-inbreng toe. Houd er rekening mee dat smalle, langgerekte delen in dikke plaat kunnen kromtrekken en dat een richtslag of extra bewerkingsgang nodig kan zijn. Geef bij kritische delen aan welke zijde de referentievlakken zijn.
Snijkant en afwerking
Roestvast staal wordt doorgaans met een inert snijgas gesneden, wat een blanke, oxidevrije snijkant oplevert. Aan de onderzijde kan een lichte braam ontstaan, afhankelijk van dikte en contour. Spreek af of u de delen ontbraamd wilt ontvangen; bij handmatig contact, voedingstoepassingen of vervolgbewerkingen is dat vrijwel altijd nodig.
Na het snijden volgen vaak zetwerk en lassen. Bij RVS is de volgorde van belang: zetten voor of na het wegnemen van de beschermfolie beïnvloedt krasvorming, en lassen geeft aanloopkleuren die de passieflaag lokaal aantasten.
Glasparelstralen wordt bij roestvast staal onder meer ingezet om lasverkleuring en de oxidehuid weg te nemen en om een gelijkmatig mat oppervlak te krijgen. Houd er rekening mee dat stralen een uniform beeld geeft over het hele deel; gedeeltelijk stralen levert zichtbaar verschil op.
- Geef aan welke zijde de zichtzijde is
- Vermeld of delen ontbraamd moeten worden
- Geef door of het deel gestraald wordt, en of dat voor of na het lassen gebeurt
- Vermeld bij 316L en duplex expliciet de soort; visueel zijn ze niet te onderscheiden van 304
Aandachtspunten bij aanvraag en tekening
Voor een vlotte werkvoorbereiding helpt het als de aanvraag eenduidig is. Onderstaande punten komen bij RVS het vaakst terug.
- Materiaalsoort volgens werkstofnummer (bijvoorbeeld 1.4404) in plaats van alleen "RVS"
- Plaatdikte en aantallen, inclusief eventuele seriematige herhaling
- Buigradii en zetvolgorde bij plaatdelen; duplex en gestabiliseerde soorten gedragen zich anders dan 304
- Oppervlakte-eis: onbewerkt, ontbraamd of gestraald
- Voorkomen van kruisbesmetting: vermeld het als RVS en staal binnen één samenstelling voorkomen
Veelgestelde vragen
Tot welke dikte kan roestvast staal gelaserd worden?
De machinegrens voor roestvast staal is 30 mm. Of die dikte voor uw onderdeel haalbaar is, hangt af van de geometrie, zoals gatdiameters, stegbreedtes en de lengte van smalle delen.
Welk verschil maakt 304 ten opzichte van 316 bij het snijden?
Voor de snijbewerking zelf is het verschil beperkt. Het verschil zit in de toepassing: 316 (1.4401) en 316L (1.4404) bevatten molybdeen en zijn bestand tegen hogere corrosiebelasting, bijvoorbeeld in chloridehoudende omgevingen.
Kan duplex 2205 gelaserd worden?
Ja, 1.4462 (duplex 2205) wordt in plaat verwerkt. Let bij de vervolgbewerkingen op de hogere sterkte bij zetten en op de warmte-inbreng bij lassen.
Hoe wordt lasverkleuring op RVS weggenomen?
Glasparelstralen neemt bij roestvast staal onder meer lasverkleuring en de oxidehuid weg en geeft een gelijkmatig mat oppervlak. Geef bij de aanvraag aan of dit gewenst is.
Aanvraag
Wat we nodig hebben voor een prijs
Ontbreekt er iets, dan vragen we het na. Weet u het zelf nog niet precies, dan kijken we mee.
- materiaalsoort en dikte
- de aantallen waar het om gaat
- een tekening: DXF, STEP of een gemaatvoerde PDF
- of het onderdeel nog nabewerkt of samengesteld moet worden