Plaat walsen: van vlakke plaat naar cilinder of conus
Walsen is de bewerking waarmee een vlakke plaat geleidelijk een ronding krijgt, tot een cilinder, een segment of een conus. Anders dan bij zetten ontstaat de vorm niet op één lijn, maar over het hele oppervlak dat tussen de rollen doorgaat. In dit artikel leest u hoe walsen werkt, wat de vorm vraagt van de uitslag en waar u op let bij het lassen van de naad.
Hoe walsen werkt
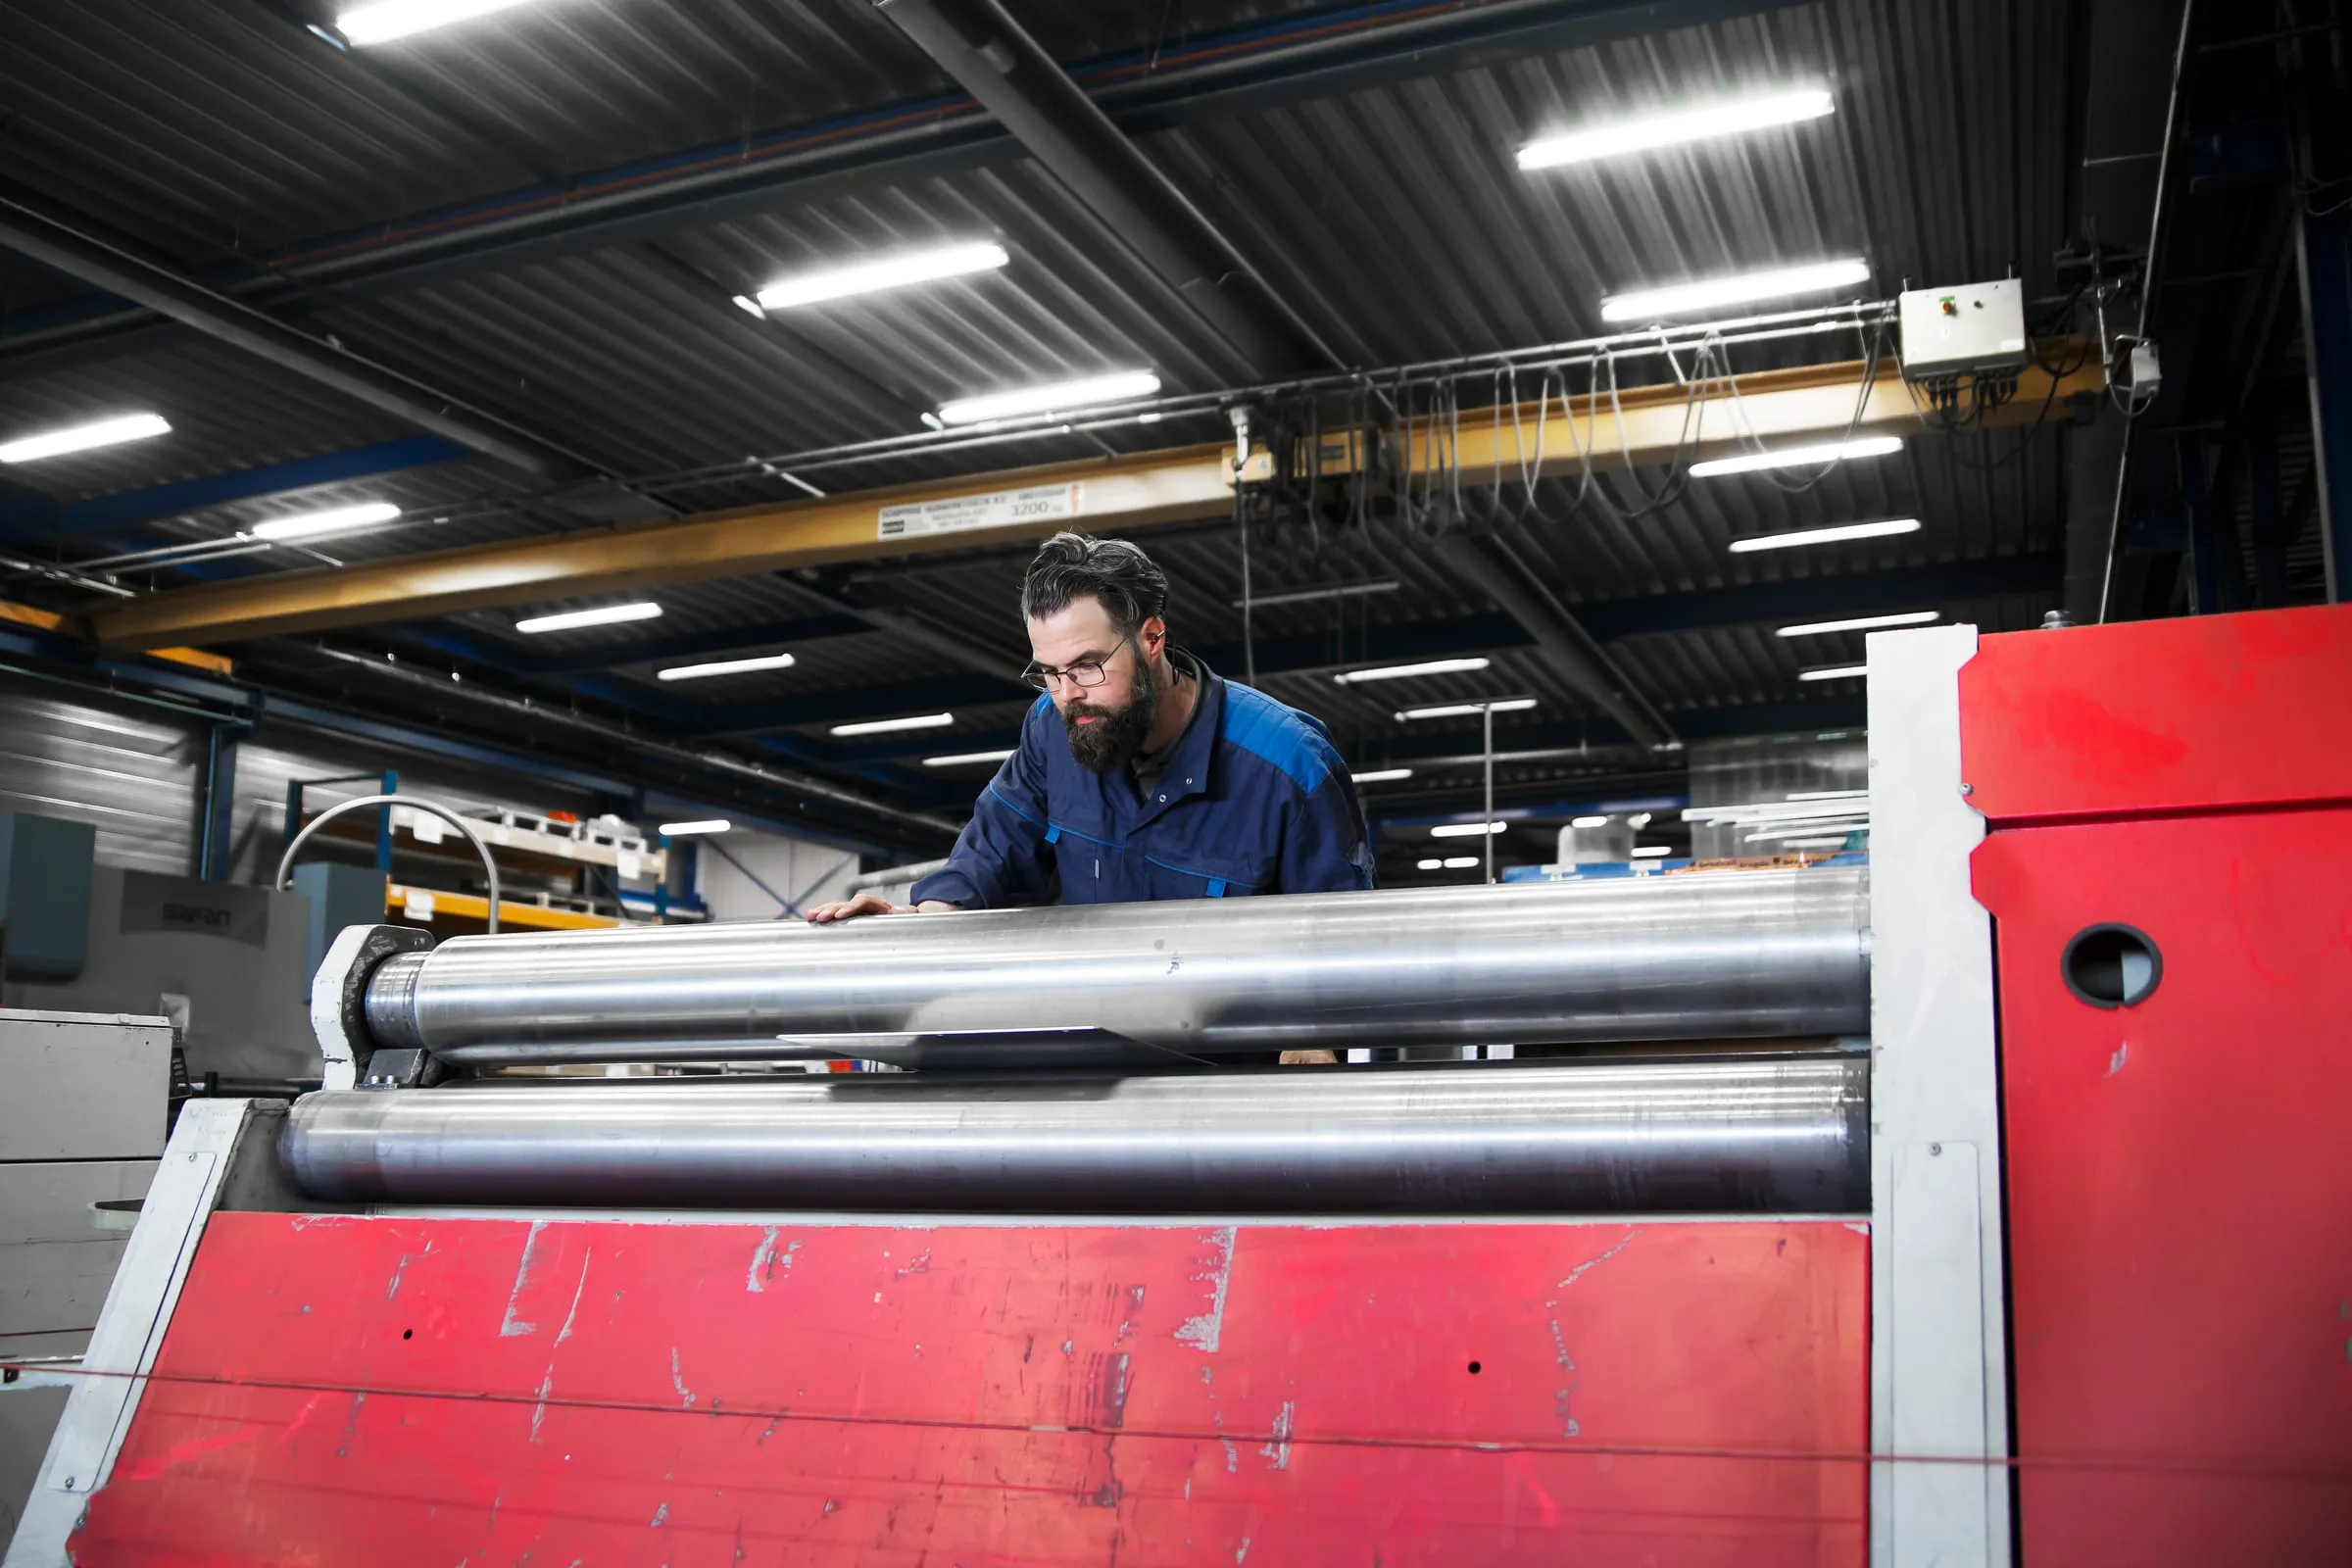
Bij walsen gaat de plaat tussen een stel rollen door. De stand van de rollen bepaalt hoe sterk de plaat wordt gebogen. Door de plaat meerdere keren heen en weer te laten gaan en de rolstand stapsgewijs bij te stellen, wordt de ronding opgebouwd tot de gewenste straal is bereikt.
Het materiaal veert na iedere doorgang een stuk terug. Hoeveel dat is, hangt af van de materiaalsoort, de dikte en de gewenste straal. De operator corrigeert die terugvering tijdens het proces; daarom is walsen voor een deel ervaringswerk.
Aan het begin en het einde van de plaat zit een zone die niet volledig tussen de rollen kan worden gevormd. Die aanloop blijft vlakker dan de rest. Dat is te ondervangen door vooraf voor te buigen, door extra materiaal mee te snijden en later af te werken, of door de naad bewust in die zone te leggen. Welke oplossing past, wordt per onderdeel beoordeeld.
Het verschil met zetten
Bij zetwerk drukt een stempel de plaat op één lijn in een matrijs. U krijgt een scherp gedefinieerde kant met een kleine radius en vlakke delen ernaast. Walsen geeft juist een doorlopende kromming zonder knikken.
Dat verschil bepaalt de keuze. Een bak, kast of beugel maakt u op de kantbank. Een mantel, ring, trommel of koker met grote diameter maakt u op de wals. Een veelhoek met korte facetten is soms ook op de kantbank te maken, maar dan ziet u de facetten terug in het eindproduct en loopt het aantal zettingen snel op.
Combinaties komen vaak voor: een gewalste mantel met gezette flenzen, of een gewalst segment dat aan een gezet frame wordt gelast. In dat geval bepaalt de volgorde of het deel maakbaar is, net als bij zetwerk; zie ook waarom de zetvolgorde bepaalt of een plaatwerkdeel maakbaar is.
- Zetten: rechte kanten, scherpe overgangen, vlakke tussenvlakken
- Walsen: doorlopende ronding, cilinder, segment of conus
- Combinatie: gewalste mantel met gezette of gelaste aansluitdelen
Wat een cilinder of conus vraagt van de uitslag
Een cilinder komt voort uit een rechthoekige uitslag. De lengte van die uitslag volgt uit de neutrale lijn van het gebogen materiaal, niet uit de buiten- of binnenomtrek. Bij dikker materiaal loopt dat verschil zichtbaar op. Geef daarom in de tekening duidelijk aan of de opgegeven diameter de binnen-, buiten- of middendiameter is.
Een conus vraagt een uitslag in de vorm van een ringsegment: de boven- en onderrand zijn cirkelbogen en de twee naadkanten lopen schuin naar elkaar toe. Zo'n uitslag is met lasersnijden in één keer uit plaat te snijden, inclusief eventuele gaten en uitsparingen. Houd er wel rekening mee dat gaten dicht bij de walszone van vorm veranderen; soms is het beter die pas na het walsen aan te brengen.
Richting van het materiaal speelt mee. Bij een krappe straal is het gunstig de buiglijn dwars op de walsrichting van de plaat te leggen. Bij materiaal met een folie of een gerichte oppervlaktestructuur legt u de uitslag zo neer dat de structuur in het eindproduct de goede kant op loopt.
Geef bij de aanvraag naast het 3D-model ook aan welke zijde de buitenzijde wordt, waar de naad mag liggen en welke maat leidend is. Dat voorkomt discussie achteraf. Wat verder van pas komt bij een aanvraag staat in wat een werkvoorbereider nodig heeft voor een offerte in plaatwerk.
- Welke diameter leidend is: binnen, buiten of midden
- Welke zijde de buitenzijde van de cilinder of conus wordt
- Waar de naad mag komen en hoe die wordt afgewerkt
- Of gaten voor of na het walsen worden aangebracht
- Of de ronding vrij mag zijn of binnen een opgegeven vormeis moet blijven
De naad lassen na het walsen
Na het walsen sluit de naad idealiter zonder spleet. In de praktijk is er altijd wat spanning in het materiaal, waardoor de uiteinden iets uit elkaar of over elkaar willen lopen. De naad wordt daarom eerst in een opspanning of met hechtlassen op positie gebracht voordat er doorgelast wordt.
De lasmethode hangt af van materiaal, dikte en de eis aan het uiterlijk. Voor dunwandig roestvast staal en aluminium ligt TIG vaak voor de hand, voor dikker staal MIG of MAG. Zie TIG-, MIG- en MAG-lassen voor de verschillen.
Lassen brengt warmte in: de naad krimpt en de mantel kan plaatselijk uit het rond trekken. Dat is te beperken door de lasvolgorde te spreiden, door de mantel tijdens het lassen op te spannen en door na het lassen zo nodig nog een keer te kalibreren op de wals.
Vraagt het onderdeel om een vlakke naad, dan wordt de las daarna afgeslepen. Bij roestvast staal verdwijnt de aanloopkleur met glasparelstralen; dat geeft tegelijk een gelijkmatig mat oppervlak over de hele mantel.
Veelgestelde vragen
Wanneer kies ik walsen in plaats van zetten?
Bij een doorlopende ronding, zoals een mantel, ring of koker met grote diameter, kiest u walsen. Bij rechte kanten met vlakke delen ertussen is zetten de logische bewerking. Een veelhoek op de kantbank kan ook, maar dan blijven de facetten zichtbaar.
Hoe geef ik de maat van een gewalst deel op?
Geef aan of de genoemde diameter de binnen-, buiten- of middendiameter is en welke zijde de buitenzijde wordt. De lengte van de uitslag wordt daarna bepaald op basis van materiaal en dikte.
Kunnen gaten voor het walsen worden gesneden?
Dat kan, maar gaten in de gewalste zone vervormen mee. Afhankelijk van de eis aan het gat wordt per onderdeel beoordeeld of het vooraf wordt meegesneden of pas na het walsen wordt aangebracht.
Trekt een gewalste cilinder krom door het lassen van de naad?
Warmte-inbreng geeft altijd krimp. Door opspannen, een gespreide lasvolgorde en zo nodig nakalibreren op de wals blijft de vorm binnen de perken. Welke vormeis haalbaar is, wordt per onderdeel beoordeeld.
Aanvraag
Wat we nodig hebben voor een prijs
Ontbreekt er iets, dan vragen we het na. Weet u het zelf nog niet precies, dan kijken we mee.
- materiaalsoort en dikte
- de aantallen waar het om gaat
- een tekening: DXF, STEP of een gemaatvoerde PDF
- of het onderdeel nog nabewerkt of samengesteld moet worden